
Wenn Sie ungeplante Stillstände, hohe Instandhaltungskosten oder schwankende Qualität in Ihrer Produktion reduzieren wollen, stellt sich die Frage, wie Produktion und Instandhaltung dafür systematisch zusammenarbeiten sollen. Viele Betriebe kennen einzelne Bausteine wie autonome oder vorbeugende Instandhaltung, ohne sie in ein tragfähiges Gesamtkonzept einzuordnen. Dieser Artikel ordnet die acht Aktionsfelder, zentralen Kennzahlen und Einführungsschritte von Total Productive Maintenance so ein, dass Sie eine passende Vorgehensweise für Ihren Betrieb ableiten können.
Das Wichtigste in Kürze
Acht Aktionsfelder verbinden KVP, autonome und vorbeugende Instandhaltung, Qualifizierung, Qualitätserhaltung, Anlaufmanagement, Administration sowie Arbeits- und Umweltschutz zu einem Gesamtsystem.
OEE, MTTR und MTBF zeigen zusammen mit sechs Zielkategorien von Produktivität bis Motivation die Wirkung und liefern Frühindikatoren.
Eine strukturierte Einführung beginnt mit Zielbild und Governance, stabilisiert Standards in einem Pilotbereich und skaliert erst danach.
Typische Stolpersteine sind ein zu großer Startumfang, fehlende Qualifizierung und der Fokus auf Checklisten statt auf Ursachenbeseitigung.
Digitale Prozesse führen Standards, Befunde und Qualifikationen in einem Datenfluss zusammen und verbessern damit Nachvollziehbarkeit und Reaktionsgeschwindigkeit gegenüber Papier oder Excel.
Was ist Total Productive Maintenance (TPM)?
Total Productive Maintenance (TPM) ist ein ganzheitliches Instandhaltungskonzept, das Produktion, Instandhaltung, Qualität und Führung gemeinsam auf ein möglichst störungsfreies Produktionssystem ausrichtet. Es steigert die Anlageneffektivität und Anlagenlebensdauer, indem Teams technische, organisatorische und qualitätsbezogene Verluste systematisch vermeiden.
TPM überträgt die Verantwortung für leistungsfähige Betriebsmittel nicht allein an die Instandhaltung. Maschinenbediener erkennen Abweichungen direkt am Ort des Geschehens, übernehmen definierte Routineaufgaben und beteiligen sich am KVP. Die spezialisierte Instandhaltung plant präventive Maßnahmen, analysiert komplexe Störungen und verbessert die technische Zuverlässigkeit.
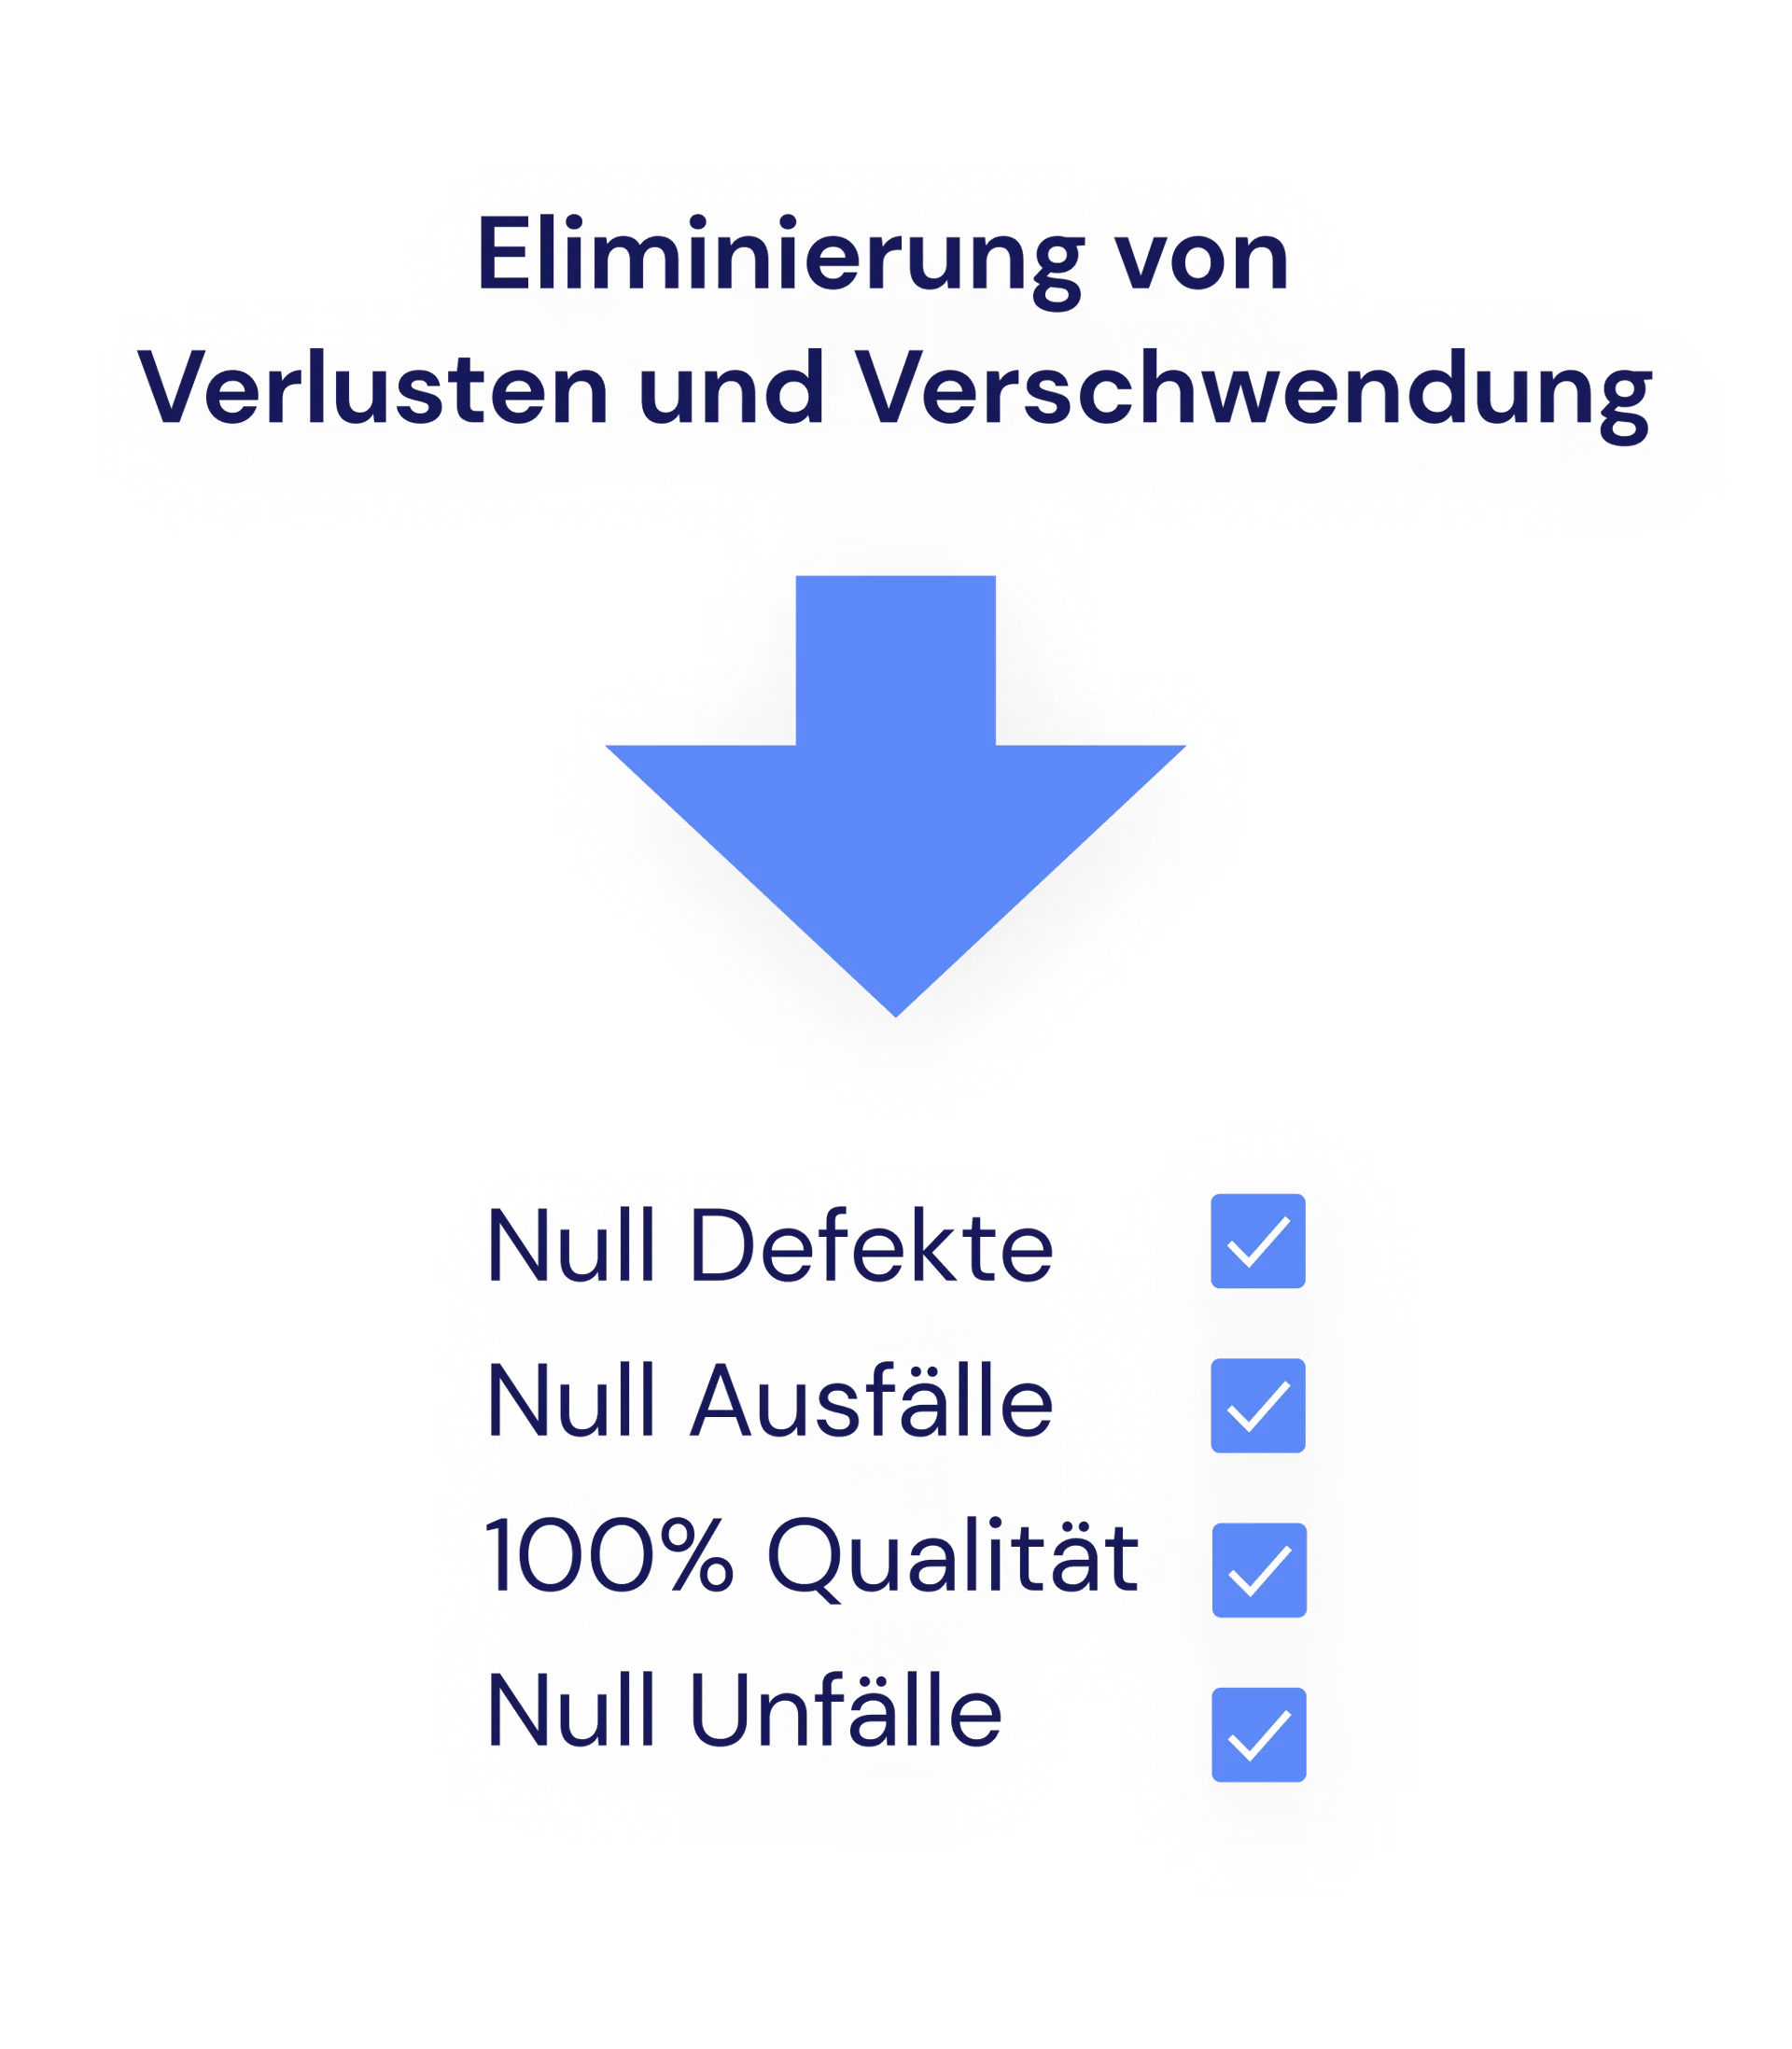
Das Zielbild bilden vier miteinander verbundene Ansprüche:
Null Defekte: Anlagen und Prozesse erzeugen keine fehlerbedingten Qualitätsverluste.
Null Ausfälle: Teams vermeiden ungeplante Stillstände konsequent.
Null Unfälle: Sichere Arbeitsbedingungen haben denselben Stellenwert wie Produktivität.
100 Prozent Qualität: Jeder Prozessschritt liefert das geforderte Ergebnis ohne Nacharbeit oder Ausschuss.
Diese Nullziele sind eine Leitlinie, kein kurzfristiges Erfolgsversprechen. Entscheidend ist, Verluste sichtbar zu machen, Ursachen nachhaltig zu beseitigen und Standards kontinuierlich zu verbessern. Damit ist TPM weder ein reines Wartungsprogramm noch eine befristete Initiative. Es ist ein langfristiges Produktionssystem und verlangt klare Rollen, belastbare Standards sowie Führung am Shopfloor.
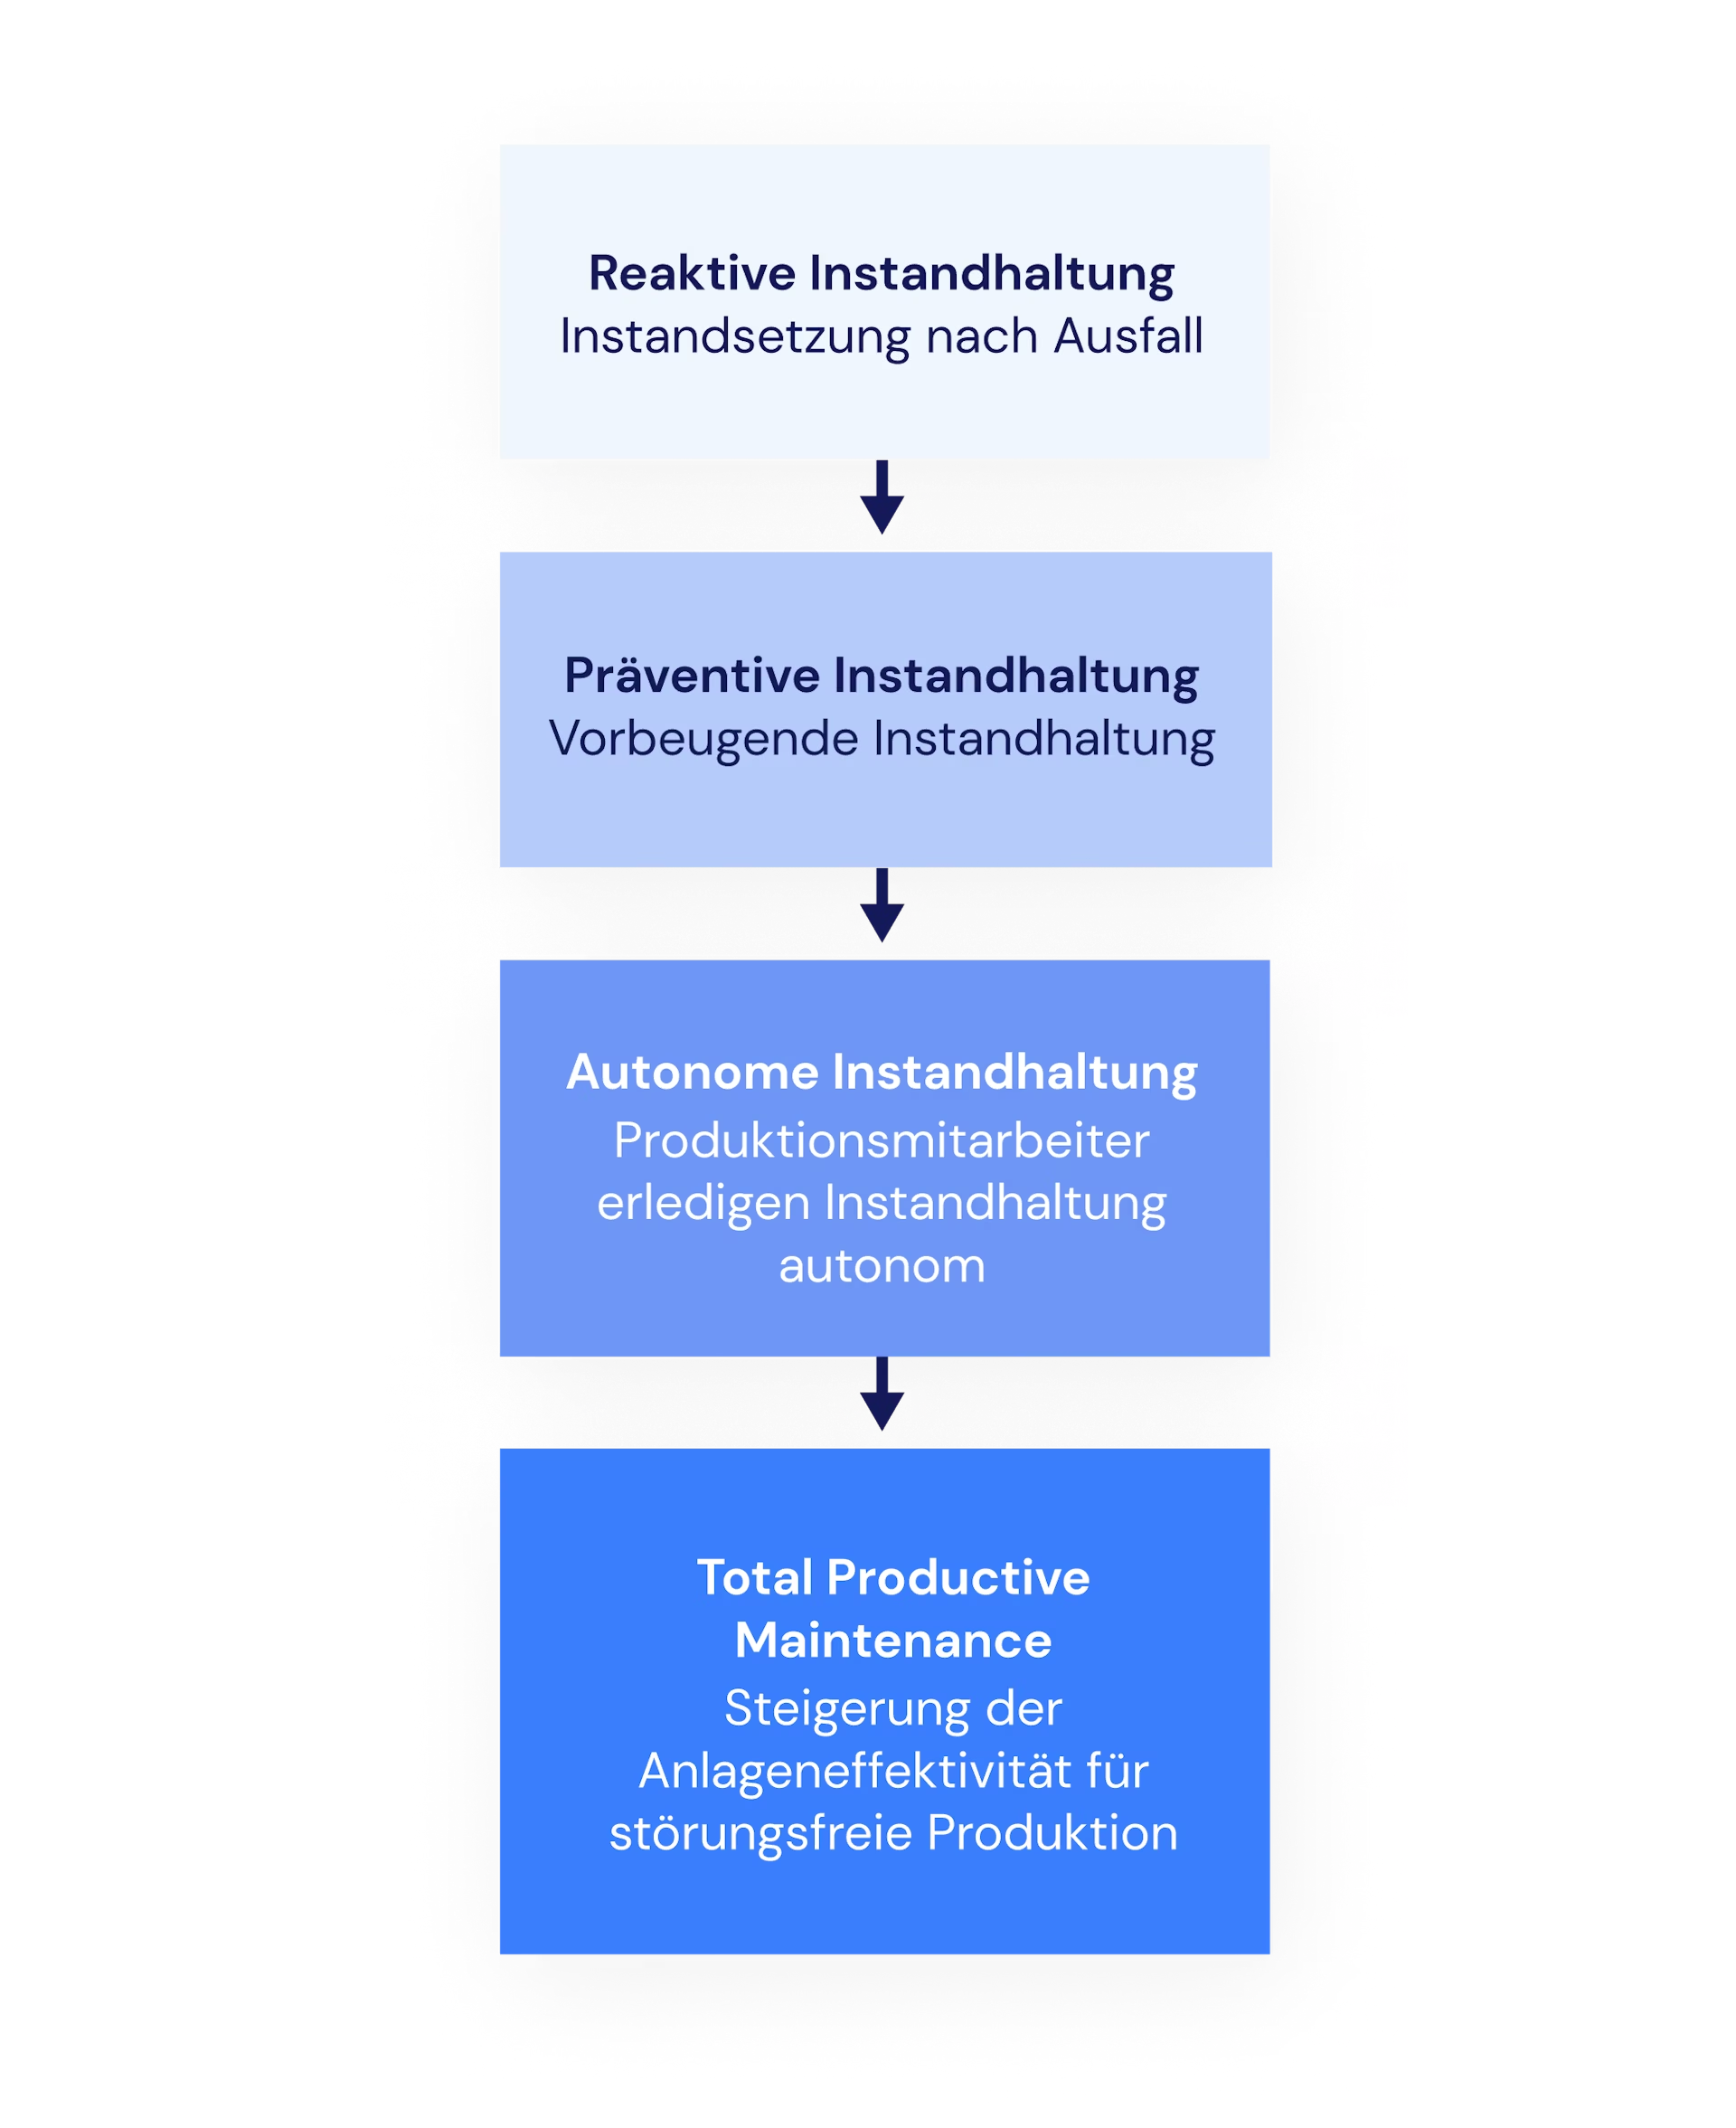
TPM im Vergleich zu reaktiver, vorbeugender und autonomer Instandhaltung
Reaktive Instandhaltung greift nach dem Ausfall ein, vorbeugende Instandhaltung arbeitet vor dem Ausfall, autonome Instandhaltung beteiligt die Bediener und TPM verbindet diese Elemente zu einem bereichsübergreifenden Managementsystem. Der wesentliche Unterschied liegt somit nicht nur im Wartungszeitpunkt, sondern in Verantwortung, Datenbasis und Verbesserungslogik.
| Entwicklungsstufe | Auslöser und Vorgehen | Hauptverantwortung | Typische Grenze |
|---|---|---|---|
| Reaktive Instandhaltung | Reparatur nach einer Störung oder einem Ausfall | Instandhaltung | Hohe Stillstandsrisiken und schwer planbare Ressourcen |
| Vorbeugende Instandhaltung | Zeit-, nutzungs- oder zustandsabhängige Wartung vor dem Ausfall | Vor allem Instandhaltung | Unnötige Wartung bei pauschalen Intervallen, geringe Einbindung der Bediener |
| Autonome Instandhaltung | Reinigung, Inspektion, Schmierung und einfache Pflege nach Standards | Produktion mit Unterstützung der Instandhaltung | Ohne Qualifizierung und Eskalationsregeln entstehen Sicherheits- und Qualitätsrisiken |
| Total Productive Maintenance | Gemeinsame Verlustbeseitigung über den gesamten Anlagenlebenszyklus | Produktion, Instandhaltung, Qualität, Planung und Führung | Hoher Einführungsaufwand und dauerhafter Führungsbedarf |
Die vier Stufen beschreiben eine Entwicklung, keine Entweder-oder-Entscheidung. Auch ein TPM-System benötigt reaktive Fähigkeiten für nicht vermeidbare Störungen und präventive Pläne für verschleißkritische Komponenten. In der Praxis bewährt sich TPM, wenn ein Werk diese Ansätze risikobasiert kombiniert und die Bediener nur für klar freigegebene Aufgaben qualifiziert. Prüfen Sie also zuerst, auf welcher Stufe Ihre kritischen Anlagen heute tatsächlich stehen.
Welche acht Aktionsfelder bilden Total Productive Maintenance?
Die acht Aktionsfelder von TPM verbinden technische Zuverlässigkeit mit Qualität, Qualifikation, Anlaufplanung, Administration sowie Arbeits- und Umweltschutz. Erst ihr abgestimmtes Zusammenspiel macht aus einzelnen Wartungsmaßnahmen ein ganzheitliches Produktionssystem.
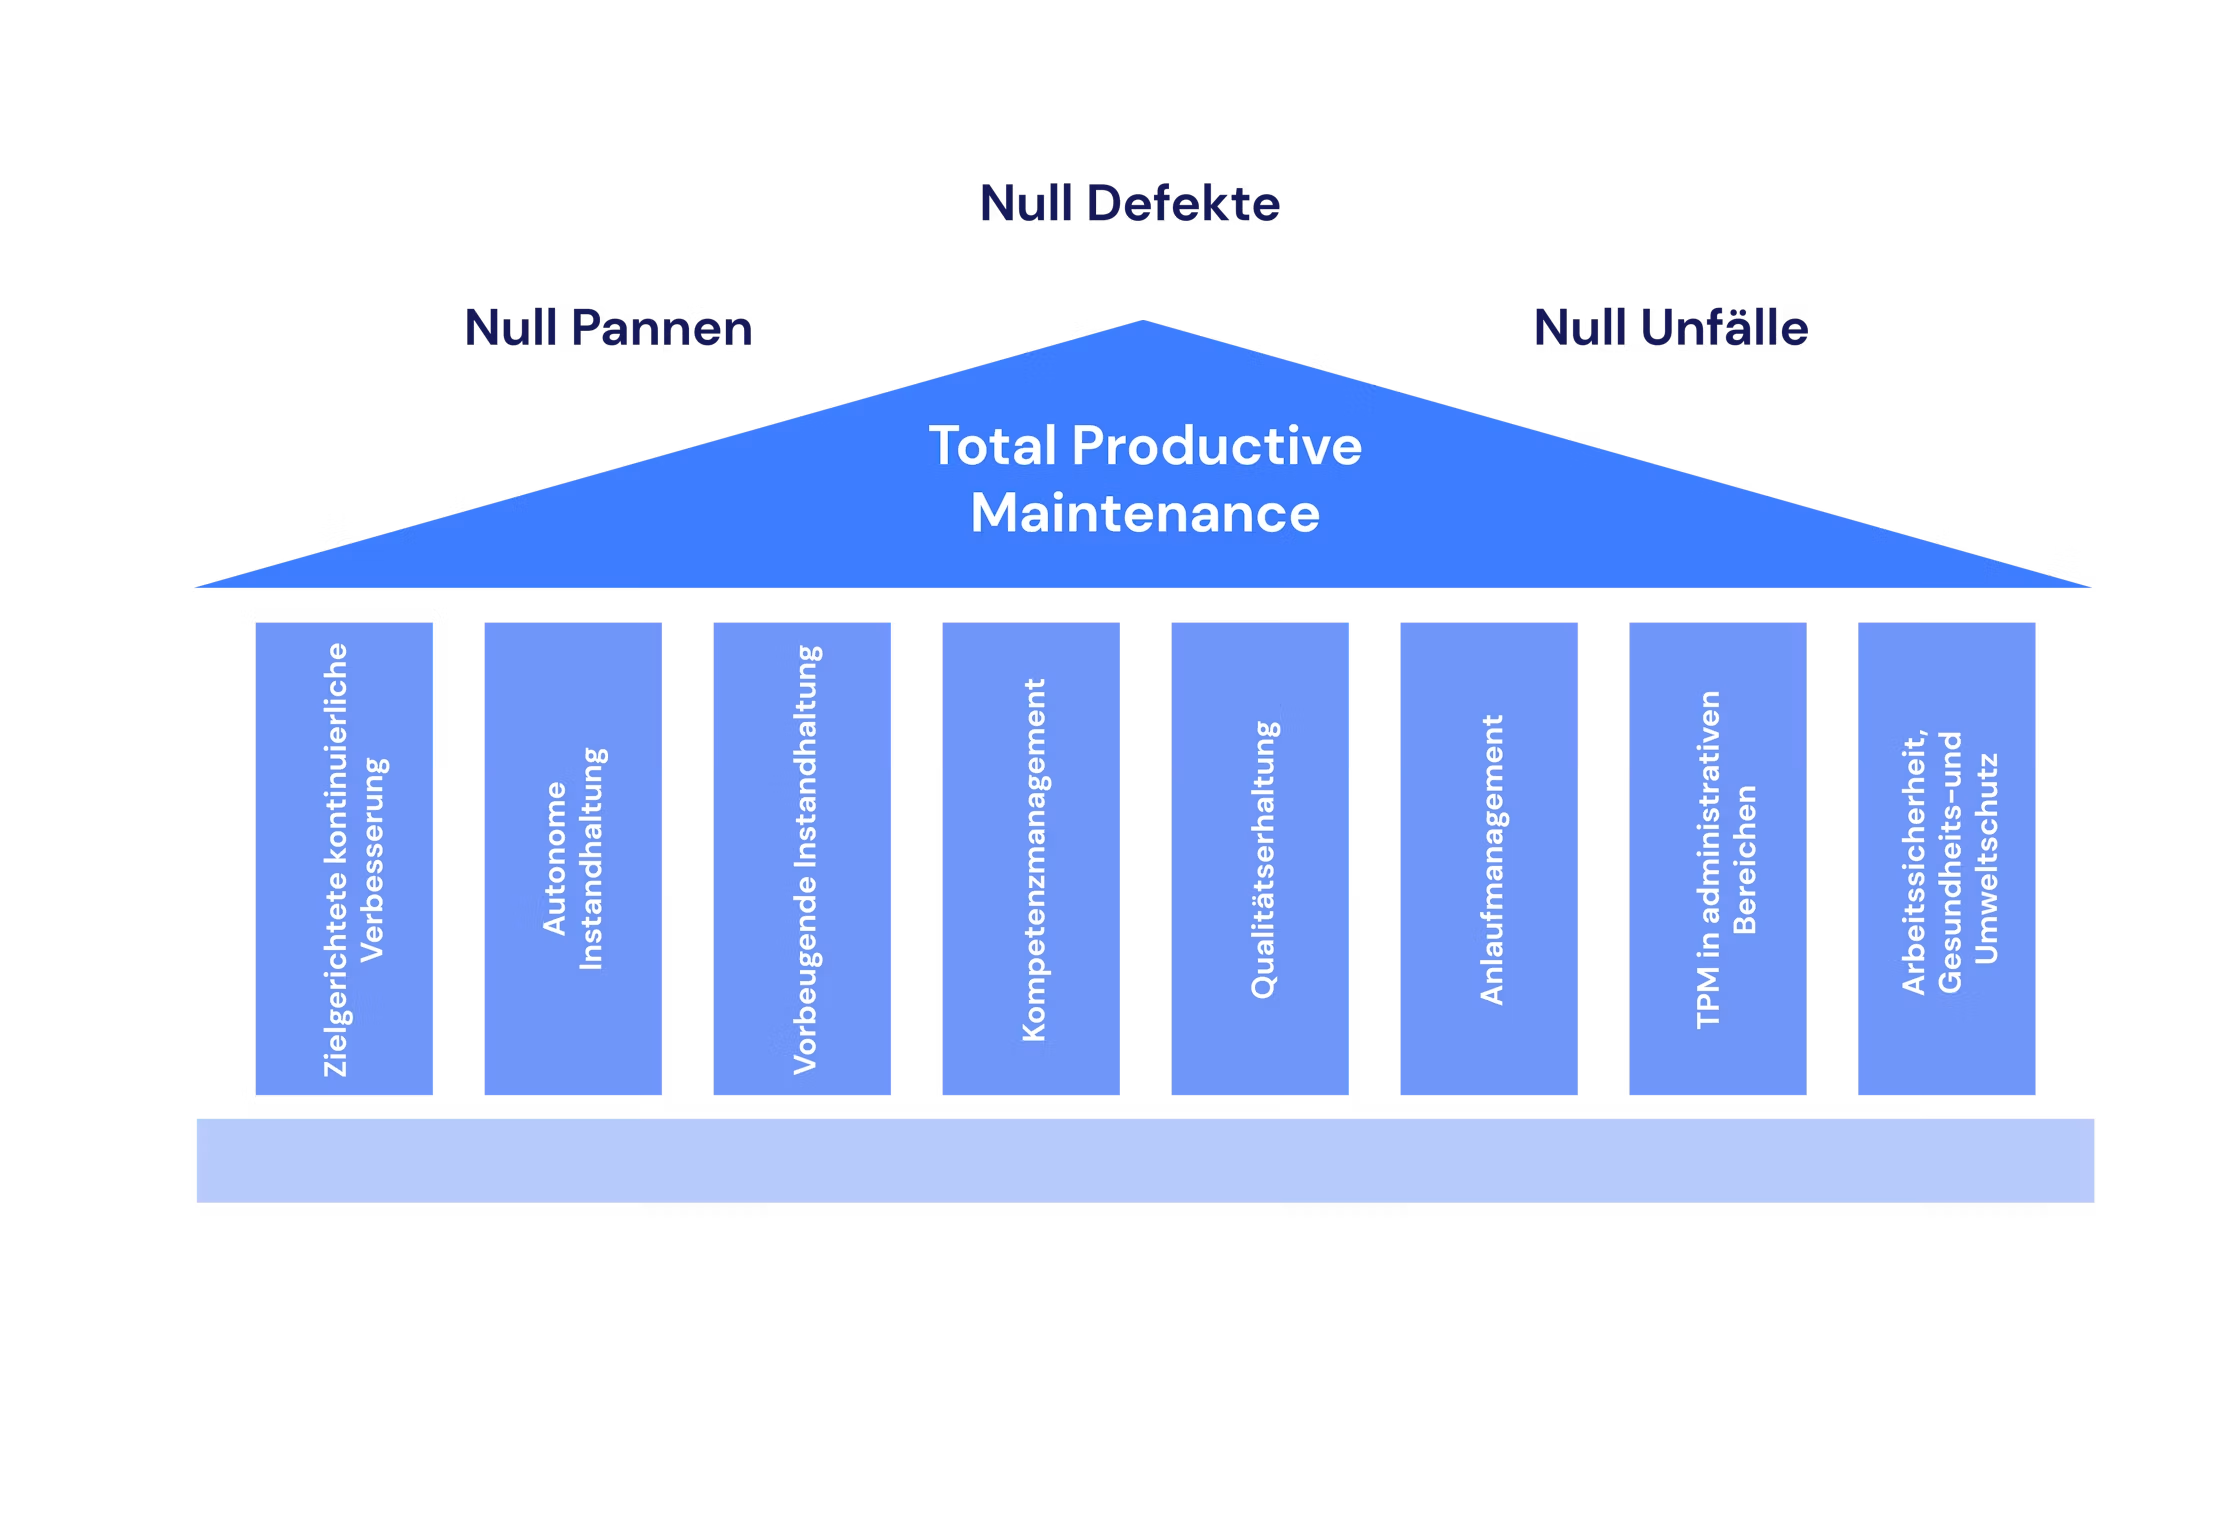
Die acht Aktionsfelder sind:
Zielgerichtete kontinuierliche Verbesserung: Verluste priorisieren, Ursachen beseitigen und wirksame Standards etablieren.
Autonome Instandhaltung: Bediener übernehmen freigegebene Reinigungs-, Inspektions-, Schmier- und Pflegeaufgaben.
Vorbeugende Instandhaltung: Wartung und Zustandsüberwachung verhindern ungeplante Ausfälle.
Kompetenzmanagement: Rollenbezogene Qualifizierung schafft die Grundlage für sichere und richtige Ausführung.
Qualitätserhaltung: Teams beherrschen Prozessbedingungen so, dass Fehler gar nicht erst entstehen.
Anlaufmanagement: Erkenntnisse aus Betrieb und Instandhaltung fließen früh in neue Produkte und Anlagen ein.
TPM in administrativen Bereichen: Unterstützende Prozesse werden mit Lean- und 5S-Prinzipien stabilisiert.
Arbeitssicherheit, Gesundheits- und Umweltschutz: Teams reduzieren Risiken, Unfälle, Emissionen und Ressourcenverluste systematisch.
Führen Sie die Aktionsfelder nicht als acht getrennte Projekte. Ein Schmierstandard betrifft beispielsweise autonome Instandhaltung, Qualifizierung, Arbeitssicherheit und Qualitätserhaltung zugleich. Entscheidend ist deshalb eine gemeinsame Steuerung mit eindeutigen Verantwortlichkeiten.
Zielgerichtete kontinuierliche Verbesserung
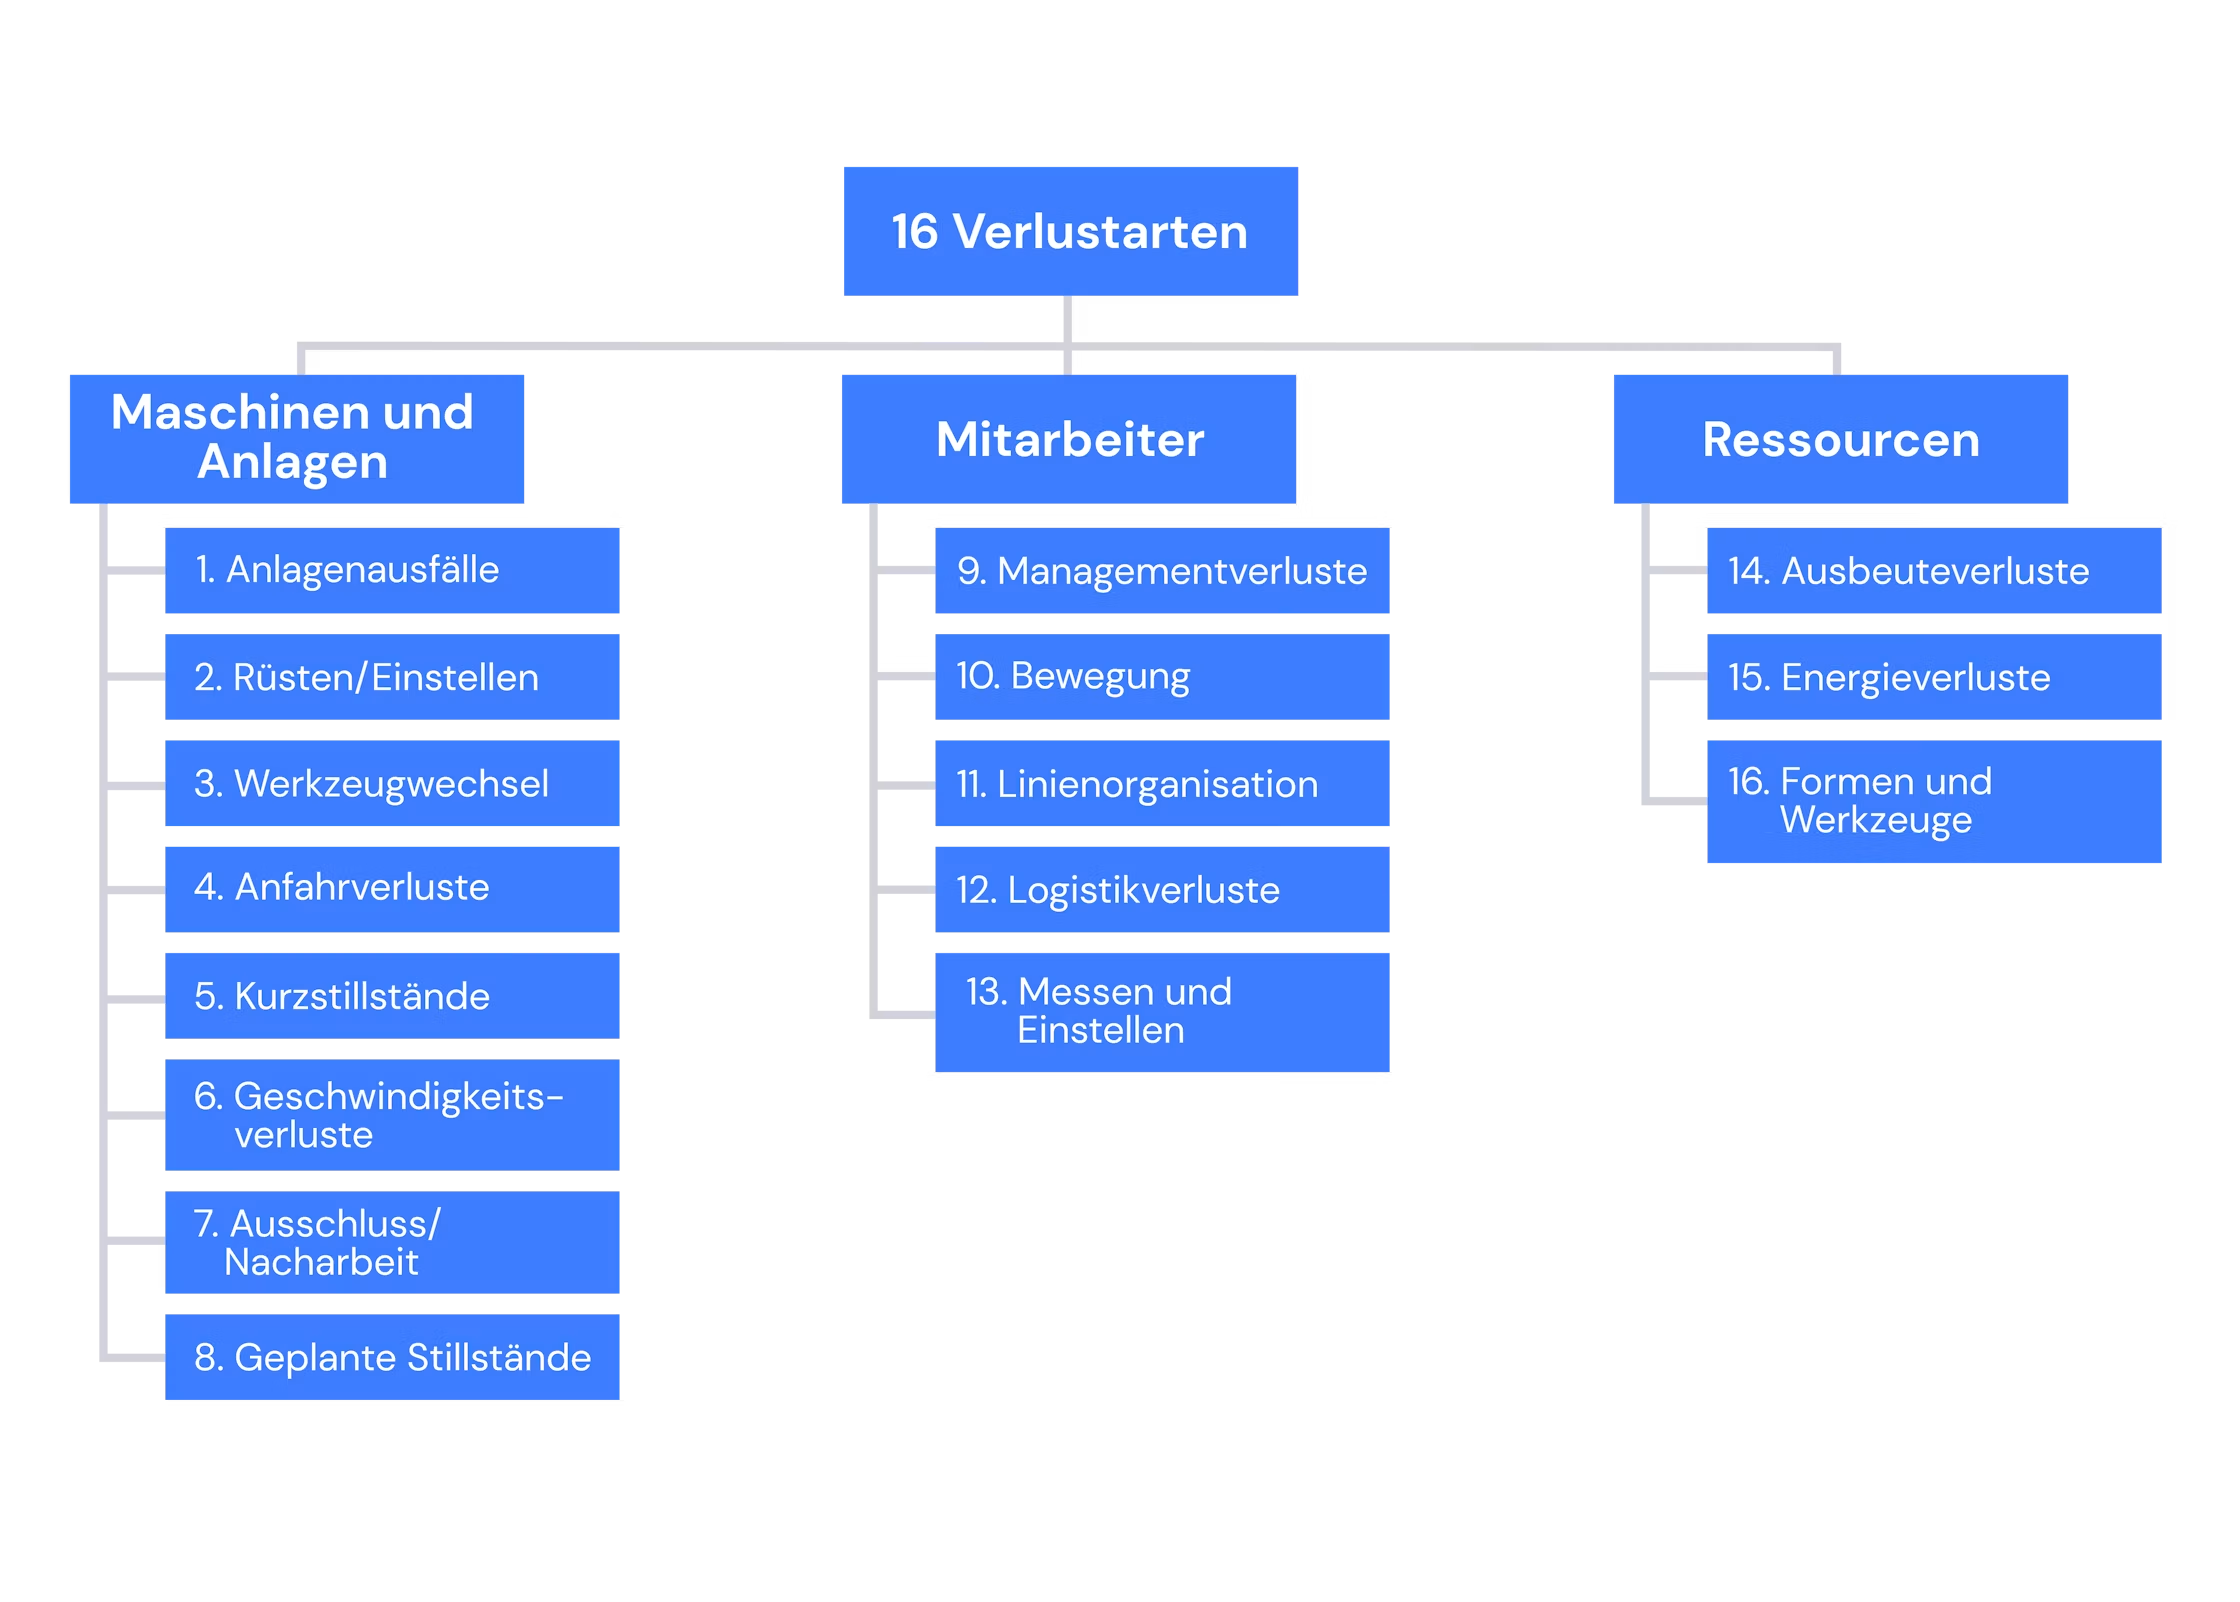
Die zielgerichtete kontinuierliche Verbesserung konzentriert KVP- und Kaizen-Aktivitäten auf messbare Verlustursachen statt auf unspezifische Einzelideen. Teams bearbeiten wiederkehrende Stopps, Geschwindigkeitsverluste, lange Rüstzeiten, Qualitätsfehler, Energieverluste und Sicherheitsrisiken anhand ihrer Wirkung auf den Gesamtprozess.
TPM betrachtet Verlustarten in den Bereichen Anlagen, menschliche Arbeit sowie Material und Energie. Für den Shopfloor sind besonders ungeplante Ausfälle, Rüst- und Einstellverluste, Kurzstopps, reduzierte Geschwindigkeit, Anlaufverluste und Ausschuss relevant.
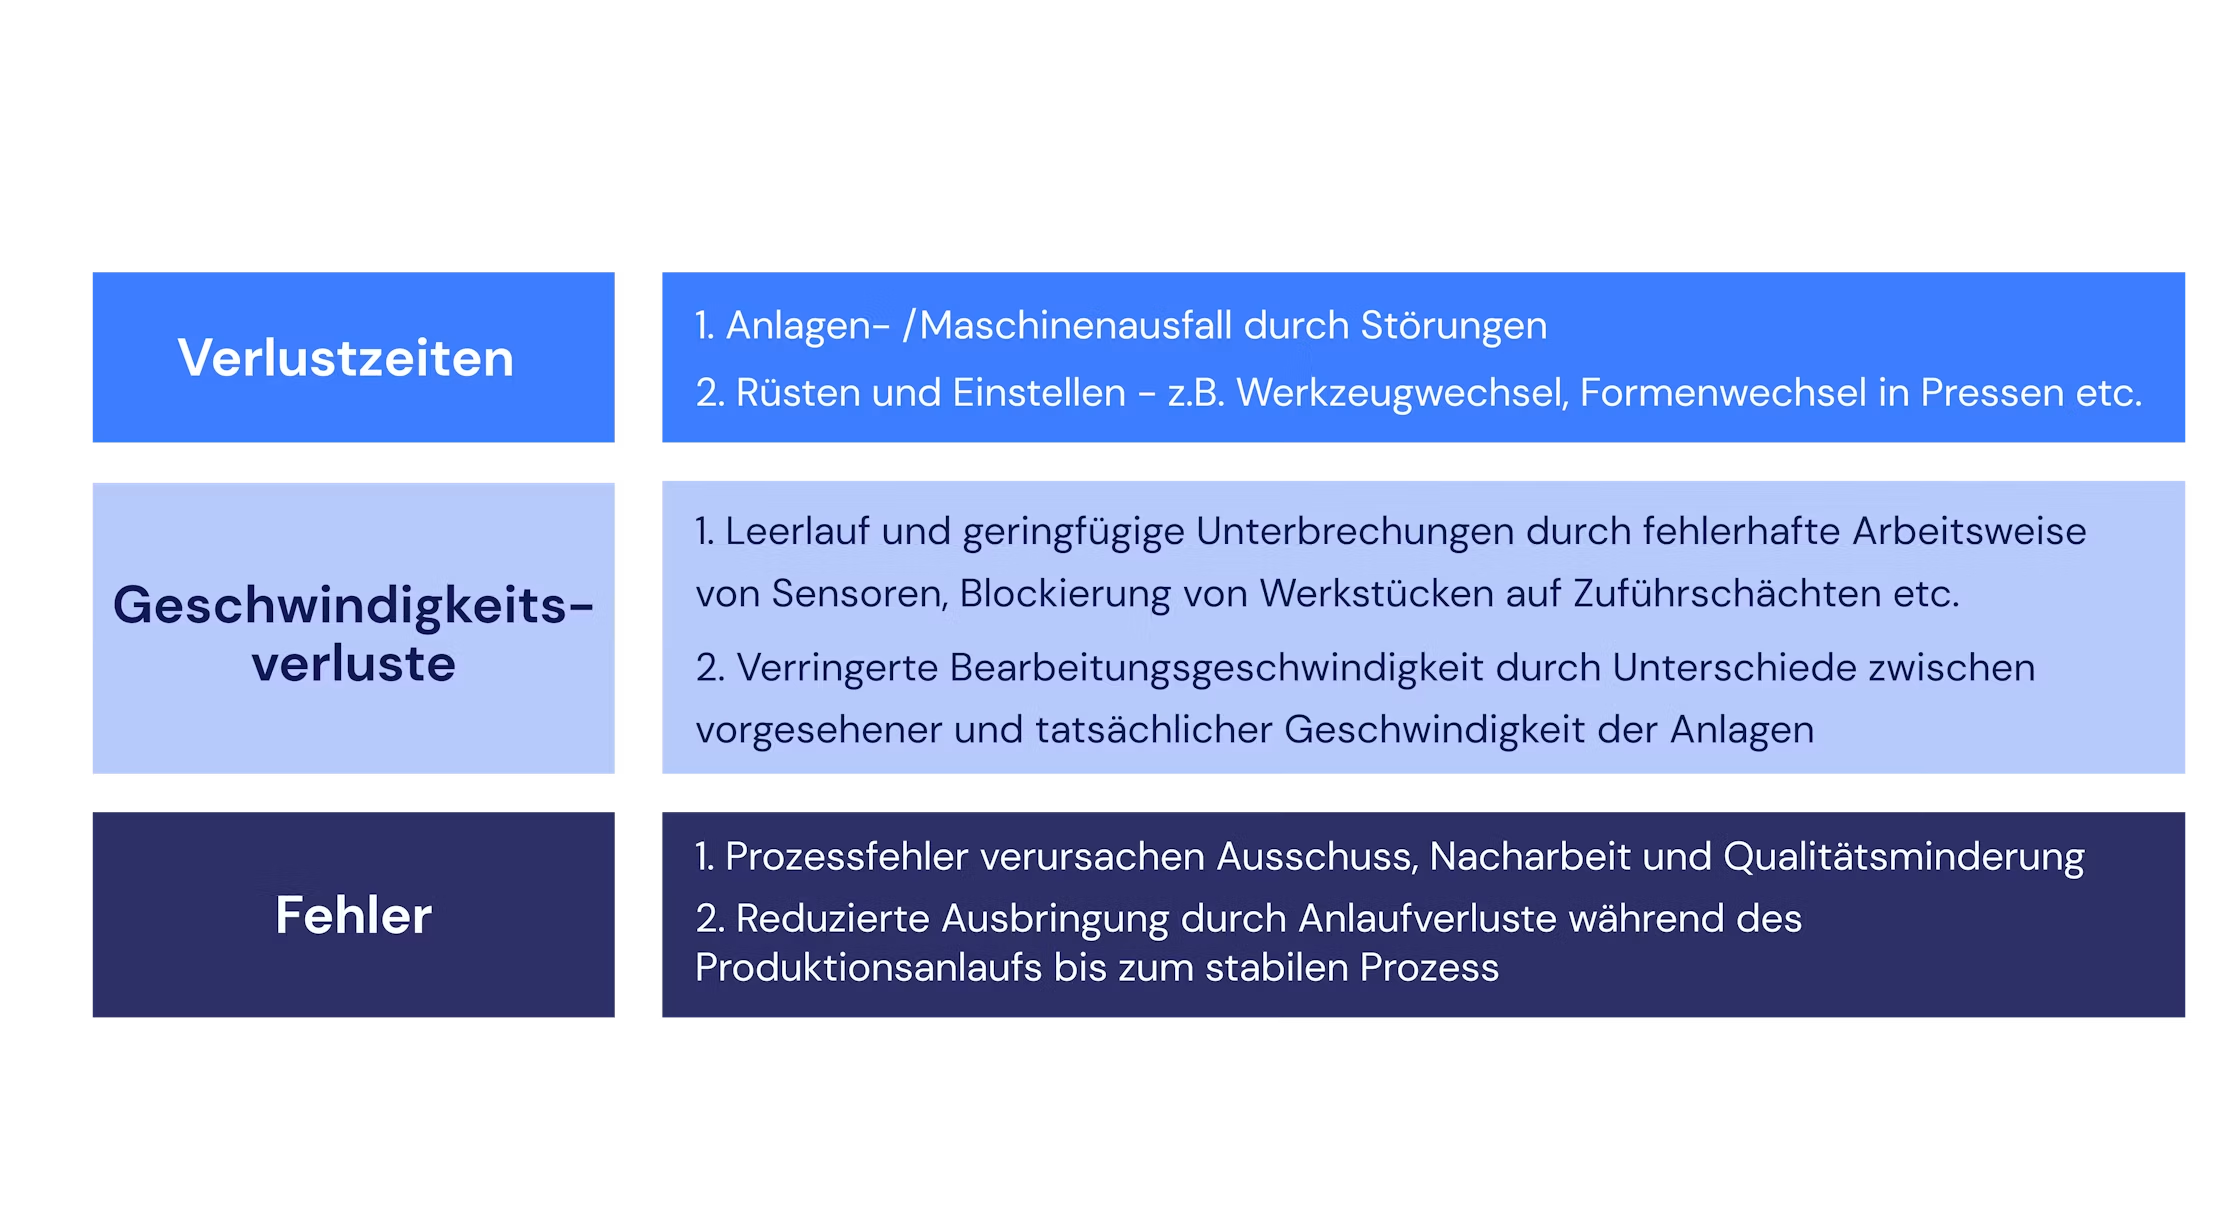
Ein belastbarer Verbesserungszyklus umfasst:
Verlust mit Daten und Beobachtungen am Gemba beschreiben.
Auswirkungen auf OEE, Durchlaufzeit, Kosten, Qualität und Sicherheit bewerten.
Schwerpunkt anhand von Häufigkeit, Dauer, Risiko und Folgekosten wählen.
Ursache mit Pareto-Analyse, 5-Why, Ishikawa oder FMEA untersuchen.
Gegenmaßnahme testen und ihre Wirkung anhand derselben Kennzahl prüfen.
Erfolgreiche Lösung in Standards, Work Instructions und Qualifizierung überführen.
Der häufigste Fehler an dieser Stelle ist Aktionismus. Wer nur den sichtbaren Defekt repariert, lässt die systemische Ursache bestehen. In der Praxis bewährt sich ein klar abgegrenztes Verlustthema, das ein interdisziplinäres Team vollständig bis zum neuen Standard bearbeitet.
Welche Aufgaben übernehmen Maschinenbediener in der autonomen Instandhaltung?
Maschinenbediener übernehmen einfache, wiederkehrende und sicher freigegebene Aufgaben wie Reinigen, Inspizieren, Schmieren und Nachziehen. Autonome Instandhaltung unterstützt sie dabei, Leckagen, Verschleiß, ungewöhnliche Geräusche oder gelockerte Verbindungen früh zu erkennen. Die spezialisierte Instandhaltung gewinnt dadurch mehr Zeit für Diagnose, Planung und komplexe Reparaturen.
Typische Aufgaben sind:
Anlage und zugängliche Komponenten nach definiertem Standard reinigen
Füllstände, Drücke, Temperaturen und sichtbare Verschleißmerkmale kontrollieren
freigegebene Schmierstellen mit vorgeschriebenem Schmierstoff versorgen
Schutzvorrichtungen, Sensoren und Leitungen visuell prüfen
Abweichungen mit Foto, Messwert und Fehlerklasse dokumentieren
einfache Korrekturen innerhalb klarer Kompetenzgrenzen ausführen
kritische Befunde über einen festgelegten Eskalationsweg melden
Autonome Instandhaltung bedeutet nicht, Facharbeit unkontrolliert in die Produktion zu verlagern. Arbeiten an elektrischen Anlagen, Sicherheitseinrichtungen oder druckführenden Systemen bleiben qualifizierten und beauftragten Personen vorbehalten. Freigabematrix, Lockout-Tagout-Regeln, standardisierte Checklisten und dokumentierte Unterweisungen schaffen die notwendige Grenze.
In der Praxis beginnt autonome Instandhaltung mit Grundreinigung und Erstinspektion. Das Team beseitigt schwer zugängliche Stellen, kennzeichnet Sollzustände und entwickelt erst danach regelmäßige Standards. Diese Reihenfolge verhindert, dass Beschäftigte lediglich Verschmutzung verwalten, statt deren Ursachen zu beheben.
Vorbeugende Instandhaltung, MTTR und MTBF
Vorbeugende Instandhaltung plant Maßnahmen vor dem funktionalen Ausfall und richtet Intervalle nach Zeit, Nutzung, Zustand oder Risiko aus. TPM verfolgt dabei zwei zentrale Richtungen: die mittlere Reparaturzeit MTTR senken und die mittlere störungsfreie Betriebsdauer MTBF erhöhen.
MTTR, Mean Time to Repair, beschreibt die durchschnittliche Zeit zur Wiederherstellung nach einem Ausfall. Eine niedrige MTTR entsteht durch schnelle Diagnose, verfügbare Ersatzteile, zugängliche Komponenten, eindeutige Arbeitsanweisungen und geübte Eskalationsabläufe.
MTBF, Mean Time Between Failures, beschreibt bei reparierbaren Systemen die mittlere Betriebszeit zwischen Ausfällen. Eine hohe MTBF spricht für technische Zuverlässigkeit, sofern Teams Ausfälle und Betriebszeiten konsistent erfassen.
Die Kennzahlen erfüllen unterschiedliche Aufgaben:
MTTR minimieren: Reparaturfähigkeit und Reaktionsgeschwindigkeit verbessern.
MTBF maximieren: Ausfallursachen beseitigen und Zuverlässigkeit erhöhen.
Wartungsplan optimieren: Intervalle anhand von Befunden, Störungshistorie und Kritikalität anpassen.
Ersatzteile priorisieren: Kritische Teile nach Ausfallrisiko, Lieferzeit und Produktionswirkung bevorraten.
Nicht jedes Bauteil benötigt ein starres Wartungsintervall. Zeitbasierte Wartung eignet sich für bekannte Alterungsmechanismen und vorgeschriebene Prüfungen. Zustandsorientierte Instandhaltung ist besser, wenn Messwerte wie Schwingung, Temperatur, Partikel oder Stromaufnahme einen belastbaren Verschleißindikator liefern. Der Betrieb bis zum Ausfall, auch Run-to-Failure genannt, bleibt bei unkritischen, redundanten und schnell austauschbaren Komponenten wirtschaftlich vertretbar. Die Empfehlung lautet deshalb: Legen Sie die Strategie pro Anlagenobjekt anhand von Kritikalität, Ausfallbild und Datenqualität fest, nicht pauschal für das gesamte Werk.
Kompetenzmanagement als Fundament der Aktionsfelder
Kompetenzmanagement stellt sicher, dass jede Person ihre TPM-Aufgaben sicher, fachgerecht und reproduzierbar ausführt. Ohne rollenbezogene Qualifikation haken Beschäftigte Checklisten formal ab, bewerten Abweichungen falsch und verschieben Verantwortung zwischen Produktion und Instandhaltung.
Eine belastbare Qualifikationsmatrix verbindet Rolle, Anlage, Tätigkeit und Freigabestatus. Sie zeigt beispielsweise, welche Maschinenbediener eine Erstinspektion durchführen, welche Instandhalter eine Störungsanalyse leiten und welche Schichtleitungen Standards freigeben dürfen.
Wirksame Qualifizierung umfasst mehr als Schulungsnachweise:
theoretisches Verständnis von Verlusten, Anlagenfunktionen und Sicherheitsregeln
praktische Demonstration direkt an der Anlage
beaufsichtigte Ausführung mit Rückmeldung
dokumentierte Kompetenzfreigabe
Wiederholungsunterweisung nach Änderung, Vorfall oder Frist
Wirksamkeitsprüfung anhand der tatsächlichen Arbeitsausführung
Führungskräfte benötigen zusätzlich Kompetenz in Shopfloor Management, Coaching und Kennzahleninterpretation. Steuern Sie Qualifikation deshalb nicht über absolvierte Kurse, sondern über nachgewiesene Handlungsfähigkeit.
Qualitätserhaltung und das Null-Fehler-Ziel
Qualitätserhaltung definiert und überwacht die Anlagen- und Prozessbedingungen, unter denen fehlerfreie Produkte entstehen. Sie verlagert den Fokus von nachträglicher Prüfung auf Fehlervermeidung und verbindet TPM mit dem Qualitätsmanagement.
Eine Qualitätsmatrix ordnet Fehlerbilder den relevanten Prozessparametern, Anlagenkomponenten, Prüfmerkmalen und Reaktionsplänen zu. Trendanalysen machen schleichende Abweichungen sichtbar, bevor Ausschuss oder Kundenreklamationen entstehen. Poka Yoke verhindert Fehlhandlungen konstruktiv oder erkennt sie unmittelbar am Prozessschritt.
Typische Maßnahmen sind:
kritische Qualitätsmerkmale und Prozessparameter eindeutig festlegen
Sollbereiche an der Anlage sichtbar machen
Messsysteme und Prüfmittel absichern
Fehlerursachen mit 8D, Ishikawa oder FMEA analysieren
Reaktionspläne bei Grenzwertverletzungen standardisieren
wiederkehrende Fehler durch Poka Yoke technisch verhindern
Null Fehler verlangt stabile technische Grundbedingungen. Wenn Spiel, Verschmutzung, Werkzeugverschleiß oder Sensordrift die Qualität beeinflussen, gehört deren Beherrschung in den Instandhaltungsstandard und nicht allein in die Endprüfung.
Anlaufmanagement neuer Anlagen und Produkte
Das TPM-Anlaufmanagement überträgt Betriebserfahrungen früh in Konstruktion, Beschaffung, Installation und Hochlauf neuer Anlagen und Produkte. Ziel ist eine kurze, stabile Anlaufkurve mit guter Wartbarkeit, sicherer Bedienung und beherrschten Qualitätsmerkmalen.
Anlagenplanung, Produktion, Instandhaltung, Qualitätsvorausplanung und Lieferanten definieren Anforderungen gemeinsam. Dazu gehören zugängliche Wartungspunkte, standardisierte Komponenten, Diagnosedaten, Ersatzteilkonzepte, sichere Reinigbarkeit und ergonomische Inspektionswege.
Bewährte Instrumente sind:
dokumentierte Erfahrungen aus Störungen und KVP-Projekten
Design-FMEA und Prozess-FMEA
Wartbarkeits- und Zugänglichkeitsbewertungen
Lastenhefte mit Anforderungen an MTTR, Diagnose und Dokumentation
Ersatzteil- und Qualifikationskonzepte vor dem Produktionsstart
FAT/SAT mit realistischen Bedien-, Wartungs- und Störungsszenarien
Der häufigste Fehler ist die späte Einbindung der Instandhaltung. Nach der Abnahme lassen sich schlechte Zugänglichkeit, proprietäre Komponenten oder fehlende Diagnoseschnittstellen nur teuer korrigieren. Beteiligen Sie Instandhaltung und Bediener deshalb bereits an Lastenheft und Konstruktionsprüfung.
TPM und 5S in administrativen Bereichen
TPM überträgt das Prinzip stabiler, verlustarmer Prozesse auf Einkauf, Logistik, Planung, Personalwesen und andere administrative Funktionen. Die 5S Methode schafft dort Transparenz, Standards und verlässliche Informationsflüsse.
Die fünf Schritte sind:
Sortieren: Überflüssige Dateien, Formulare, Bestände und Prozessschritte entfernen.
Systematisieren: Informationen, Verantwortlichkeiten und Ablageorte eindeutig ordnen.
Säubern: Datenfehler, Dubletten und veraltete Inhalte bereinigen.
Standardisieren: Benennung, Übergaben, Freigaben und Bearbeitungsregeln vereinheitlichen.
Selbstdisziplin: Standards durch Routinen, Audits und Führung dauerhaft einhalten.
Konkrete Verlustquellen sind fehlende Ersatzteilstammdaten, unklare Bestellfreigaben, doppelte Datenerfassung, verspätete Qualifikationsnachweise und lange Informationssuche. 5S im Büro ist deshalb keine reine Aufräumaktion. Entscheidend ist die messbare Verbesserung von Durchlaufzeit, Datenqualität und Prozesssicherheit.
Arbeitssicherheit, Gesundheits- und Umweltschutz
Arbeitssicherheit, Gesundheits- und Umweltschutz sind ein eigenständiges TPM-Aktionsfeld mit dem Ziel Null Unfälle sowie geringerer Umwelt- und Ressourcenbelastung. Produktivitätsverbesserungen gelten nur dann als nachhaltig, wenn sie sichere Arbeit und kontrollierte Umweltauswirkungen gewährleisten.
Mitarbeitende müssen Gefährdungen erkennen, Arbeiten bei kritischen Abweichungen stoppen und definierte Gegenmaßnahmen auslösen. Sicherheitsrundgänge, Beinaheunfallmeldungen, Gefährdungsbeurteilungen und Lockout-Tagout-Verfahren verbinden technische Instandhaltung mit systematischem Arbeitsschutz.
Für den Umweltschutz stehen unter anderem Energie- und Wasserverbrauch, Leckagen, Abfall, Lärm und Schadstoffemissionen im Fokus. Eine undichte Druckluftleitung ist beispielsweise zugleich ein technischer Defekt, ein Energieverlust und ein mögliches Sicherheitsrisiko. TPM behandelt solche Zusammenhänge gemeinsam statt in getrennten Maßnahmenlisten.
Welche Kennzahlen messen den Erfolg von TPM?
TPM steuert über eine zentrale Ergebniskennzahl, die OEE, und ergänzt sie um Kennzahlen aus sechs Zielkategorien von Produktivität bis Motivation. Erst diese Kombination zeigt Ihnen, ob Verluste tatsächlich verschwinden oder nur an andere Stellen wandern.
Wie wird die OEE berechnet?
Die Overall Equipment Effectiveness, kurz OEE, misst, welcher Anteil der geplanten Produktionszeit tatsächlich für die Herstellung guter Teile mit vorgesehener Geschwindigkeit genutzt wird. Sie bündelt Verfügbarkeit, Leistung und Qualität und macht damit drei zentrale Verlustdimensionen von TPM sichtbar.
Die Berechnung lautet:
OEE = Verfügbarkeit × Leistungsgrad × Qualitätsrate
Dabei gelten folgende Zusammenhänge:
Verfügbarkeit: tatsächliche Laufzeit im Verhältnis zur geplanten Produktionszeit
Leistungsgrad: tatsächliche Ausbringung im Verhältnis zur theoretischen Ausbringung während der Laufzeit
Qualitätsrate: Gutmenge im Verhältnis zur Gesamtmenge
TPM verbessert die Verfügbarkeit durch weniger Ausfälle und kürzere Reparaturen. Es erhöht den Leistungsgrad, indem Teams Kurzstopps, reduzierte Geschwindigkeit und instabile Takte beseitigen. Qualitätserhaltung reduziert Ausschuss und Nacharbeit.
OEE ist dennoch kein Selbstzweck und keine vollständige Werkskennzahl. Eine hohe OEE an einer Anlage ohne Engpasswirkung verbessert nicht automatisch Liefertreue oder Wertschöpfung. Ebenso verfälschen uneinheitliche Definitionen für geplante Zeit, Stillstandsgründe oder Gutmenge jeden Vergleich. In der Praxis bewährt sich OEE als Verlustindikator auf Anlagen- oder Linienebene, ergänzt um Durchsatz, Termintreue, Kosten und Sicherheitskennzahlen.
Kennzahlen der sechs Zielkategorien
Eine TPM-Einführung sollte Kennzahlen aus sechs Zielkategorien verfolgen: Produktivität, Qualität, Kosten, Logistik, Sicherheit und Umwelt sowie Motivation. Ein ausgewogenes Kennzahlensystem verhindert, dass höhere Ausbringung zulasten von Qualität, Beschäftigten oder Anlagenzustand geht.
Produktivität: OEE, Arbeitsproduktivität, Wertschöpfung pro Person, ungeplante Stillstandszeit, Störungshäufigkeit, MTBF, MTTR, Rüstzeit und Ausbringung am Engpass.
Qualität: Ausschussquote, Nacharbeitsquote, Prozessfehler, First Pass Yield, Kundenreklamationen und Anzahl wiederkehrender Defekte.
Kosten: Instandhaltungskosten, Kosten ungeplanter Ausfälle, Ersatzteilkosten, Kosten externer Dienstleister, Energie- und Ausschusskosten.
Logistik: Durchlaufzeit, Bestandsmenge, Lagerumschlag, Termintreue, Fehlteile und Reichweite kritischer Ersatzteile.
Sicherheit und Umwelt: Unfälle, Beinaheunfälle, Krankenstand, festgestellte Gefährdungen, Energie- und Wasserverbrauch, Abfall, Leckagen und Emissionen.
Motivation und Beteiligung: umgesetzte Verbesserungsvorschläge, Teilnahme an Kleingruppentreffen, Qualifikationsabdeckung, Einhaltung autonomer Standards und Abschlussquote vereinbarter Maßnahmen.
Für jede Kennzahl braucht es Definition, Datenquelle, Verantwortliche, Messrhythmus und Zielbezug. Reine Aktivitätskennzahlen wie die Anzahl erledigter Checklisten reichen nicht aus. Sie zeigen Durchführung, aber keine Wirkung.
Beschränken Sie sich pro Pilotbereich auf ein kleines Kennzahlenset. Kombinieren Sie eine Ergebniskennzahl wie OEE oder ungeplante Stillstandszeit mit Frühindikatoren wie überfälligen Wartungen, offenen kritischen Befunden und Qualifikationsabdeckung. So erkennt Ihr Team nicht nur, dass sich ein Ergebnis verschlechtert, sondern auch warum.
Lohnt sich TPM? Nutzen und Aufwand im Überblick
TPM zahlt sich dort aus, wo wiederkehrende Verluste und Erfahrungsabhängigkeit den Betrieb bremsen, verlangt aber Vorleistung in Reinigung, Qualifizierung, Daten und Führung. Bewerten Sie beide Seiten, bevor Sie ein Programm aufsetzen.
Vorteile auf dem Shopfloor
Konsequent umgesetztes TPM reduziert technische und organisatorische Verluste und stärkt zugleich die Problemlösungskompetenz am Shopfloor. Der Nutzen entsteht jedoch nicht durch zusätzliche Checklisten, sondern durch frühere Fehlererkennung, klare Standards und nachhaltige Ursachenbeseitigung.
Zu den wesentlichen Vorteilen gehören:
weniger ungeplante Funktionsstörungen und Maschinenstillstände
geringerer Ausschuss und weniger Nacharbeit
kürzere Rüst-, Einstell- und Wiederanlaufzeiten
höhere Anlagenverfügbarkeit und stabilere Produktivität
bessere Transparenz über Instandhaltungskosten und Verlustursachen
Entlastung der Instandhaltung von geeigneten Routineaufgaben
geringere Abhängigkeit vom Erfahrungswissen einzelner Beschäftigter
sicherere Arbeitsabläufe und früher erkannte Gefährdungen
höhere Beteiligung und Eigenverantwortung der Produktionsmitarbeiter
größere operative Widerstandsfähigkeit bei Fachkräftemangel, Variantenvielfalt und externen Störungen
Besonders wertvoll ist die veränderte Zusammenarbeit. Bediener melden nicht nur eine defekte Maschine, sondern liefern standardisierte Befunde. Instandhalter reagieren nicht ausschließlich als Feuerwehr, sondern entwickeln Anlagen und Wartungsstrategien systematisch weiter. Diese Rollenverschiebung erhöht die Problemlösungsgeschwindigkeit und sichert Wissen über Schichten und Standorte hinweg.
Nachteile und typische Stolpersteine
Der zentrale Nachteil von TPM ist der erhebliche Einführungs- und Führungsaufwand, bevor sich stabile Ergebnisse zeigen. Fehlende Priorität, unzureichende Schulung und ein halbherziger Kulturwandel verwandeln TPM schnell in zusätzliche Bürokratie.
Typische Stolpersteine sind:
Zu großer Startumfang: Ein werkweiter Rollout bindet Ressourcen, bevor Standards im Pilot erprobt sind.
Unklare Ziele: Allgemeine Forderungen nach besserer Wartung erzeugen keine Prioritäten.
Fehlende Grunddaten: Unvollständige Anlagenstrukturen und uneinheitliche Störgründe verhindern belastbare Analysen.
Zu wenig Qualifizierung: Bediener erhalten Aufgaben, ohne Grenzfälle, Sicherheitsregeln und Eskalation zu beherrschen.
Aufgabenverschiebung statt Zusammenarbeit: Die Produktion erlebt autonome Instandhaltung als Mehrarbeit, die Instandhaltung als Kompetenzverlust.
Fokus auf Checklisten: Teams dokumentieren Tätigkeiten, beseitigen aber keine Ursachen.
Ungeduld bei der Wirtschaftlichkeit: Verantwortliche brechen frühe Aufwände für Reinigung, Schulung, Datenpflege und Standards ab, bevor die Wirkung einsetzt.
Fehlende Führung am Shopfloor: Offene Befunde bleiben unbearbeitet und Standards verlieren ihre Verbindlichkeit.
Starre Wartungsintervalle: Pläne wachsen immer weiter, obwohl Befunddaten eine Anpassung verlangen.
TPM verlangt schrittweises Lernen, Offenheit und hohe Eigenverantwortung. Es ist kein Projekt mit einem endgültigen Abschlussdatum. Wenn Sie Ziele, Kapazitäten und Entscheidungsrechte realistisch planen, begrenzen Sie den Aufwand und schaffen sichtbare Fortschritte.
Wie führe ich TPM Schritt für Schritt ein?
Eine belastbare TPM-Einführung beginnt mit klaren Zielen und einem begrenzten Pilotbereich, stabilisiert dort Standards und skaliert erst nach nachgewiesener Wirkung. Die Reihenfolge schützt Sie vor einem teuren Rollout unreifer Prozesse.
Zielbild und Geschäftsnutzen festlegen: Definieren Sie, welche Verluste TPM adressiert und wie Produktivität, Qualität, Kosten und Sicherheit davon profitieren sollen.
Programm und Governance aufsetzen: Legen Sie Meilensteine, Termine, Mittel, Rollen und Entscheidungswege fest. Benennen Sie einen verantwortlichen Auftraggeber und ein bereichsübergreifendes Kernteam.
Anlagen und Kritikalität strukturieren: Gliedern Sie Werk, Linien, Anlagen und Komponenten eindeutig. Bewerten Sie Objekte nach Sicherheit, Qualität, Lieferwirkung, Ausfallhäufigkeit und Wiederbeschaffungsrisiko.
Ausgangszustand erfassen: Dokumentieren Sie Defekte, Störungen, Wartungspläne, OEE-Verluste, Qualifikationen und Sicherheitsbefunde. Vereinheitlichen Sie Fehlercodes und Zeitdefinitionen.
Pilotbereich auswählen: Wählen Sie eine relevante, aber beherrschbare Linie mit engagierter Führung, ausreichend Daten und wiederkehrenden Verlusten. Eine vollkommen stabile Vorzeigeanlage liefert wenig Lernwert, ein akuter Dauerkrisenbereich überfordert das Team.
Grundzustand herstellen: Reinigen und inspizieren Sie die Pilotanlage gemeinsam. Beseitigen Sie Defekte, Verschmutzungsquellen und schwer zugängliche Prüfstellen. Kennzeichnen Sie Sollzustände sichtbar.
Aufgaben und Standards definieren: Ordnen Sie autonome, präventive und reaktive Tätigkeiten eindeutig zu. Beschreiben Sie Ausführung, Intervall, Werkzeug, Grenzwert, Sicherheitsregel und Eskalation.
Mitarbeitende qualifizieren und freigeben: Trainieren Sie Aufgaben direkt an der Anlage, beobachten Sie die Ausführung und dokumentieren Sie die Kompetenzfreigabe.
Steuerungsroutine etablieren: Besprechen Sie Befunde, Verluste und überfällige Maßnahmen in kurzen Shopfloor-Routinen. Priorisieren Sie nach Risiko und Produktionswirkung.
Wirkung prüfen und Standards verbessern: Vergleichen Sie MTBF, MTTR, Stillstandszeit, Qualität und Sicherheitsbefunde mit der Ausgangslage. Passen Sie Intervalle und Arbeitsunterlagen anhand der Ergebnisse an.
Erfahrungen standardisieren und skalieren: Übertragen Sie bewährte Vorgehensweisen auf ähnliche Anlagen und weitere Bereiche. Berücksichtigen Sie die Erkenntnisse außerdem in Lastenheften, Beschaffungskonzepten und FAT/SAT für Neuanlagen.
Die konkrete Empfehlung lautet: Starten Sie nicht mit der Digitalisierung sämtlicher Wartungspläne oder einem werkweiten Schulungsprogramm. Stabilisieren Sie zuerst an einer repräsentativen Pilotanlage Rollen, Standards, Daten und Führungsroutinen. Skalieren Sie anschließend nur Elemente, deren Wirkung und Alltagstauglichkeit belegt sind.
Führungskräfte, Produktionsmitarbeiter und Instandhalter einbinden
Jede Zielgruppe benötigt eine andere Form der Einbindung: Führungskräfte brauchen Zielklarheit und Steuerungskompetenz, Produktionsmitarbeiter praktische Sicherheit und Instandhalter eine aktive Rolle als technische Experten und Verbesserer. Einheitliche Präsentationen für alle Gruppen reichen für den nötigen Kulturwandel nicht aus.
Führungskräfte
Für Führungskräfte eignen sich kompakte Vorträge und Workshops zu Geschäftszielen, Rollen, Kennzahlen und Eskalationswegen. Sie müssen Zeit für Grundreinigung, Training und Ursachenanalyse schützen. Vor allem müssen sie auf offene Abweichungen reagieren, statt ausschließlich die Ausbringung einzufordern.
Produktionsmitarbeiter
Produktionsmitarbeiter lernen am wirksamsten im Training am Arbeitsplatz. Ein Trainer führt Reinigung, Inspektion, Wartung und sicheren Wiederanlauf an der realen Anlage vor. Anschließend vergleichen die Beschäftigten den TPM-Standard mit dem bisherigen Vorgehen, üben selbst und erhalten eine dokumentierte Freigabe.
Instandhalter
Instandhalter benötigen eine klare Zukunftsrolle. Sie wechseln von der reinen Feuerwehrfunktion zu technischen Dienstleistern, Analytikern, Trainern und Treibern der Anlagenverbesserung. Das setzt voraus, dass das Management frei werdende Zeit tatsächlich für Ursachenanalyse, präventive Planung und technische Optimierung reserviert.
Wie lässt sich TPM digital statt mit Papier oder Excel umsetzen?
Digitale TPM-Prozesse führen Standards, Ausführung, Befunde, Qualifikationen und Maßnahmen in einem durchgängigen Datenfluss zusammen. Gegenüber Papier und isolierten Excel-Dateien verbessern sie Aktualität, Nachvollziehbarkeit und Reaktionsgeschwindigkeit, sofern Anlagenstruktur und Prozesse zuvor sauber definiert wurden.
| Kriterium | Papier oder isoliertes Excel | Digitale, integrierte Umsetzung |
|---|---|---|
| Aktualität | Verteilte Versionen und manuelle Änderungen | Zentral freigegebene, versionierte Standards |
| Ausführung | Abhaken ohne geführte Reaktion auf Befunde | Bedingte Schritte, Grenzwerte und direkte Eskalation |
| Befundqualität | Freitext, nachträgliche Übertragung, fehlender Kontext | Zeitstempel, Anlagenbezug, Messwert, Foto oder Video |
| Maßnahmen | Übergabe per Zuruf, E-Mail oder separate Liste | Verantwortlichkeit, Priorität, Frist und Status in einem Arbeitsablauf |
| Qualifikation | Separate Schulungslisten | Aufgabenfreigabe auf Basis von Rolle und Kompetenzstatus |
| Auswertung | Hoher manueller Konsolidierungsaufwand | Laufende Analyse von Störungen, Befunden und Intervallen |
| Auditfähigkeit | Suche in Ordnern und Archiven | Versionen, Freigaben und Durchführungshistorie nachvollziehbar |
Digitalisierung ersetzt keine TPM-Methodik. Ein schlechter Papierprozess bleibt auch auf dem Tablet ein schlechter Prozess. Klären Sie deshalb zuerst Verantwortlichkeiten, Eskalationsregeln und Sollzustände und bilden Sie diese danach digital ab.
Welche Probleme entstehen durch getrennte Systeme für Wartung, Inspektion und Qualifikation?
Getrennte Systeme erzeugen Medienbrüche, doppelte Datenpflege und verzögerte Reaktionen, weil Wartungsplanung, Maschineninspektion, Arbeits- und Umweltschutz sowie Qualifikationen keinen gemeinsamen Kontext teilen. Besonders kritisch wird dies, wenn Befunde auf Papier entstehen und Beschäftigte sie später manuell in ERP, MES oder CMMS übertragen.
Typische Folgen sind:
unterschiedliche Anlagenbezeichnungen und Stammdaten
veraltete Checklisten am Einsatzort
Befunde ohne direkte Verknüpfung zu Auftrag und Komponente
mehrfach erfasste Messwerte und Fehlerbeschreibungen
Maßnahmen ohne eindeutige Verantwortlichkeit
Einsatz von Personen ohne aktuellen Qualifikationsnachweis
aufwendige Nachweise für Audits
Ein Connected-Worker-Ansatz schließt die operative Lücke zwischen Beschäftigten am Shopfloor und führenden Systemen. ERP, MES und CMMS behalten ihre Aufgaben für Ressourcen, Produktionssteuerung und Instandhaltungsplanung. Eine integrierte Ausführungsebene stellt Mitarbeitenden aktuelle Work Instructions und Checklisten bereit, erfasst Befunde im Arbeitskontext und übergibt relevante Statusdaten über definierte Schnittstellen.
Entscheidend ist eine klare Systemarchitektur. Für jeden Datentyp muss genau ein System führend sein. Sonst entstehen trotz Digitalisierung neue Dubletten und widersprüchliche Wartungsstände.
TPM-Ausführung mit Operations1
Wenn Sie Wartungspläne, Inspektionschecklisten und Qualifikationsnachweise in getrennten Systemen oder auf Papier führen, entstehen genau die Medienbrüche und doppelten Pflegeaufwände, die eine wirksame TPM-Steuerung erschweren. Operations1 bildet Arbeitsanweisungen, Prüfprotokolle und Inspektionsformulare als digitale, versionierte Dokumente ab und erfasst Befunde direkt im Prozess über strukturierte Interaktionen wie Zahleneingaben mit Grenzwerten, Fotoaufnahmen oder Unterschriften.
Das Qualifikationsmanagement prüft automatisch, ob eine Person für ein Dokument freigegeben ist, und sperrt den Zugriff bei fehlender Qualifikation. Das sichert die Einbindung der Bediener in autonome und vorbeugende Instandhaltung ab.
Auffällige Befunde lassen sich direkt aus dem Report als Task mit verantwortlicher Person, Frist und Status weiterverfolgen, sodass Meldewege nicht mehr über Zuruf oder separate Listen laufen.
Über Connectors und die Public API bindet Operations1 zudem Aufträge aus ERP- und MES-Systemen an und stellt Reportdaten für die weitere Auswertung bereit. Eine Wartungsplanung Software Lösung lässt sich so mit der operativen Ausführung verbinden, ohne die Aufgaben der führenden Systeme zu vermischen.
Für den Einstieg bietet es sich an, einen einzelnen Wartungs- oder Inspektionsprozess exemplarisch digital abzubilden und die Wirkung auf Befundqualität und Nachverfolgung im laufenden Betrieb zu prüfen.
Nach welchen Kriterien wähle ich eine TPM-Software aus?
Geeignete TPM-Software muss operative Aufgaben einfach ausführbar machen, Befunde strukturiert erfassen und sich ohne doppelte Datenhaltung in ERP, MES oder CMMS einfügen. Funktionsumfang allein reicht nicht. Entscheidend sind Shopfloor-Tauglichkeit, Integrationsfähigkeit, Governance und messbarer Nutzen.
Prüfen Sie insbesondere folgende Kriterien:
Anlagen- und Stammdatenintegration: Gibt es dokumentierte Schnittstellen zu ERP, MES und CMMS sowie klare Regeln für führende Daten?
Wartungsplanung: Unterstützt die Lösung zeit-, nutzungs- und zustandsabhängige Auslöser sowie wiederkehrende Pläne?
Digitale Checklisten und Work Instructions: Lassen sich Text, Bild, Video, Messwerte, Grenzwerte und bedingte Schritte kombinieren?
Befund- und Aufgabenmanagement: Entstehen aus Abweichungen direkt priorisierte Aufgaben mit Verantwortlichen, Fristen und Eskalation?
Qualifikationsmanagement: Prüft das System Rollen, Freigaben und Gültigkeiten vor der Aufgabenzuweisung?
Arbeitssicherheit und Umwelt: Unterstützt es Sicherheitsrundgänge, 5S oder 6S, Arbeitsschutzaudits und dokumentierte Reaktionen auf kritische Befunde?
Mobile Nutzung: Funktioniert die Anwendung ergonomisch auf dem Shopfloor und bei Bedarf offline?
Nachweisführung: Sind Versionen, Freigaben, Zeitstempel und Wartungsberichte lückenlos nachvollziehbar?
Analyse: Lassen sich Störgründe, Befunde, MTTR, MTBF, Aufgabenerfüllung und Wartungsintervalle datenbasiert auswerten?
Skalierbarkeit und Administration: Können Fachbereiche Standards selbst pflegen, ohne für jede Änderung Programmierung zu benötigen?
IT-Sicherheit: Erfüllt die Lösung Vorgaben für Rollen, Rechte, Authentifizierung, Protokollierung, Datenhaltung und Datensicherung?
Einführungsfähigkeit: Lässt sich ein klar abgegrenzter Pilot mit realen Nutzern, Anlagen und Schnittstellen durchführen?
Die Empfehlung lautet: Bewerten Sie Lösungen anhand von drei bis fünf realen, durchgängigen Anwendungsszenarien statt anhand einer langen Funktionsliste. Lassen Sie beispielsweise einen Bediener einen kritischen Befund erfassen, eine Maßnahme eskalieren, der qualifizierten Instandhaltung zuweisen und den Abschluss bis zum Bericht verfolgen. Die bessere Lösung ist diejenige, die diesen Ablauf mit wenigen Medienbrüchen, klarer Datenverantwortung und hoher Akzeptanz am Shopfloor unterstützt.
FAQ
Wie entwickelte sich TPM zum ganzheitlichen Konzept?
TPM entwickelte sich aus dem Übergang von der Reparatur nach Ausfällen über geplante Prävention und autonome Instandhaltung zu einem bereichsübergreifenden Produktionssystem. Mit wachsender Automatisierung reichte eine ausschließlich technische Instandhaltungsabteilung nicht mehr aus. Betriebe qualifizierten Maschinenbediener deshalb für standardisierte Pflege- und Inspektionsaufgaben.
Diese Entwicklung erklärt den ganzheitlichen Charakter des Konzepts. Nicht die Übertragung möglichst vieler Arbeiten an die Produktion steht im Mittelpunkt, sondern die Zusammenarbeit aller Funktionen für zuverlässige Anlagen und stabile Qualität. Diese Logik passt eng zu Kaizen, Lean Production und kontinuierlicher Verbesserung.
Welche Ergebnisse sollte ein Praxisbeispiel der digitalen TPM-Umsetzung zeigen?
Ein belastbares Praxisbeispiel sollte die Wirkung einer digitalen TPM-Umsetzung anhand vorher festgelegter Kennzahlen für Anlagenverfügbarkeit, Prozessstabilität und Kosten zeigen. Einzelne Erfahrungswerte lassen sich nicht pauschal auf andere Werke übertragen. Ausgangszustand, Anlagenpark, Störungsprofil, Lohnstruktur, Datenqualität und Umsetzungsumfang bestimmen die tatsächlich erreichbare Wirkung.
Legen Sie deshalb vor Projektbeginn Ausgangswerte fest. Messen Sie Downtime, Prozessabweichungen, MTTR, externe Instandhaltungskosten und Bearbeitungszeiten nach denselben Definitionen vor und nach der Einführung. Nur so lässt sich der Beitrag der Digitalisierung von parallelen Verbesserungen unterscheiden.