
Sie entscheiden im Instandhaltungsalltag regelmäßig, ob ein defektes Bauteil sofort ausgetauscht werden muss oder ob die Reparatur bis zum nächsten Stillstand warten kann. Ohne klare Kriterien fällt diese Einschätzung von Schicht zu Schicht unterschiedlich aus und führt zu vermeidbaren Ausfällen oder unnötigem Aufwand. Der Artikel ordnet korrektive Instandhaltung in die verfügbaren Instandhaltungsstrategien ein und zeigt Ihnen, wann sie sich eignet und wo ihre Grenzen liegen.
Das Wichtigste in Kürze
Korrektive Instandhaltung reagiert erst nach einem erkannten Fehler und unterscheidet sich damit von vorbeugenden Maßnahmen.
Aufgeschobene und sofortige Maßnahmen erfordern unterschiedliche Priorisierungskriterien je nach Kritikalität und Risiko.
Die Strategie ist wirtschaftlich vor allem für unkritische, redundante oder schnell austauschbare Betriebsmittel geeignet.
Wiederkehrende Störungen, steigende MTTR-Werte oder Sicherheitsrisiken sind typische Auslöser für einen Wechsel zu präventiven oder prädiktiven Verfahren.
Das Praxisbeispiel Vetter zeigt, wie ein digital strukturierter Störungsprozess Informationswege verkürzt und Erfahrungswissen sichert.
Was ist korrektive Instandhaltung?
Korrektive Instandhaltung bezeichnet alle Instandhaltungsmaßnahmen, die nach dem Erkennen eines Fehlers erfolgen und eine Maschine oder Anlage wieder in einen funktionsfähigen Zustand versetzen. Fachleute bezeichnen sie auch als reaktive Instandhaltung, weil das Instandhaltungsteam erst auf eine Störung, einen Defekt oder einen Funktionsverlust reagiert.
Im Produktionsalltag umfasst korrektive Instandhaltung vor allem Fehlersuche, Diagnose, Instandsetzung, Funktionsprüfung und Dokumentation. Ein typischer Fall ist der Austausch eines defekten Sensors, nachdem eine Bearbeitungsmaschine ungeplant zum Stillstand gekommen ist.
Der Auslöser muss dabei nicht immer ein vollständiger Maschinenausfall sein. Auch eine Fehlermeldung, ein Qualitätsproblem oder eine festgestellte Funktionseinschränkung führt zu einer korrektiven Maßnahme. Beispiele sind ein undichter Pneumatikschlauch, ein unzuverlässig schaltender Näherungssensor oder ein Antrieb, der seine vorgegebene Drehzahl nicht mehr erreicht.
Ziel: Betriebszustand schnell und nachhaltig wiederherstellen
Das Ziel besteht darin, einen sicheren und spezifikationsgerechten Betriebszustand schnell und nachhaltig wiederherzustellen. Dabei zählt nicht nur eine kurze Reparaturzeit, sondern auch die Vermeidung desselben Fehlers.
Entscheidend ist die Unterscheidung zwischen Sofortmaßnahme und dauerhafter Lösung. Ein provisorisch befestigtes Kabel stellt die Funktion kurzfristig wieder her. Erst eine fachgerechte Verlegung mit Zugentlastung und angepasstem Schutz beseitigt die technische Schwachstelle nachhaltig.
Die Bezeichnung reaktiv sagt übrigens noch nichts darüber aus, wie schnell Ihr Team eingreift. Abhängig von Kritikalität und Risiko erfolgt die Reparatur sofort oder zu einem geplanten späteren Zeitpunkt.
Wie unterscheiden sich korrektive, präventive und prädiktive Instandhaltung?
Korrektive Instandhaltung reagiert auf einen eingetretenen Fehler, präventive Instandhaltung greift nach festen Intervallen ein und prädiktive Instandhaltung leitet Maßnahmen aus Zustandsdaten ab. Keine der drei Strategien ist für sämtliche Betriebsmittel wirtschaftlich überlegen.
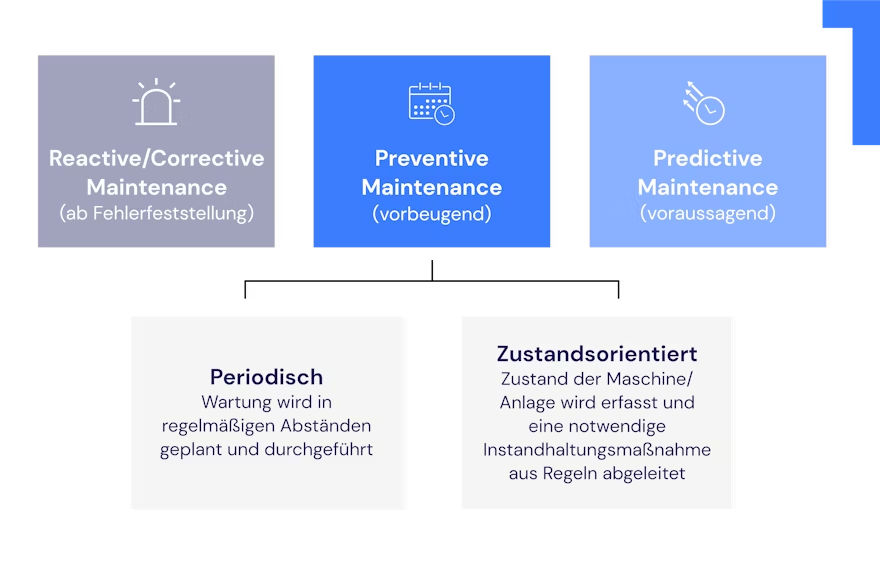
Empfehlung: Ordnen Sie die Strategie nach Kritikalität und Fehlerbild zu. Korrektive Instandhaltung eignet sich für unkritische Betriebsmittel, präventive Maßnahmen für vorhersehbaren Verschleiß und prädiktive Verfahren für kritische Anlagen mit aussagekräftigen Zustandsdaten.
Unterschied zur präventiven Instandhaltung
Präventive Instandhaltung erfolgt geplant vor einem Fehler, korrektive Instandhaltung erst nach der Fehlererkennung. Der wesentliche Unterschied liegt deshalb im Eingriffszeitpunkt und in der Planbarkeit der Ressourcen.
Präventive Maßnahmen orientieren sich beispielsweise an Betriebsstunden, Schaltzyklen oder festen Kalenderintervallen. Dazu zählen der planmäßige Wechsel eines Filters, die Schmierung eines Lagers oder der Austausch eines Verschleißteils nach einer festgelegten Laufleistung.
Die präventive Strategie ist besser, wenn ein Ausfall hohe Sicherheits-, Qualitäts- oder Stillstandskosten verursacht und sich die Verschlechterung über Erfahrungswerte abbilden lässt. Korrektive Maßnahmen sind wirtschaftlicher, wenn ein Defekt kaum Folgewirkungen hat und sich das Betriebsmittel schnell sowie kostengünstig ersetzen lässt.
Der häufigste Fehler ist eine pauschale Intervallwartung aller Komponenten. Sie erzeugt unnötige Arbeiten und birgt das Risiko, durch Montagefehler neue Störungen einzubringen. Eine FMEA oder risikobasierte Kritikalitätsanalyse schafft eine belastbarere Grundlage.
Unterschied zur prädiktiven Instandhaltung
Prädiktive Instandhaltung erkennt eine fortschreitende Verschlechterung anhand von Zustandsdaten, bevor der Funktionsverlust eintritt. Korrektive Instandhaltung beginnt dagegen erst, wenn ein Fehler bereits vorliegt.
Für prädiktive Ansätze eignen sich Messgrößen wie Schwingung, Temperatur, Stromaufnahme, Druck, Ölzustand oder akustische Signale. Eine zunehmende Lagerschwingung zeigt beispielsweise Verschleiß an, sodass die Instandhaltung den Austausch in ein geeignetes Produktionsfenster legt.
Prädiktive Instandhaltung ist besonders sinnvoll bei Engpassanlagen, teuren Baugruppen und langen Ersatzteilzeiten. Sie setzt allerdings verlässliche Sensorik, ausreichend historische Daten, definierte Grenzwerte und qualifizierte Auswertung voraus. Ohne diese Grundlage entstehen Warnmeldungen, aus denen Ihr Team keine belastbaren Maßnahmen ableiten kann.
Welche Formen der korrektiven Instandhaltung gibt es?
Korrektive Instandhaltung gliedert sich in aufgeschobene und sofortige Maßnahmen. Die Auswahl richtet sich nach der Kritikalität der Anlage sowie den Folgen für Sicherheit, Qualität, Umwelt, Lieferfähigkeit und Kosten.
Eine belastbare Entscheidung setzt definierte Prioritätsklassen und Eskalationsregeln voraus. Ohne diese Vorgaben entscheidet jede Schicht anders, obwohl vergleichbare Fehler vorliegen.
Aufgeschobene korrektive Instandhaltung
Bei der aufgeschobenen korrektiven Instandhaltung erkennt und dokumentiert das Team einen Fehler, führt die Reparatur aber gemäß den betrieblichen Instandhaltungsrichtlinien zu einem späteren Zeitpunkt aus. Voraussetzung ist, dass der weitere Betrieb sicher und beherrscht bleibt.
Typische Beispiele sind eine defekte Signalleuchte ohne Einfluss auf die Maschinenfunktion, ein beschädigtes Gehäuseteil außerhalb des Gefahrenbereichs oder ein ausgefallenes Aggregat in einem redundant ausgelegten System. Das Team nimmt die Aufgabe in den Arbeitsvorrat auf und plant sie für einen Rüstvorgang, eine produktionsfreie Schicht oder einen vorgesehenen Stillstand ein.
Prüfkriterien vor dem Aufschub
Vor dem Aufschub sollte die verantwortliche Rolle, etwa die Schichtleitung oder Instandhaltungsleitung, mindestens folgende Punkte prüfen:
Besteht ein Risiko für Beschäftigte?
Beeinflusst der Fehler Produktqualität, Prüfprozesse oder Rückverfolgbarkeit?
Drohen Folgeschäden an Baugruppen oder Werkzeugen?
Bleibt die Anlage bis zum Reparaturtermin stabil betreibbar?
Sind Ersatzteile, Qualifikationen und Zeitfenster für die spätere Reparatur verfügbar?
Ist die Abweichung mit Verantwortlichkeit, Frist und zulässigem Betriebszustand dokumentiert?
Sobald Sicherheitsfunktionen, Produktkonformität oder Umweltschutz betroffen sind, eignet sich ein Aufschub nicht. Das Team muss die Anlage dann in einen sicheren Zustand überführen und unverzüglich bewerten.
Sofortige korrektive Instandhaltung
Die sofortige korrektive Instandhaltung beginnt direkt nach der Fehlererkennung, weil der Defekt den Betrieb stoppt oder ein nicht akzeptables Risiko erzeugt. Sie hat Vorrang bei kritischen Anlagen, Sicherheitsproblemen und qualitätsrelevanten Störungen.
Ein Beispiel ist der Ausfall eines Hauptantriebs in einer verketteten Produktionslinie. Die Schichtleitung sichert den Prozess ab, die Instandhaltung lokalisiert den Fehler und tauscht die defekte Komponente aus. Anschließend folgen Funktionsprüfung und kontrollierte Wiederfreigabe.
In der Praxis bewährt sich eine eindeutige Priorisierung, etwa von kritischen Stillständen bis zu planbaren Mängeln. Kritisch sind insbesondere Fehler an Schutzeinrichtungen, Medienversorgungen, Engpassanlagen oder Prozessen, deren Unterbrechung unmittelbar Ausschuss und Lieferverzug erzeugt.
Welche Vorteile bietet korrektive Instandhaltung?
Korrektive Instandhaltung reduziert den vorbeugenden Planungsaufwand und nutzt Bauteile bis zum Fehler oder Funktionsverlust. Diese Vorteile entfalten sich vor allem bei unkritischen, kostengünstigen und leicht austauschbaren Betriebsmitteln.
Die Strategie ist nicht automatisch günstig. Wirtschaftlich wird sie erst, wenn Reparaturkosten, Stillstandskosten und mögliche Folgeschäden niedriger bleiben als der Aufwand für präventive oder prädiktive Maßnahmen.
Geringerer Planungs- und Verwaltungsaufwand
Ein reaktiver Ansatz benötigt vor dem Fehler weder feste Wartungsintervalle noch eine kontinuierliche Zustandsüberwachung. Dadurch sinken kurzfristig der Planungs-, Prüf- und Verwaltungsaufwand.
Bei einer einfachen Arbeitsplatzleuchte, einem redundant vorhandenen Lüfter oder einem schnell austauschbaren Standardgerät ist das sinnvoll. Der Betrieb nutzt die technische Lebensdauer aus und bindet keine Kapazitäten für routinemäßige Eingriffe.
Auch der Prozess bleibt übersichtlich: Fehler melden, Priorität festlegen, Ursache eingrenzen, Reparatur ausführen und Funktion prüfen. Der Vorteil verschwindet jedoch, sobald häufige Störungen das Instandhaltungsteam aus geplanten Arbeiten herausreißen oder hohe Bestände an Ersatzteilen erfordern.
Die Reparatur als Inspektionsgelegenheit
Eine Reparatur eröffnet den direkten Zugang zur betroffenen Baugruppe und damit eine gezielte Gelegenheit zur Inspektion. Ersetzen Sie deshalb nicht nur das ausgefallene Teil, sondern prüfen Sie auch angrenzende Komponenten und mögliche Schadensmechanismen.
Bei einem defekten Lager gehören beispielsweise Welle, Lagersitz, Schmierung, Dichtung, Fluchtung und Schwingungsverhalten in die Prüfung. So erkennt die Instandhaltung, ob Überlastung, Verschmutzung oder fehlerhafte Montage den Schaden ausgelöst hat.
In der Praxis bewährt sich eine kurze standardisierte Inspektionsliste. Sie verhindert, dass der Zeitdruck im Störfall sichtbare Anzeichen wie Abrieb, lose Verbindungen, Leckagen oder thermische Verfärbungen in den Hintergrund drängt.
Welche Nachteile und Risiken hat eine rein reaktive Instandhaltung?
Eine rein reaktive Strategie führt bei kritischen Anlagen zu ungeplanten Störungen, schwer planbaren Ressourcen und erhöhten Ausfallkosten. Zudem bleiben systematische Fehler bestehen, wenn das Team ausschließlich die Funktion wiederherstellt und keine Ursachenanalyse durchführt.
Besonders problematisch ist die Strategie in verketteten Linien, kontinuierlichen Prozessen und Anlagen mit sicherheits- oder qualitätskritischen Funktionen. Dort übersteigen die Folgekosten eines Ausfalls schnell die eingesparten Wartungsaufwände.
Unvorhersehbare Störungen und fehlende Frühwarnsignale
Ohne Inspektionen, Zustandsüberwachung und strukturierte Fehlerauswertung fehlen Frühwarnsignale und belastbare Muster. Die Instandhaltung erfährt erst vom Problem, wenn eine Funktion eingeschränkt ist oder ausfällt.
Der Betrieb wird dadurch nicht nur technisch, sondern auch organisatorisch unberechenbar. Fachkräfte, Werkzeuge und Ersatzteile müssen kurzfristig verfügbar sein. Gleichzeitig geraten geplante Verbesserungsmaßnahmen und vorbeugende Arbeiten ins Hintertreffen.
Eine reine Reparatur beseitigt häufig nur das sichtbare Fehlerbild. Bei Wiederholfehlern sollten Sie mit 5 Why, Ishikawa oder einer 8D-Systematik zur technischen Ursache vordringen. Andernfalls wird aus schneller Fehlerbehebung eine dauerhafte Störungsschleife.
Produktionsunterbrechungen und tatsächliche Ausfallkosten
Der Ausfall eines kritischen Betriebsmittels unterbricht den Materialfluss und senkt Verfügbarkeit, OEE und Liefertreue. In verketteten Produktionslinien erfasst ein lokaler Defekt oft vor- und nachgelagerte Stationen.
Neben der eigentlichen Reparaturzeit entstehen Wartezeiten für Diagnose, Ersatzteilbeschaffung, Freigabe und Wiederanlauf. Mitarbeitende bleiben ohne wertschöpfende Aufgabe, Material staut sich vor der Störung oder nachfolgende Prozesse laufen leer.
Die tatsächlichen Ausfallkosten umfassen deshalb mehr als die Arbeitszeit der Instandhaltung. Ausschuss, Nacharbeit, Überstunden, Sondertransporte und Terminverschiebungen gehören ebenfalls in die Bewertung.
Verkürzte Lebensdauer durch fehlende Grundpflege
Wenn ein Betrieb erst bei Funktionsverlust eingreift, bleiben Verschleiß, Verschmutzung, Schmiermängel und beginnende Lockerungen lange unentdeckt. Dadurch breiten sich kleine Schäden auf benachbarte Komponenten aus und verkürzen die nutzbare Lebensdauer der Anlage.
Ein verschlissenes Lager belastet beispielsweise Welle und Gehäuse. Eine kleine Leckage senkt den Schmierstoffstand und führt später zu einem größeren Schaden. Regelmäßige Reinigung, Inspektion und Schmierung im Rahmen von 5S, autonomer Instandhaltung oder TPM unterbrechen solche Schadensketten.
Korrektive Instandhaltung ersetzt deshalb keine kontinuierliche Grundpflege. Selbst bei einer überwiegend reaktiven Strategie müssen sicherheitsrelevante Prüfungen und verbindlich vorgeschriebene Wartungsmaßnahmen bestehen bleiben.
Wann ist korrektive Instandhaltung wirtschaftlich sinnvoll?
Korrektive Instandhaltung ist wirtschaftlich sinnvoll, wenn ein Ausfall geringe Folgekosten verursacht, kein relevantes Sicherheits- oder Qualitätsrisiko erzeugt und die Reparatur schnell gelingt. Gute Voraussetzungen sind standardisierte Ersatzteile, kurze Beschaffungszeiten und vorhandene Redundanzen.
Für die Auswahl sollten Sie nicht nur den Preis des defekten Bauteils betrachten. Entscheidend sind die Gesamtkosten des Fehlerereignisses.
Korrektive Instandhaltung passt vor allem, wenn:
das Betriebsmittel nicht produktionskritisch ist,
sein Ausfall keine Personen gefährdet,
Produktqualität und Rückverfolgbarkeit unberührt bleiben,
keine erheblichen Folgeschäden entstehen,
ein Ersatzgerät oder eine redundante Funktion verfügbar ist,
Diagnose und Austausch wenig Zeit beanspruchen,
das Ersatzteil günstig und kurzfristig verfügbar ist,
ein geplanter vorbeugender Eingriff teurer wäre als der erwartete Ausfall.
Ein typisches Beispiel ist ein einzelner Standardventilator in einem redundant ausgelegten Lüftungssystem. Ein Hauptantrieb ohne Redundanz, eine sicherheitsgerichtete Steuerung oder eine Engpassmaschine gehört dagegen nicht in eine reine Ausfallstrategie.
Wann lohnt sich der Wechsel zu präventiver oder prädiktiver Instandhaltung?
Ein Strategiewechsel lohnt sich, sobald wiederkehrende Ausfälle, hohe Stillstandskosten oder kritische Risiken den Aufwand für vorbeugende Maßnahmen übersteigen. Präventive Instandhaltung eignet sich bei bekanntem Verschleißverlauf, prädiktive Instandhaltung bei messbarer Zustandsverschlechterung.
Konkrete Auslöser für einen Wechsel sind:
Die gleiche Störungsart tritt wiederholt auf.
Die MTTR steigt oder Ersatzteile fehlen regelmäßig.
Eine Anlage beeinflusst den Engpass und damit die OEE erheblich.
Ausfälle verursachen Ausschuss, Nacharbeit oder Lieferverzug.
Der Defekt betrifft Arbeitssicherheit, Umwelt oder Produktkonformität.
Verbindliche Vorgaben verlangen Prüf- oder Wartungsintervalle.
Schwingung, Temperatur oder andere Zustandsgrößen liefern eine verwertbare Vorwarnzeit.
In der Praxis bewährt sich eine hybride Strategie. Kritische Baugruppen erhalten präventive oder prädiktive Maßnahmen, während unkritische Standardkomponenten korrektiv instand gehalten werden. Diese Kombination konzentriert Budget und Fachkräfte auf die größten betrieblichen Risiken.
Wie lassen sich ungeplante Maschinenausfälle schnell und nachhaltig beheben?
Ein strukturierter Störungsprozess verbindet schnelle Wiederherstellung mit sicherem Arbeiten, sauberer Dokumentation und Ursachenbeseitigung. Ohne standardisierten Ablauf hängt die Reparaturqualität zu stark von Schicht, Person und Zeitdruck ab.
Ein praxistauglicher Ablauf besteht aus folgenden Schritten:
Störung erfassen: Maschinenbezug, Zeitpunkt, Fehlercode, Betriebszustand, Produkt und sichtbare Symptome dokumentieren.
Anlage absichern: Gefahren bewerten, Energiequellen kontrollieren und die Vorgaben zur sicheren Freischaltung einhalten.
Priorität festlegen: Auswirkungen auf Sicherheit, Qualität, Umwelt, Engpass und Lieferfähigkeit bewerten.
Fehler diagnostizieren: Symptome prüfen, Fehlerhistorie einsehen und die betroffene Baugruppe systematisch eingrenzen.
Funktion wiederherstellen: Defekte Komponenten reparieren oder austauschen und provisorische Maßnahmen eindeutig kennzeichnen.
Wirksamkeit prüfen: Anlage unter definierten Bedingungen testen, Qualitätsmerkmale kontrollieren und die Freigabe dokumentieren.
Ursache bewerten: Bei kritischen oder wiederkehrenden Fehlern 5 Why, Ishikawa oder 8D einsetzen.
Erkenntnisse sichern: Ursache, Lösung, Ersatzteile, Bilder und Prüfresultate so dokumentieren, dass andere Schichten sie wiederverwenden können.
Empfehlung: Trennen Sie im Störungsprozess ausdrücklich zwischen Wiederanlauf und nachhaltigem Abschluss. Die Produktion darf nach einer sicheren Sofortmaßnahme weiterlaufen, der Vorgang bleibt jedoch bis zur Ursachenbeseitigung und Wirksamkeitsprüfung geöffnet.
Unvorhersehbarkeit ohne vollständige Präventionsstrategie verringern
Schon wenige gezielte Maßnahmen reduzieren die Unsicherheit einer überwiegend reaktiven Strategie. Besonders wirksam sind eine Kritikalitätsbewertung, digitale Störungsmeldungen, definierte Ersatzteilbestände und einfache Inspektionsroutinen.
Ein Hybridansatz erfordert keine flächendeckende Sensorik. Beginnen Sie bei Engpassanlagen und wiederkehrenden Fehlern. Dort liefern Betriebsstundenzähler, Temperaturgrenzen, Sichtprüfungen oder einfache Schwingungsmessungen oft genügend Informationen für frühere Eingriffe.
Auch Poka Yoke und 5S leisten einen Beitrag. Eindeutige Anschlüsse verhindern Montagefehler, markierte Sollzustände machen Abweichungen sichtbar und geordnete Arbeitsplätze verkürzen die Suche nach Werkzeugen und Ersatzteilen.
Ursachen wiederkehrender Störungen erkennen und auswerten
Strukturierte Störungsdaten machen aus einzelnen Reparaturen ein verwertbares Fehlerbild. Dafür müssen Teams Fehlerart, Ursache, Maßnahme, Ausfallzeit und betroffene Komponente einheitlich erfassen.
Freitext allein erschwert die Auswertung. Sinnvoll sind standardisierte Kategorien für mechanische, elektrische, pneumatische, hydraulische, softwarebezogene und bedienungsbedingte Ursachen. Bilder, Videos, Fehlercodes und Kommentare ergänzen die Kategorien um den notwendigen Kontext.
Eine Pareto-Auswertung zeigt, welche Störungsarten den größten Anteil an Ausfallzeit oder Reparaturaufwand verursachen. Für diese Schwerpunkte folgen Ursachenanalyse und KVP-Maßnahmen. So entwickelt sich die korrektive Instandhaltung schrittweise von einer Reparaturfunktion zu einer lernenden Organisation.
Praxisbeispiel: Wie Vetter die korrektive Instandhaltung digital unterstützt
Im Praxisbeispiel Vetter unterstützt Operations1 einen zentral dokumentierten Störungsprozess. Das schafft im Schichtbetrieb einen gemeinsamen Informationsstand und erleichtert die Zusammenarbeit des Instandhaltungsteams.
Vetter fertigt Gabelzinken für Gabelstapler. Das Instandhaltungsteam hält die Produktionsanlagen über verschiedene Produktionsbereiche hinweg verfügbar und bearbeitet im Tagesverlauf akute Fehler.
Grenzen der früheren Individualsoftware
Nach dem zugrunde liegenden Praxisbericht deckte die individuell entwickelte Instandhaltungssoftware neue Anforderungen im Zeitverlauf nicht mehr ausreichend ab. Deshalb entschied sich Vetter für eine cloudbasierte Standardsoftware.
Individuelle Software passt anfangs oft genau zum bestehenden Prozess. Ohne kontinuierliche Pflege entstehen jedoch technische und funktionale Lücken. Anpassungen dauern länger, Wissen über die Anwendung konzentriert sich auf wenige Beteiligte und neue bewährte Vorgehensweisen fließen nicht automatisch ein.
Im Praxisbeispiel bildete das Projektteam den konkreten Anwendungsfall gemeinsam in der neuen Plattform ab. Entscheidend war nicht nur die technische Bereitstellung, sondern auch die klare Abbildung von Rollen, Meldungswegen und Bearbeitungsstatus.
Der digitale Störungsmeldeprozess Schritt für Schritt
Der digitale Prozess bündelt Maschinenbezug, Dokumentation und Bearbeitungsstatus in einem nachvollziehbaren Vorgang. Operations1 verknüpft Tasks mit dem zugehörigen Report und stellt eine durchsuchbare und filterbare Task-Übersicht bereit.
Der bei Vetter beschriebene Ablauf folgt einer klaren Reihenfolge:
Ein Mitarbeitender erfasst die Störung mit Maschinenbezug in einem Report.
Das Team erstellt aus dem Report einen Task für die weitere Bearbeitung.
Fotos, Videos oder PDF-Dateien ergänzen die Fehlerbeschreibung.
Das Team weist den Task einer verantwortlichen Person oder Benutzergruppe zu und setzt einen Termin.
Die verantwortliche Person bearbeitet die Störung und aktualisiert den Status des Tasks.
Nach Abschluss bleibt der Task im zugehörigen Report referenziert und für spätere Auswertungen auffindbar.
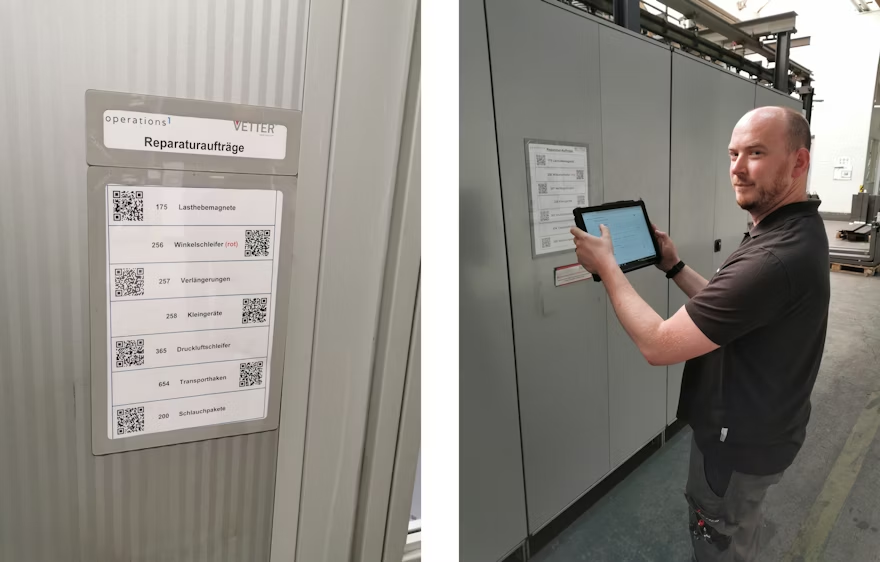
Dieser Ablauf reduziert Medienbrüche zwischen Papiermeldung, Telefonat und Tabellenkalkulation. Zugleich entsteht eine nachvollziehbare Historie für die spätere Analyse vergleichbarer Störungen.
Effekte für das Instandhaltungsteam
Das Instandhaltungsteam kann unvorhergesehene Vorfälle zentral erfassen und deren Bearbeitungsstatus transparent verfolgen. Die gemeinsame Datenbasis verbessert Wissensteilung und Nachvollziehbarkeit über Schichten und Produktionsbereiche hinweg.
Bilder und Videos verringern Rückfragen, weil die zuständige Fachkraft das Fehlerbild vor dem Eintreffen an der Maschine beurteilen kann. Zuständigkeiten und Statusinformationen zeigen der Schichtleitung, ob ein Vorfall offen, in Bearbeitung oder erledigt ist.
Der nachhaltige Nutzen entsteht durch die dokumentierte Störungshistorie. Wiederkehrende Fehler lassen sich erkennen, Lösungen stehen für spätere Einsätze bereit und die Instandhaltungsleitung erhält eine Grundlage für vorbeugende Maßnahmen. Digitalisierung ersetzt die technische Kompetenz nicht. Sie sorgt dafür, dass vorhandenes Wissen schneller verfügbar wird und nicht mit dem Schichtwechsel verloren geht.
Fazit: Korrektive Instandhaltung gezielt einsetzen und ergänzen
Korrektive Instandhaltung ist die passende Strategie für unkritische Betriebsmittel mit geringen Ausfallfolgen und einfacher Reparatur. Bei Engpassanlagen, Sicherheitsfunktionen und qualitätskritischen Prozessen reicht ein rein reaktiver Ansatz nicht aus.
Der wirtschaftlichste Weg ist eine risikobasierte Kombination. Sie bearbeiten unkritische Fehler korrektiv, planen bekannte Verschleißmaßnahmen präventiv und überwachen kritische Baugruppen mit geeigneten Zustandsdaten prädiktiv.
Das Praxisbeispiel Vetter zeigt zusätzlich, wie ein digitaler Störungsprozess die reaktive Instandhaltung strukturiert. Eindeutige Zuständigkeiten, medienreiche Dokumentation und eine zentrale Störungshistorie verkürzen Informationswege und sichern Erfahrungswissen. Nutzen Sie diese Daten anschließend für Pareto-Analysen, 5 Why, Ishikawa und KVP, dann entstehen aus einzelnen Reparaturen gezielte Maßnahmen gegen wiederkehrende Ausfälle.
FAQ
Warum spricht man auch von reaktiver Instandhaltung?
Der Begriff reaktive Instandhaltung beschreibt den zeitlichen Charakter der Strategie: Erst ein erkannter Fehler löst die Maßnahme aus. Anders als bei präventiven oder prädiktiven Strategien findet vor dem Fehler keine gezielte Intervention statt. Beide Begriffe bezeichnen denselben Ansatz und lassen sich im betrieblichen Sprachgebrauch synonym verwenden.
Was ist der Unterschied zwischen Wartung und korrektiver Instandhaltung?
Korrektive Instandhaltung lässt sich nicht pauschal mit Wartung gleichsetzen. Wartung erhält den funktionsfähigen Zustand einer Anlage. Die korrektive Instandhaltung stellt diesen Zustand nach einem Fehler wieder her und enthält deshalb vor allem Instandsetzungsmaßnahmen.
Welche Kennzahlen sind für korrektive Instandhaltung relevant?
Für die operative Steuerung ist die Mean Time to Repair, kurz MTTR, eine zentrale Kennzahl. Sie beschreibt die durchschnittliche Zeit von der Aufnahme der Reparatur bis zur Wiederherstellung der Funktion. Ergänzend sollten Betriebe Reaktionszeit, technische Ausfallzeit, Wiederholfehlerquote und den Einfluss auf die OEE auswerten.