
Wenn Sie Digitalisierungsprojekte am Shopfloor priorisieren oder ein Werkerassistenzsystem einführen wollen, stehen Sie vor der Frage, welche Lean-Prinzipien dabei tatsächlich wirken sollen und wo überflüssige Zwischenschritte verschwinden. Ohne eine klare Zuordnung zwischen den fünf Lean-Grundprinzipien und den Funktionen digitaler Werkerführung laufen Sie Gefahr, in Insellösungen zu investieren, die einzelne Symptome lindern, aber den Wertstrom nicht stabilisieren. Dieser Artikel ordnet Value, Value Stream, Flow, Pull und Perfection systematisch der digitalen Werkerführung zu und zeigt, an welcher Stelle Ihre Investition den größten Hebel entfaltet.
Das Wichtigste in Kürze
Die fünf Prinzipien Value, Value Stream, Flow, Pull und Perfection bauen aufeinander auf und wirken nur im Zusammenspiel.
Papierbasierte Anweisungen unterbrechen besonders häufig den Flow und erschweren eine verlässliche Rückmeldung.
Digitale Werkerführung macht Wartezeiten, Fehlerquellen und Verbesserungspotenziale im Wertstrom sichtbar.
Pull-Steuerung benötigt stabile Prozesse und keine reine Systemumstellung.
Die Auswahl eines Werkerassistenzsystems sollte mit Prozessanforderungen beginnen, nicht mit einer Funktionsliste.
Was ist Lean Production?
Lean Production bezeichnet eine schlanke Produktionsweise, die Verschwendung minimiert, Wertschöpfung konsequent am Kunden ausrichtet und die Produktivität verbessert. Die Lean Production Prinzipien helfen Fertigungsunternehmen, Durchlaufzeiten zu verkürzen, Prozesse zu stabilisieren und schneller auf veränderte Bedarfe zu reagieren.
Lean Production, auch Lean Manufacturing genannt, betrachtet den gesamten Weg vom Kundenauftrag bis zum fertigen Produkt. Im Mittelpunkt steht nicht die maximale Auslastung jeder einzelnen Maschine. Entscheidend ist vielmehr, dass Material, Informationen und Arbeit ohne unnötige Wartezeiten durch den Wertstrom fließen.
Lean Production unterscheidet dabei drei zentrale Verlustquellen:
Muda: Tätigkeiten, die Ressourcen verbrauchen, aber keinen Kundenwert erzeugen
Mura: Schwankungen und ungleichmäßige Prozessbelastungen
Muri: Überlastung von Mitarbeitenden, Anlagen oder Prozessen
Diese Unterscheidung ist wichtig. Wer ausschließlich sichtbare Verschwendung reduziert, ohne Schwankungen und Überlastung zu berücksichtigen, verschiebt Probleme häufig nur an eine andere Stelle im Wertstrom.
Wie entwickelte sich Lean Production aus der industriellen Praxis?
Lean Production entwickelte sich aus dem Ziel, unter knappen Ressourcen eine qualitätsorientierte, flexible und bedarfsgesteuerte Produktion zu schaffen.
Große Lose, hohe Lagerbestände und lange Umrüstzeiten binden viel Kapital und passen nicht zu Märkten mit unterschiedlichen Produktvarianten. Aus diesen Anforderungen entstanden unter anderem Just-in-Time, Jidoka, Kanban und standardisierte Arbeit.
Die ursprüngliche Zielsetzung ging über Kostensenkung hinaus. Sie verband Qualität, kurze Durchlaufzeiten und die konsequente Beseitigung von Prozessproblemen. Mitarbeitende sollten Abweichungen erkennen, sichtbar machen und gemeinsam mit Führungskräften dauerhaft abstellen.
Moderne Lean-Ansätze führen diesen Gedanken weiter. Sie beziehen neben Materialfluss und Maschinenauslastung auch Kundenbedürfnisse, Mitarbeiterbefähigung, Ergonomie, Arbeitssicherheit und organisatorisches Lernen ein. Damit unterstützt Lean Production sowohl das Qualitätsmanagement als auch sichere und verlässliche Arbeitsprozesse.
Wie unterscheiden sich Lean Management und Lean Production?
Lean Management ist die übergreifende Führungs- und Managementphilosophie, während Lean Production diese Grundsätze auf Fertigung und produktionsnahe Prozesse überträgt. Lean Production ist somit ein Teilbereich des Lean Managements.
Lean Management umfasst auch Entwicklung, Einkauf, Logistik, Vertrieb, Verwaltung und Service. Lean Production konzentriert sich dagegen auf Wertströme am Shopfloor, beispielsweise Bearbeitung, Montage, Prüfung, Materialversorgung und Instandhaltung.
Methoden wie KVP, Kaizen, 5S, Gemba Walks, Wertstromanalyse, Poka Yoke und visuelles Management sind keine eigenständigen Lean-Systeme. Sie dienen als Werkzeuge, um die Lean-Prinzipien im jeweiligen Anwendungsbereich umzusetzen.
| Ebene | Schwerpunkt | Typische Methoden und Kennzahlen |
|---|---|---|
| Lean Management | Kundenorientierte und verschwendungsarme Unternehmensführung | Hoshin Kanri, KVP, Gemba Walks, Durchlaufzeit, Liefertreue |
| Lean Production | Stabiler Material- und Informationsfluss in der Fertigung | 5S, Kanban, Poka Yoke, TPM, OEE, Ausschussquote, First Pass Yield |
In der Praxis bewährt sich ein übergreifender Lean-Management-Rahmen mit konkreten Lean-Production-Zielen für den Shopfloor. Einzelne Methoden ohne gemeinsame Zielrichtung erzeugen dagegen leicht isolierte Verbesserungsprojekte, deren Wirkung an Bereichsgrenzen endet.
Welche fünf Grundprinzipien prägen Lean Production?
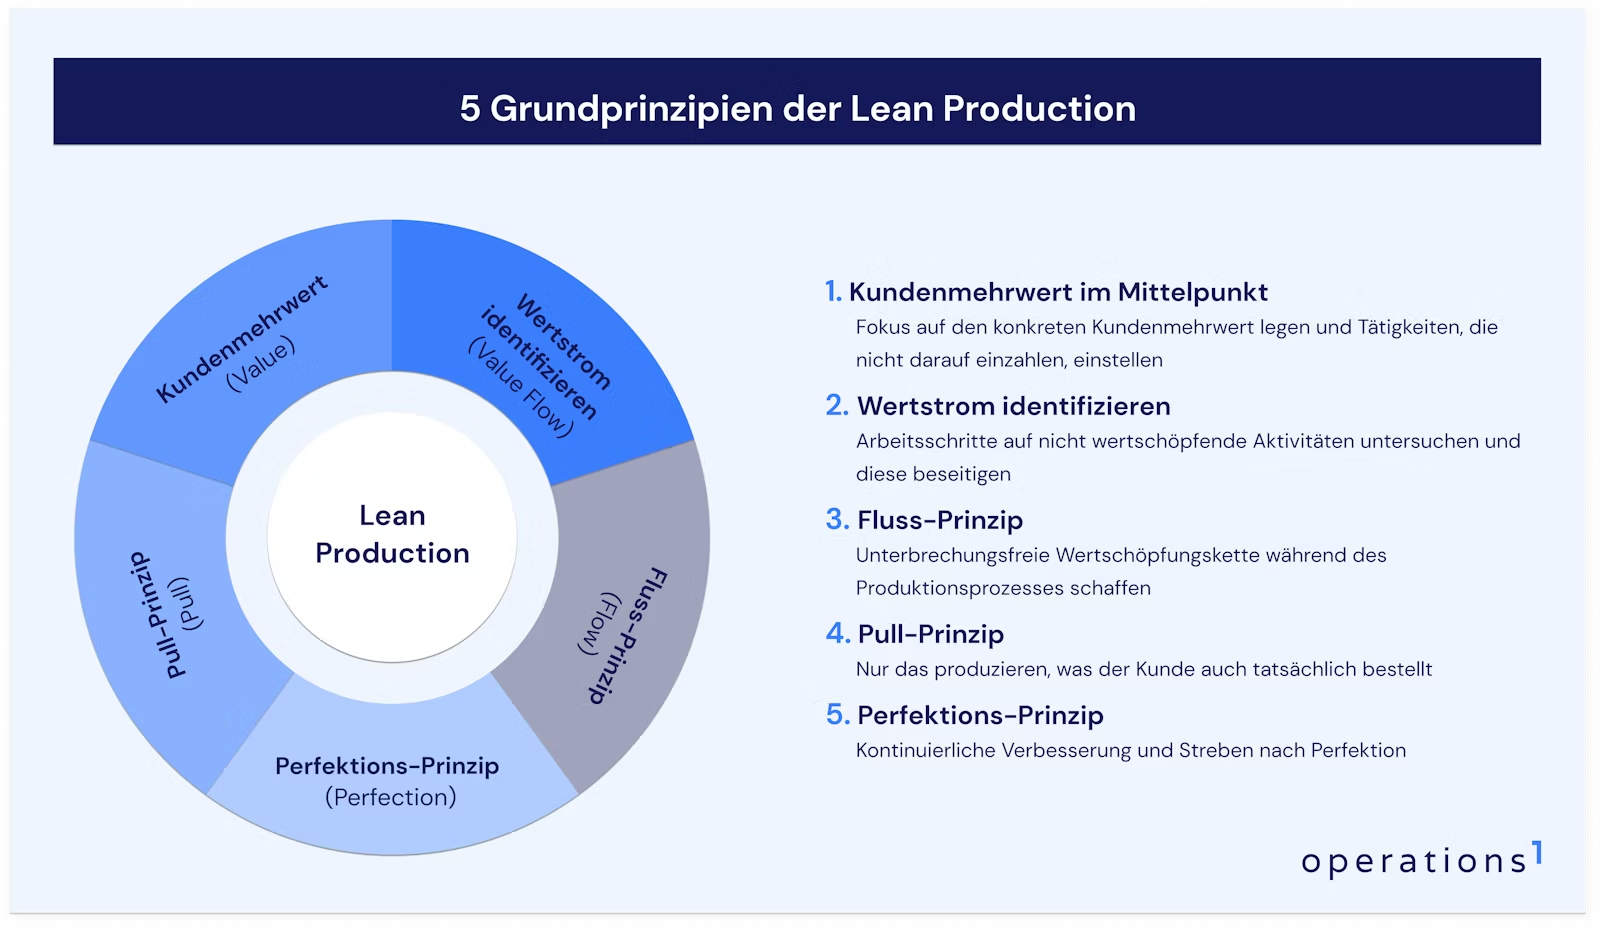
Die fünf Lean Production Prinzipien lauten Value, Value Stream, Flow, Pull und Perfection. Sie bilden einen zusammenhängenden Fahrplan: Kundenwert definieren, Wertstrom untersuchen, Fluss herstellen, bedarfsgesteuert produzieren und Prozesse kontinuierlich verbessern.
| Prinzip | Leitfrage | Operatives Ziel |
|---|---|---|
| Value | Wofür ist der Kunde bereit zu bezahlen? | Kundenrelevante Qualität, Funktion und Lieferleistung sichern |
| Value Stream | Welche Schritte erzeugen Wert und welche Verschwendung? | Den gesamten Auftragsdurchlauf transparent machen |
| Flow | Wo wird der Prozess unterbrochen? | Wartezeiten, Rücksprünge und Störungen beseitigen |
| Pull | Welcher konkrete Bedarf löst die Produktion aus? | Bestände und Überproduktion begrenzen |
| Perfection | Wie wird der Prozess dauerhaft besser? | Abweichungen systematisch in Verbesserungen überführen |
Die Reihenfolge trägt Information. Ohne eine klare Definition des Kundenwerts bleibt unklar, welche Tätigkeiten wirklich wertschöpfend sind. Ohne Wertstromtransparenz lassen sich Flow und Pull nicht belastbar gestalten. Perfection sorgt schließlich dafür, dass die erreichten Verbesserungen nicht wieder verloren gehen.
Wie stellt das Value-Prinzip den Kundenmehrwert an den Anfang?
Das Value-Prinzip definiert Wert ausschließlich aus Sicht des Kunden. Wertschöpfend ist eine Tätigkeit, wenn sie das Produkt in der gewünschten Weise verändert, beim ersten Durchlauf korrekt ausgeführt wird und der Kunde für das Ergebnis bezahlt.
Zum Kundenwert gehören je nach Produkt beispielsweise Funktion, Maßhaltigkeit, Oberflächenqualität, Rückverfolgbarkeit, Preis und Liefertermin. Bei einem Automotive-Zulieferer zählen zusätzlich dokumentierte Prüfmerkmale und die Einhaltung kundenspezifischer Anforderungen. In der Medizintechnik stehen neben Funktion und Qualität auch Prozesssicherheit sowie eine lückenlose Dokumentation im Vordergrund.
Nicht jede notwendige Tätigkeit erzeugt unmittelbar Kundenwert. Gesetzlich vorgeschriebene Prüfungen, Rüstvorgänge oder Dokumentationsschritte bleiben beispielsweise erforderlich. Lean Production unterscheidet deshalb zwischen wertschöpfenden Tätigkeiten, derzeit unvermeidbaren Unterstützungsprozessen und vermeidbarer Verschwendung.
Der häufigste Fehler besteht darin, Value mit interner Effizienz gleichzusetzen. Eine Maschine schneller auszulasten erzeugt keinen zusätzlichen Kundenwert, wenn dadurch Zwischenbestände, Qualitätsprobleme oder längere Durchlaufzeiten entstehen.
Wie macht eine Wertstromanalyse Verschwendung sichtbar?
Der Value Stream umfasst alle Material- und Informationsschritte, die ein Produkt vom Auftrag bis zur Auslieferung durchläuft. Die Wertstromanalyse prüft jeden Schritt darauf, ob er Kundenwert schafft, notwendig ist oder entfallen sollte.
Die Analyse endet nicht an Abteilungsgrenzen. Sie betrachtet unter anderem Auftragsfreigabe, Materialbereitstellung, Rüsten, Bearbeitung, Montage, Prüfung, Nacharbeit und Versand. Erst diese durchgängige Sicht zeigt, ob lokale Optimierungen den Gesamtprozess tatsächlich beschleunigen.
Zur strukturierten Suche dienen die sieben Arten der Verschwendung, häufig als 7+1 Muda bezeichnet:
Überproduktion: Fertigung ohne konkreten Bedarf oder zu früh vor dem Bedarf
Bestände: Überhöhte Mengen an Rohmaterial, Halbfabrikaten oder Fertigwaren
Wartezeiten: Stillstand durch fehlendes Material, Freigaben, Informationen oder Werkzeuge
Unnötige Transporte: Zusätzliche Materialbewegungen ohne Wertzuwachs
Unnötige Bewegungen: Suchen, weite Laufwege oder ergonomisch ungünstige Handgriffe
Überbearbeitung: Prozessschritte oder Qualitätsmerkmale ohne Kundennutzen
Fehler: Ausschuss, Nacharbeit, Sortieraktionen und Reklamationen
Viele Unternehmen ergänzen eine achte Verschwendungsart: ungenutztes Wissen der Mitarbeitenden. Diese Ergänzung ist besonders relevant, weil Werker Prozessabweichungen oft früher erkennen als zentrale Planungsstellen.
Entscheidend ist die Unterscheidung zwischen Symptom und Ursache. Eine Wartezeit lässt sich nicht dauerhaft beseitigen, wenn die zugrunde liegende Ursache in schwankender Materialversorgung, unklaren Arbeitsstandards oder häufigen Anlagenstörungen liegt. Ishikawa-Diagramm, 5-Why, FMEA und 8D unterstützen die anschließende Ursachenanalyse.
Wie erzeugt das Flow-Prinzip eine unterbrechungsfreie Wertschöpfung?
Das Flow-Prinzip richtet Prozesse so aus, dass Produkte und Informationen möglichst ohne Wartezeiten, Rücksprünge und unnötige Zwischenlager durch die Fertigung fließen. Das Ziel ist ein stabiler Gesamtprozess, nicht die isolierte Maximierung einzelner Maschinenauslastungen.
Störungen des Flusses entstehen beispielsweise durch fehlende Arbeitsanweisungen, lange Rüstzeiten, Materialengpässe, ungeplante Anlagenstillstände, Qualitätsprüfungen am Prozessende oder unklare Freigaben. Jede Unterbrechung verlängert die Durchlaufzeit und erhöht den Steuerungsaufwand.
Typische Maßnahmen für einen besseren Flow sind kleinere Lose, standardisierte Arbeit, geglättete Produktionsprogramme, kurze Wege, qualitätsgesicherte Übergaben und vorbeugende Instandhaltung durch TPM. Kennzahlen wie Durchlaufzeit, Umlaufbestand, First Pass Yield, OEE und MTTR zeigen unterschiedliche Aspekte der Prozessleistung. Keine einzelne Kennzahl bildet den gesamten Fluss ab.
In der Praxis ist ein kontinuierlicher Ein-Stück-Fluss dort am stärksten, wo Taktzeiten, Produktvarianten und Anlagenlayout ihn unterstützen. Bei verfahrenstechnischen Prozessen, langen Bearbeitungszyklen oder technisch bedingter Losfertigung braucht es andere Flusskonzepte. Lean verlangt hier keine theoretische Reinheit, sondern die wirtschaftlich und technisch sinnvollste Reduktion von Unterbrechungen.
Wie ersetzt das Pull-Prinzip prognosegetriebene Produktion?
Beim Pull-Prinzip löst ein tatsächlicher Bedarf die Fertigung oder Materialbereitstellung aus. Nachgelagerte Prozessschritte entnehmen die benötigte Menge, während vorgelagerte Schritte nur diese Menge nachproduzieren.
Damit unterscheidet sich Pull von einer reinen Push-Steuerung, bei der Prognosen und zentrale Produktionspläne Aufträge unabhängig vom aktuellen Verbrauch durch die Fertigung drücken. Pull begrenzt Umlaufbestände und macht Störungen schneller sichtbar, weil große Puffer fehlendes Material nicht verdecken.
Kanban ist ein verbreitetes Instrument zur Pull-Steuerung. Supermärkte, FIFO-Bahnen und definierte Wiederbeschaffungsregeln entkoppeln Prozesse dort, wo ein durchgängiger Fluss technisch nicht erreichbar ist.
Pull bedeutet nicht, dass jedes Produkt erst nach Eingang eines Endkundenauftrags vollständig gefertigt wird. Bei Standardteilen mit stabilem Verbrauch ist eine verbrauchsgesteuerte Wiederauffüllung wirtschaftlich sinnvoll. Bei kundenspezifischen Varianten eignet sich eine auftragsbezogene Montage. Entscheidend ist, dass der reale Verbrauch und nicht eine unkontrollierte Auslastungslogik die Nachproduktion steuert.
Warum ist Perfection eine dauerhafte Führungsaufgabe?
Das Perfection-Prinzip versteht Lean Production nicht als erreichbaren Endzustand, sondern als fortlaufende Verbesserung von Qualität, Lieferleistung, Kosten, Sicherheit und Arbeitsbedingungen. Kaizen und KVP übersetzen dieses Prinzip in tägliche Routinen.
Prozessstandards bilden dafür die Ausgangsbasis. Ohne definierten Sollprozess bleibt eine Abweichung unsichtbar und eine Verbesserung lässt sich nicht objektiv bewerten. Nach einer erfolgreichen Änderung aktualisiert das verantwortliche Team den Standard, schult die betroffenen Mitarbeitenden und kontrolliert die Wirkung anhand geeigneter Kennzahlen.
KVP lebt von kurzen Regelkreisen. Mitarbeitende melden eine Abweichung, die Schichtleitung priorisiert das Thema, das Team analysiert die Ursache und setzt eine überprüfbare Gegenmaßnahme um. Größere Qualitätsprobleme erfordern strukturierte Methoden wie 8D oder DMAIC. Kleinere Hindernisse lassen sich direkt im Shopfloor Management lösen.
Entscheidend ist dabei eine Kultur, die Abweichungen nicht als persönliches Versagen behandelt. Wer Probleme sichtbar macht, liefert die Voraussetzung für Verbesserung. Eine Führungskultur, die schlechte Nachrichten sanktioniert, erzeugt schöne Kennzahlen, aber keinen verlässlichen Prozess.
Warum bremsen papierbasierte Arbeitsanweisungen die Lean-Prinzipien aus?
Papierbasierte Arbeitsanweisungen sind träge, schwer variantenspezifisch bereitzustellen und nur eingeschränkt auswertbar. Veraltete Dokumente, Suchzeiten und manuelle Dokumentation unterbrechen den Flow und erhöhen das Risiko für Fehler sowie Nacharbeit.
Viele Betriebe steuern Aufträge bereits mit ERP- oder MES-Systemen, übergeben Arbeits-, Montage- und Prüfanweisungen am Shopfloor aber weiterhin auf Papier. Dadurch entsteht ein Medienbruch zwischen digitaler Planung und operativer Ausführung.
| Kriterium | Papierbasierte Anweisung | Digitale Werkerführung |
|---|---|---|
| Aktualität | Austausch und Rückruf alter Versionen erfordern manuelle Kontrolle | Eine freigegebene Version steht zentral bereit |
| Variantensteuerung | Werker müssen Dokument und Variante selbst zuordnen | Das System zeigt auftrags- und variantenspezifische Inhalte |
| Verständlichkeit | Text und statische Abbildungen dominieren | Bilder, Videos, Grafiken und Mehrsprachigkeit unterstützen den Ablauf |
| Rückmeldung | Verantwortliche müssen Einträge übertragen oder auswerten | Prozess- und Prüfdaten fließen strukturiert zurück |
| Nachweisführung | Formulare lassen sich verlieren oder unvollständig ausfüllen | Pflichtfelder und Plausibilitätsregeln sichern die Dokumentation |
| Änderungsprozess | Verantwortliche müssen Ausdrucke an allen Einsatzorten ersetzen | Sie veröffentlichen Änderungen kontrolliert |
Papier bleibt für einfache, selten veränderte und nicht dokumentationspflichtige Abläufe ausreichend. Bei hoher Variantenvielfalt, häufigen Änderungen, komplexen Prüfanforderungen oder Rückverfolgbarkeit ist eine digitale Werkerführung die bessere Option. Sie reduziert den Medienbruch und verbindet Planung, Ausführung und Rückmeldung in einem kontrollierten Informationsfluss.
Welche Fehler und Folgekosten entstehen durch veraltete oder missverständliche Anweisungen?
Veraltete oder unklare Anweisungen führen zu falschen Arbeitsschritten, ausgelassenen Prüfungen und fehlerhaften Parametern. Die Folgen reichen von Produktivitätsverlusten über Ausschuss und Nacharbeit bis zu Kundenreklamationen und gestörter Liefertreue.
Schon die Suche nach der richtigen Information erzeugt Verschwendung. Werker unterbrechen ihre Arbeit, fragen die Schichtleitung oder vergleichen mehrere Dokumentstände. Der Prozess verliert seinen Takt, während nachgelagerte Stationen auf Teile warten.
Besonders kritisch sind Fehler, die erst am Ende der Linie oder beim Kunden auffallen. Zu den direkten und indirekten Folgekosten gehören:
Materialverlust durch Ausschuss
zusätzliche Arbeitszeit für Nacharbeit und Sortierung
Maschinenbelegung außerhalb der Produktionsplanung
Sperrbestände und verzögerte Auslieferungen
Analyseaufwand durch Qualitätsmanagement und 8D-Prozesse
Reklamationen, Gewährleistung und Vertrauensverlust beim Kunden
fehlende oder nicht belastbare Nachweise bei Audits
Ein dysfunktionaler Wertstrom entsteht nicht allein durch falsche Dokumente. Auch unklare Verantwortlichkeiten, instabile Stammdaten und ungeeignete Freigabeprozesse tragen dazu bei. Die Digitalisierung einer schlechten Anweisung macht den Prozess deshalb nur schneller schlecht. Vor der technischen Umsetzung müssen Produktion, Qualität und Industrial Engineering den Sollprozess klären.
Wie setzen Werkerassistenzsysteme die Lean-Prinzipien digital um?
Werkerassistenzsysteme führen Mitarbeitende Schritt für Schritt durch Fertigungs-, Montage-, Prüf- und Instandhaltungsprozesse. Sie stellen die richtige Information auftragsbezogen, verständlich und am jeweiligen Arbeitsplatz bereit und erfassen Rückmeldungen direkt während der Ausführung.
Ein solches System verbindet digitale Work Instructions mit Prozessdaten. Es stellt Arbeitsanweisungen und Checklisten auftragsbezogen bereit, führt durch definierte Schritte und erfasst Eingaben direkt im Prozess. Pflichtschritte, Grenzwerte und Toleranzprüfungen unterstützen standardisierte Arbeit und Poka Yoke.
Werkerassistenz ersetzt weder Prozessgestaltung noch Führung. Das System entfaltet seinen Nutzen erst, wenn Verantwortliche Arbeitsstandards pflegen, Änderungen kontrolliert freigeben und erfasste Daten tatsächlich für KVP nutzen.
Wie sichert digitale Werkerführung den Kundenmehrwert nach dem Value-Prinzip?
Digitale Werkerführung sichert Value, indem sie pro Auftrag nur die relevanten Arbeits-, Qualitäts- und Sicherheitsinformationen bereitstellt. Variantenspezifische Inhalte reduzieren Fehlinterpretationen und richten die Ausführung auf kundenrelevante Merkmale aus.
Das System kann Auftrags- und Produktdaten aus ERP oder MES übernehmen. Auf dieser Grundlage zeigt es die passenden Arbeitsschritte, Stücklistenpositionen, Drehmomente, Prüfmerkmale und Zeichnungen. Werker müssen Informationen nicht aus umfangreichen Dokumenten heraussuchen.
Visuelle Inhalte erleichtern die eindeutige Vermittlung. Bilder markieren Einbaupositionen, Videos zeigen komplexe Handgriffe und Grafiken verdeutlichen Prüfpunkte. Mehrsprachige Darstellungen unterstützen Teams mit unterschiedlichen Sprachkenntnissen. Bei sicherheitskritischen oder qualitätsrelevanten Schritten bleibt eine fachliche Unterweisung trotzdem erforderlich.
Entscheidend ist die Konzentration auf das Wesentliche. Überladene Anweisungen verlangsamen die Arbeit und verdecken kritische Merkmale. Gute digitale Work Instructions zeigen Standardinformationen kompakt und heben Abweichungen, Warnungen sowie kundenspezifische Anforderungen gezielt hervor.
Wie macht ein Werkerassistenzsystem den Value Stream transparent?
Ein Werkerassistenzsystem erfasst Prozessdaten dort, wo die Arbeit stattfindet. Zeitstempel, Prüfergebnisse, Abweichungsgründe und Rückmeldungen machen Wartezeiten, Fehlerquellen und unnötige Prozessschritte im Wertstrom sichtbar.
Die erfassten Daten ergänzen die klassische Wertstromaufnahme. Statt ausschließlich mit Beobachtungen und Stichproben zu arbeiten, analysieren Verantwortliche wiederkehrende Muster über Schichten, Varianten und Arbeitsplätze hinweg.
Relevante Auswertungen betreffen beispielsweise:
Bearbeitungs- und Wartezeiten je Prozessschritt
Häufigkeit von Nachfragen und Meldungen
Abbruch- und Wiederholungsraten
Fehlerarten und betroffene Produktvarianten
Prüfergebnisse und First Pass Yield
Gründe für Material- oder Informationsmangel
Verbesserungsvorschläge der Mitarbeitenden
Transparenz darf nicht mit lückenloser Leistungskontrolle einzelner Personen verwechselt werden. Lean richtet den Blick auf Prozessursachen. Unternehmen brauchen deshalb klare Datenzwecke, rollenbasierte Zugriffe, angemessene Aufbewahrungsfristen und die Beteiligung des Betriebsrats, sofern personenbezogene Daten betroffen sind.
Wie unterstützt digitale Werkerführung einen stabilen Flow?
Digitale Werkerführung unterstützt das Flow-Prinzip besonders direkt: Mitarbeitende erhalten ohne Suche den nächsten gültigen Arbeitsschritt und melden Störungen unmittelbar zurück. Dadurch sinken Informationswartezeiten, Rückfragen und vermeidbare Prozessunterbrechungen.
Das System führt Werker durch die freigegebene Reihenfolge und prüft Eingaben direkt. Eine Grenzwertverletzung erkennt und dokumentiert das System beispielsweise unmittelbar, damit Verantwortliche die festgelegte Reaktion einleiten können. Bei fehlendem Material oder einer Anlagenstörung können Werker eine Aufgabe für die zuständige Schichtleitung, Logistik oder Instandhaltung erstellen.
Auch die Instandhaltung profitiert von kontextbezogenen Informationen. Störmeldungen mit Anlagenbezug, Fehlerbild und bereits geprüften Punkten verkürzen die Diagnose. Standardisierte Wartungsanweisungen unterstützen TPM und können bei wiederkehrenden Störungen zu einer niedrigeren MTTR beitragen.
Der größte Nutzen entsteht an Schnittstellen. Wenn Auftragsdaten automatisch ankommen, Werker Ergebnisse im selben Ablauf dokumentieren und das MES den Status zurückerhält, entfallen manuelle Übertragungen. Genau dort verursachen Papierlisten und getrennte Systeme häufig die längsten Verzögerungen.
Wie unterstützt ein Werkerassistenzsystem das Pull-Prinzip?
Ein Werkerassistenzsystem verbindet die operative Ausführung mit dem tatsächlichen Auftrag oder Materialabruf. Es stellt Arbeitsinhalte für einen konkreten Bedarf bereit und unterstützt schnelle Wechsel zwischen Produktvarianten.
Bei auftragsbezogener Fertigung kann das ERP oder MES den nächsten freigegebenen Auftrag übermitteln. Die Werkerführung stellt dazu die richtige Variante und Prüffolge bereit. Das erleichtert kleine Lose und verkürzt die organisatorische Vorbereitung bei häufigen Produktwechseln.
In Kanban-Prozessen können Werker Behälter-, Material- oder Auftragskennungen per Barcode oder QR-Code erfassen und die digitale Information dem physischen Pull-Signal zuordnen. Das System ersetzt aber weder sinnvolle Kanban-Regeln noch korrekt dimensionierte Supermärkte und Wiederbeschaffungszeiten.
Pull benötigt stabile Prozesse. Eine digitale Auftragsbereitstellung allein behebt keine schwankenden Lieferzeiten, unzuverlässigen Anlagen oder fehlerhaften Bestände. Unternehmen sollten deshalb zuerst Engpässe und Prozessfähigkeit bewerten und anschließend die digitale Steuerung darauf abstimmen.
Wie wird ein Werkerassistenzsystem zum Motor für KVP und Perfection?
Werkerassistenzsysteme unterstützen Perfection, wenn sie Abweichungen und Verbesserungsvorschläge strukturiert erfassen und in einen verbindlichen KVP-Prozess überführen. Die erfassten Daten liefern eine belastbare Grundlage für Priorisierung, Ursachenanalyse und Wirksamkeitskontrolle.
Werker sollten Feedback direkt im jeweiligen Prozessschritt abgeben können. Ein Foto, eine Fehlerkategorie und ein kurzer Kommentar liefern mehr Kontext als eine spätere Meldung ohne Auftragsbezug. Die Schichtleitung oder der Prozesseigner bewertet den Hinweis und entscheidet über Sofortmaßnahme, Ursachenanalyse oder Änderung des Standards.
Ein geschlossener Verbesserungsregelkreis umfasst folgende Schritte:
Mitarbeitende erfassen eine Abweichung am Prozessschritt.
Das System ordnet Auftrag, Variante, Arbeitsplatz und Zeitpunkt zu.
Der zuständige Prozesseigner priorisiert die Meldung.
Das Team analysiert die Ursache, beispielsweise mit 5-Why oder Ishikawa.
Verantwortliche ändern Prozess, Betriebsmittel oder Arbeitsanweisung.
Ein geregelter Freigabeprozess veröffentlicht den neuen Standard.
Kennzahlen und Rückmeldungen zeigen, ob die Maßnahme wirkt.
Die Empfehlung lautet, Feedback nicht als unstrukturierten Ideenspeicher zu behandeln. Verbindliche Zuständigkeiten, Bearbeitungsfristen und sichtbare Rückmeldungen an die Ideengeber sichern die Beteiligung und machen aus Datenerfassung einen funktionierenden KVP.
Wie bilden ERP, SAP, MES und weitere Systeme die Datenbasis für Lean-Prozesse?
ERP, MES, Warenwirtschaft und CRM liefern unterschiedliche Daten für digitale Lean-Prozesse. Ein Werkerassistenzsystem verbindet diese Planungs- und Stammdaten mit der operativen Ausführung und kann Status-, Qualitäts- und Prozessdaten zurückspielen.
Die Systeme erfüllen unterschiedliche Aufgaben:
ERP-Systeme wie SAP: Aufträge, Materialstämme, Stücklisten, Arbeitspläne und Bestände
MES: Feinplanung, Maschinenstatus, Auftragsfortschritt, Rückmeldungen und Produktionskennzahlen
Warenwirtschaft oder WMS: Lagerplätze, Materialbewegungen und Nachschub
CRM: Kundenanforderungen, Auftragskontext und vertriebliche Informationen
QMS oder CAQ: Prüfpläne, Qualitätsmerkmale, Abweichungen und Reklamationen
Werkerassistenzsystem: kontextbezogene Anleitung, Datenerfassung und Interaktion am Shopfloor
Die Systemgrenzen sollten eindeutig festgelegt sein. Für jeden Datentyp braucht es ein führendes System. Wenn Verantwortliche Artikelstammdaten gleichzeitig in ERP, MES und Werkerassistenz pflegen, entstehen widersprüchliche Versionen und zusätzlicher Abstimmungsaufwand.
In der Praxis bewährt sich eine ereignisorientierte Integration. Ein freigegebener Auftrag übermittelt die notwendigen Daten an die Werkerführung. Nach Abschluss sendet das System Ergebnisse, Mengen, Zeiten und Qualitätsstatus zurück. Standardisierte Schnittstellen und stabile Identifikatoren für Auftrag, Material, Arbeitsplatz und Dokumentversion reduzieren Integrationsfehler.
Entscheidend ist außerdem die Ausfallsicherheit. Produktionskritische Anweisungen müssen bei Netzwerkunterbrechungen verfügbar bleiben. Gleichzeitig muss das System verhindern, dass veraltete lokale Inhalte nach einer Änderung unkontrolliert weiterverwendet werden.
Wie lassen sich 5S-Audits und Gemba Walks digital umsetzen?
Digitale 5S-Audits und Gemba Walks erfassen Beobachtungen strukturiert am Ort des Geschehens und verknüpfen sie mit Verantwortlichkeiten, Fristen und Nachweisen. Dadurch entstehen aus einzelnen Feststellungen nachvollziehbare Verbesserungsmaßnahmen.
Bei einem digitalen 5S-Audit führt eine 5S Audit Checklisten Software durch die fünf Schritte Sortieren, Systematisieren, Säubern, Standardisieren und Selbstdisziplin. Fotos dokumentieren den Zustand, Bewertungskriterien sorgen für Vergleichbarkeit und Maßnahmen erhalten einen Verantwortlichen sowie einen Termin.
Ein Gemba Walk verfolgt einen anderen Zweck. Führungskräfte gehen an den tatsächlichen Ort der Wertschöpfung, beobachten den Prozess und sprechen mit den Mitarbeitenden. Die digitale Unterstützung sollte diesen Dialog strukturieren, aber nicht durch das Abhaken einer Checkliste ersetzen.
Sinnvolle digitale Funktionen sind:
arbeitsplatzbezogene Auditvorlagen
Fotos und Markierungen direkt an der Feststellung
Zuordnung nach Sicherheits-, Qualitäts-, Liefer- oder Kostenthema
Verantwortliche und Fälligkeit je Maßnahme
Eskalation überfälliger Aufgaben
Wirksamkeitsprüfung nach Abschluss
Trenddarstellung über Bereiche und Auditperioden
Der häufigste Fehler ist ein Punktesystem ohne Konsequenz. Viele abgeschlossene Audits verbessern keinen Prozess, wenn dieselben Abweichungen wiederkehren. Empfehlenswert ist deshalb eine Kombination aus standardisierter Erfassung, verbindlicher Maßnahmenverfolgung und regelmäßiger Ursachenanalyse bei Wiederholungsfehlern.
5S-Audits und Gemba Walks liefern häufig gute Feststellungen, die anschließend im Alltag versanden, weil eine klare Zuständigkeit oder ein Termin fehlt. Das Task Modul von Operations1 setzt genau dort an. Mitarbeitende erstellen aus einem Arbeitsgang eines Reports direkt eine Aufgabe und weisen sie einer Person oder Nutzergruppe zu. Sie können einen Fälligkeitstermin festlegen und den Status von offen über in Bearbeitung bis erledigt verfolgen. Task-Vorlagen legen für Meldungstypen wie Qualitätsmeldung oder Wartungsbedarf fest, welche Felder verfügbar und verpflichtend sind. So bleiben Folgeaufgaben vollständig dokumentiert. Wer wiederkehrende Abweichungen aus Audits systematisch nachverfolgen will, sollte das Task Modul zunächst an einem einzelnen 5S- oder Gemba-Prozess pilotieren und die Wirksamkeit der Maßnahmen dort überprüfen.
Welche weiteren Vorteile bieten Werkerassistenzsysteme für Zufriedenheit, Transparenz und Resilienz?
Gut gestaltete Werkerassistenzsysteme erleichtern die Einarbeitung, schaffen Prozessklarheit und verbessern die Reaktionsfähigkeit bei Änderungen. Diese Vorteile entstehen jedoch nur bei verständlichen Inhalten, stabiler Technik und echter Beteiligung der Beschäftigten.
Neue Mitarbeitende erhalten eine standardisierte, visuelle Führung durch den Prozess. Das verkürzt die Zeit bis zur sicheren Ausführung, ersetzt aber keine Qualifikationsmatrix und keine praktische Unterweisung. Bei komplexen oder sicherheitskritischen Tätigkeiten muss eine erfahrene Fachkraft die Kompetenz bestätigen.
Auch erfahrene Werker profitieren, wenn Varianten, Änderungen und seltene Sonderfälle eindeutig dargestellt sind. Reibungslose Abläufe reduzieren unnötige Rückfragen und Frustration. Damit leistet digitale Werkerführung einen Beitrag zum Umgang mit Fachkräftemangel und Wissenstransfer, ohne fehlende Fachkompetenz vollständig zu kompensieren.
Prozessdaten erhöhen die Transparenz über wiederkehrende Störungen, Qualitätsabweichungen und Engpässe. Produktionsleitung, Qualitätsmanagement und Industrial Engineering erhalten eine gemeinsame Datengrundlage. Dadurch lassen sich KVP-Maßnahmen präziser priorisieren als auf Basis einzelner Eindrücke.
Resilienz entsteht durch schnelle Anpassungsfähigkeit. Bei Lieferantenwechseln, Produktänderungen oder externen Schocks aktualisieren Verantwortliche zentral die betroffenen Abläufe und stellen den neuen Standard an allen relevanten Arbeitsplätzen bereit. Voraussetzung sind ein belastbares Änderungsmanagement, gepflegte Stammdaten und klar benannte Prozesseigner.
Worauf sollten Unternehmen bei der Auswahl eines Werkerassistenzsystems achten?
Eine geeignete Software für ein digitales Werkerassistenzsystem muss die realen Shopfloor-Prozesse verständlich abbilden, bestehende IT-Systeme integrieren und Änderungen kontrolliert beherrschen. Die Auswahl sollte mit Prozessanforderungen beginnen, nicht mit einer möglichst langen Funktionsliste.
Eine belastbare Auswahl folgt einer klaren Reihenfolge:
Anwendungsfall und Ziel festlegen: Definieren Sie, ob das System Montage, Prüfung, Instandhaltung, Schulung oder mehrere Prozesse unterstützt. Legen Sie messbare Ziele wie weniger Nacharbeit, kürzere Einarbeitung oder höhere Dokumentationsvollständigkeit fest.
Prozessstabilität prüfen: Klären Sie Sollablauf, Variantenlogik, Rollen und Ausnahmen. Ein instabiler oder ungeklärter Prozess eignet sich nicht als digitaler Standard.
Shopfloor-Tauglichkeit bewerten: Prüfen Sie Bedienbarkeit mit Handschuhen, Lesbarkeit, Geräteklassen, Mehrsprachigkeit, Scan-Funktionen und Verhalten bei Netzwerkunterbrechungen.
Inhaltserstellung und Governance klären: Fachbereiche sollten Anweisungen ohne Programmierung erstellen und pflegen. Rollen, Freigaben, Versionierung und Änderungsnachweise müssen eindeutig geregelt sein.
Varianten- und Prozesslogik testen: Das System sollte Inhalte anhand von Auftrag, Produkt und Arbeitsplatz steuern sowie Qualifikationen prüfen. Eine reine PDF-Anzeige reicht bei komplexen Prozessen nicht aus.
Integration absichern: Prüfen Sie Schnittstellen zu ERP, SAP, MES, QMS oder WMS mit realen Daten. Entscheidend sind Datenverantwortung, Fehlerbehandlung und Rückmeldungen, nicht nur die technische Verbindung.
Qualität und Rückverfolgbarkeit bewerten: Pflichtfelder, Plausibilitätsprüfungen, Messwerterfassung, digitale Unterschriften und Audit-Trails müssen zu den relevanten Branchenvorgaben passen.
Datenschutz und IT-Sicherheit festlegen: Rollenbasierte Zugriffe, Authentifizierung, Verschlüsselung, Protokollierung, Datensparsamkeit und Löschkonzepte gehören in die Bewertung. Bei personenbezogenen Auswertungen ist die Arbeitnehmervertretung früh einzubeziehen.
Pilot und Skalierung planen: Testen Sie einen repräsentativen Prozess mit Varianten, Störungen und Schichtwechseln. Bewerten Sie danach Zielkennzahlen, Nutzerfeedback, Pflegeaufwand und Integrationsstabilität, bevor Sie weitere Bereiche ausrollen.
Die konkrete Empfehlung lautet: Wählen Sie nicht das System mit den meisten Funktionen, sondern das System, das einen priorisierten Wertstrom nachweislich unterstützt und von den Fachbereichen dauerhaft beherrscht wird. Ein begrenzter Pilot mit realen Aufträgen liefert dafür eine belastbarere Entscheidungsgrundlage als eine reine Präsentation oder ein isolierter Funktionstest.