
Wenn Sie eine Inbetriebnahme planen oder abnehmen, müssen Sie zwischen technischen Testschritten, rechtlichen Pflichten und vertraglichen Nachweisen unterscheiden, ohne dass Rollen oder Prüfreihenfolge im Projekt verrutschen. Fehlt eine klare Struktur, vermischen sich Testbetrieb, Sicherheitsprüfung und Abnahme, und Verantwortlichkeiten bleiben unklar. Dieser Artikel ordnet die einzelnen Prüfschritte, rechtlichen Grundlagen und Dokumentationsanforderungen so ein, dass Sie den Status Ihrer Anlage jederzeit einschätzen können.
Das Wichtigste in Kürze
Digitale Inbetriebnahme ersetzt papierbasierte Prüfprotokolle durch mobile Checklisten, hinterlegte Prüflogiken und digitale Nachweise.
Sieben aufeinander aufbauende Schritte führen von der Vorbereitung über Sicherheits- und Funktionsprüfungen bis zum Garantieversuch.
Hersteller sichern die Konformität über CE-Kennzeichnung und Konformitätserklärung, Betreiber verantworten zusätzlich die sichere Verwendung nach Betriebssicherheitsverordnung.
FAT und SAT prüfen die Anlage an unterschiedlichen Orten und zu unterschiedlichen Zeitpunkten und ersetzen sich nicht gegenseitig.
Strukturierte Prüfdaten ermöglichen Rückverfolgbarkeit über Zeitstempel, Bearbeiter, Messwerte und Freigaben je Prüfschritt.
Was ist digitale Inbetriebnahme?
Die digitale Inbetriebnahme ist die softwaregestützte Durchführung und Dokumentation aller Prüfungen, Freigaben und Leistungsnachweise, mit denen eine Maschine oder Anlage in einen sicheren und vertragsgemäßen Betrieb überführt wird. Mobile Checklisten, hinterlegte Prüflogiken und digitale Nachweise ersetzen dabei papierbasierte Prüfprotokolle.
Die Inbetriebnahme folgt auf die mechanische Fertigstellung und Montage. Sie bildet die mittlere der drei Projektphasen Errichten, Inbetriebnahme und Betrieb. Ihr Zweck besteht darin, die Funktionsbereitschaft nachzuweisen, technische Fehler vor dem Dauerbetrieb zu erkennen und spätere Stillstandszeiten zu vermeiden.
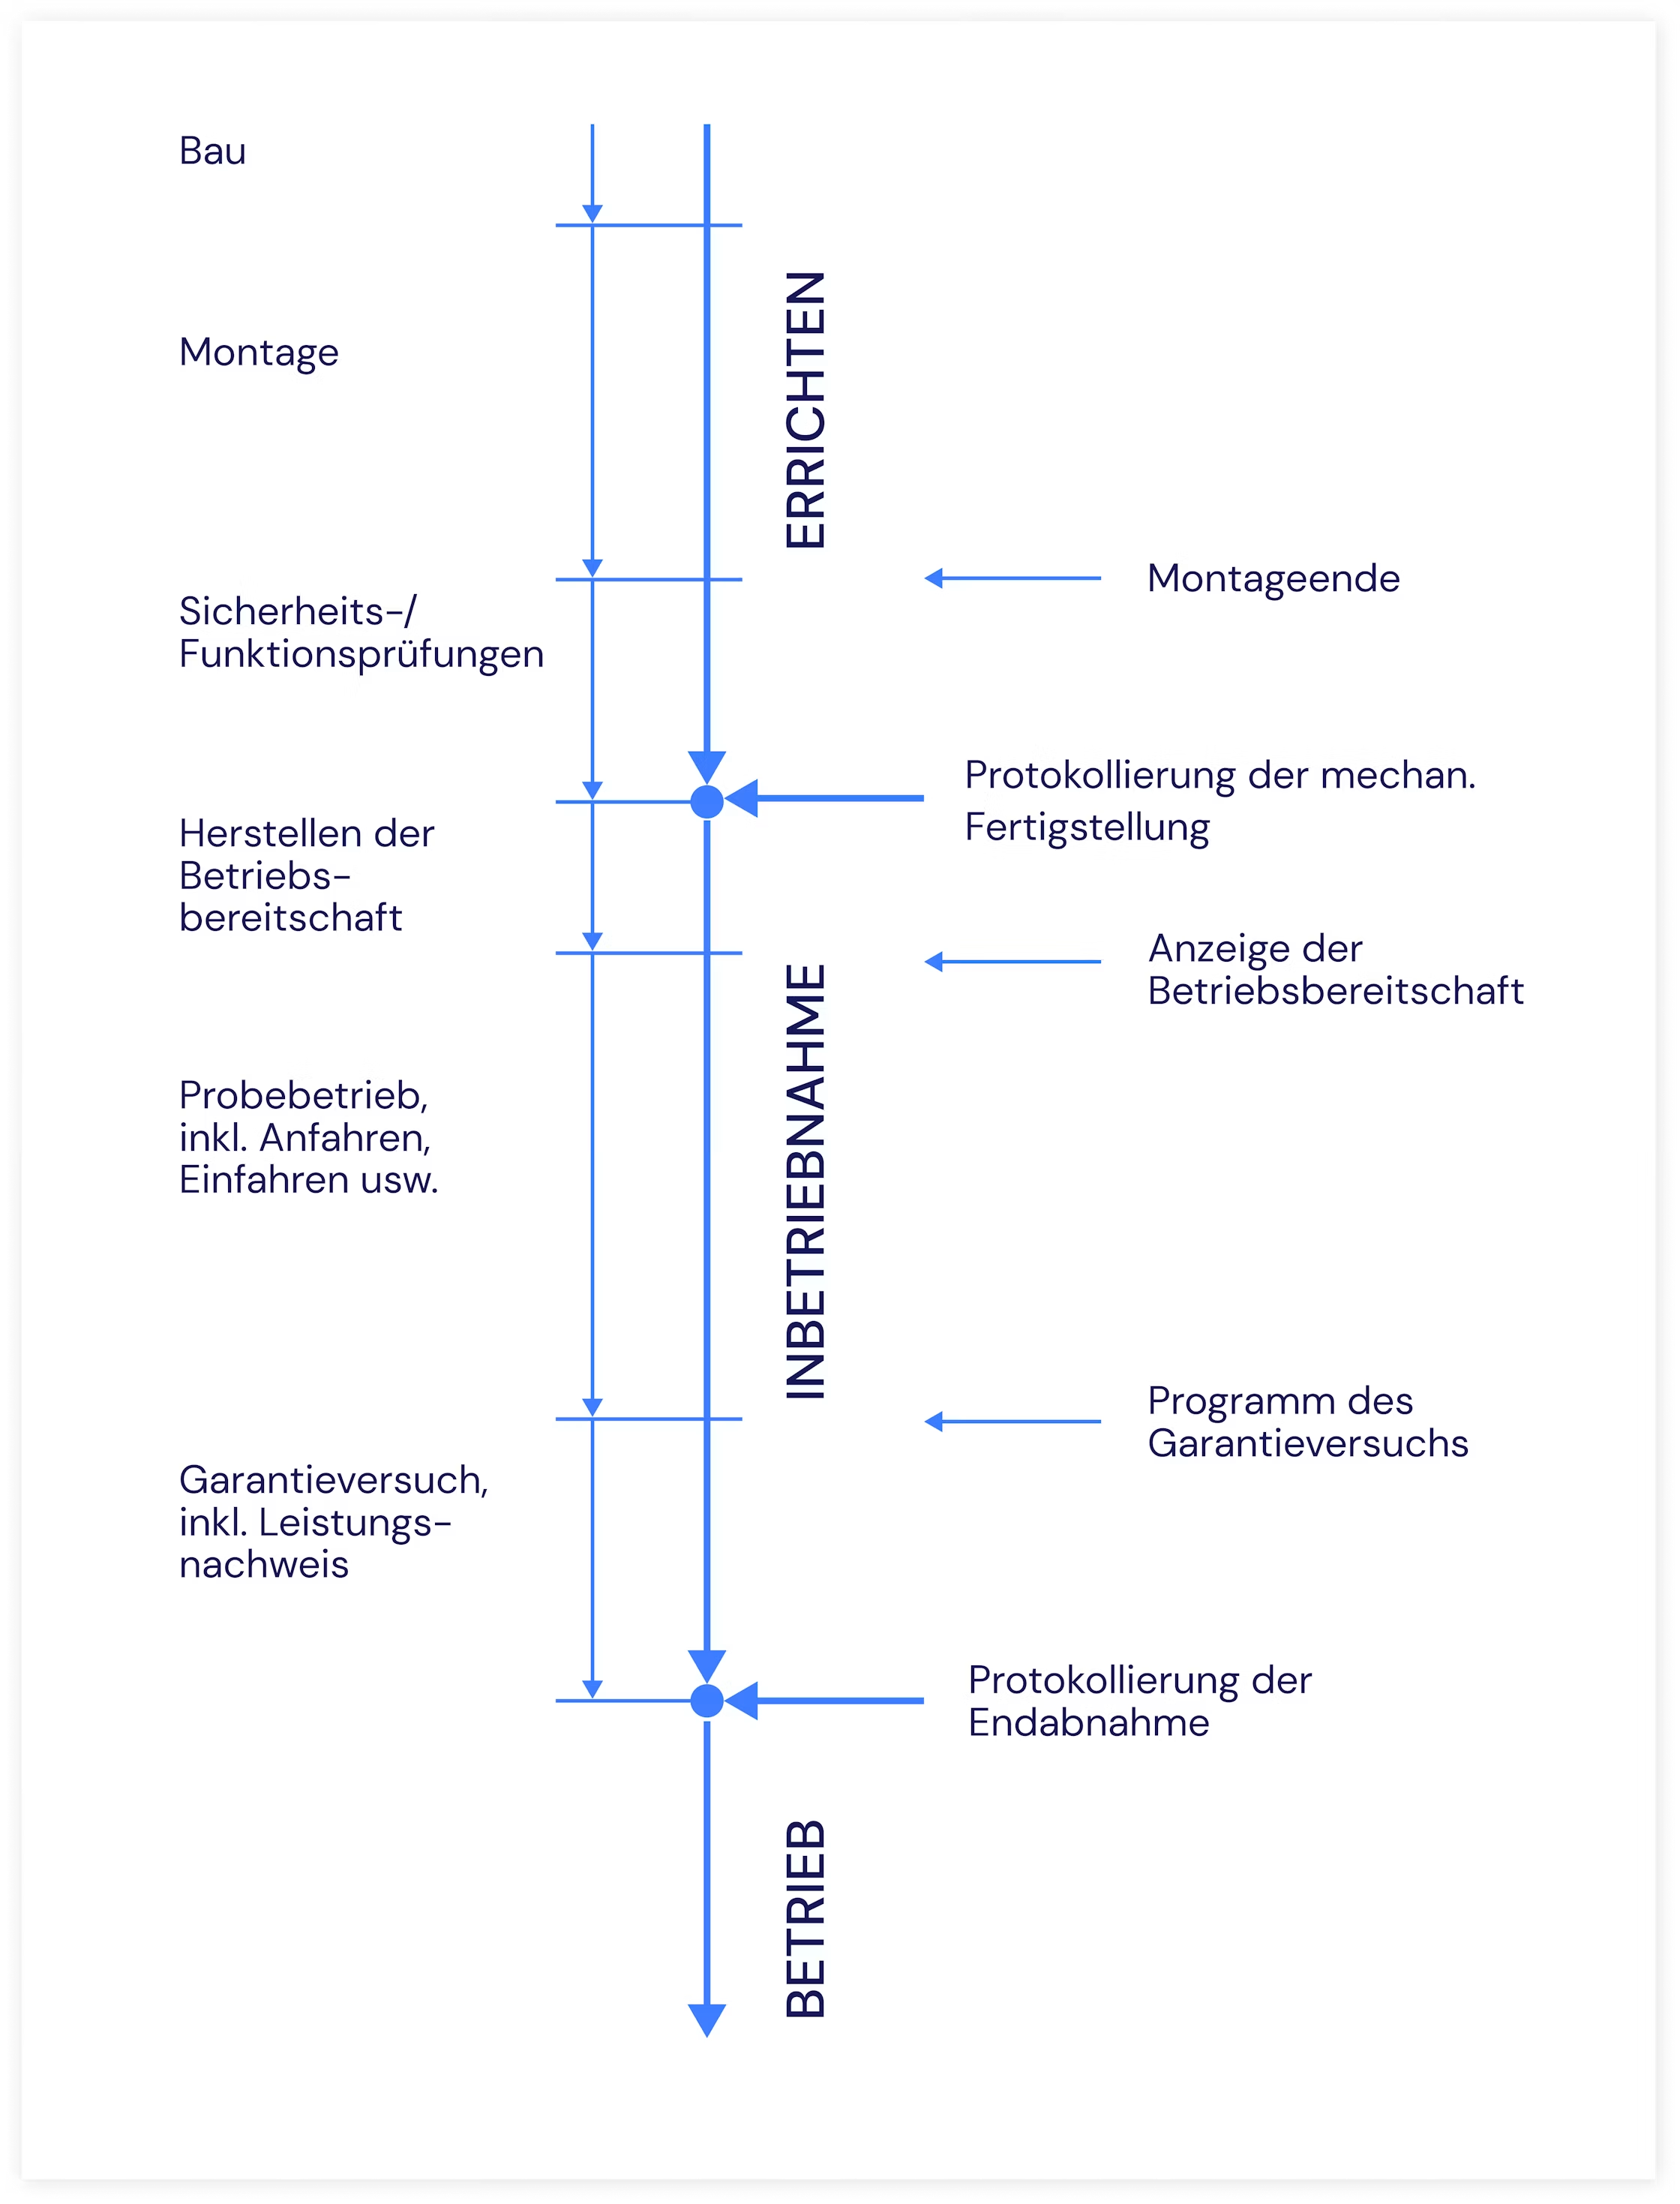
Von einer Erstinbetriebnahme spricht man, wenn eine Maschine oder Anlage erstmals aus dem Ruhezustand in den bestimmungsgemäßen Dauerbetrieb überführt wird. Nach Umbauten, Standortwechseln oder einer wesentlichen Veränderung entstehen zusätzliche Prüf- und Bewertungsanforderungen. Ob eine neue Konformitätsbewertung erforderlich ist, hängt vom Umfang der Veränderung und der daraus entstehenden Gefährdung ab.
Ob eine Inbetriebnahme digital oder auf Papier läuft, ändert nichts am Prüfumfang. Es ändert, wie verlässlich Sie am Ende nachweisen können, was geprüft wurde, von wem, mit welchem Ergebnis und auf Basis welcher Dokumentversion.
Was unterscheidet FAT und SAT?
Der FAT prüft eine Maschine vor der Auslieferung im Werk des Herstellers, der SAT prüft sie nach Aufbau und Anschluss am Einsatzort des Kunden. Die konkreten Prüfumfänge, Akzeptanzkriterien und Folgen bei Abweichungen müssen Hersteller und Betreiber vertraglich festlegen.
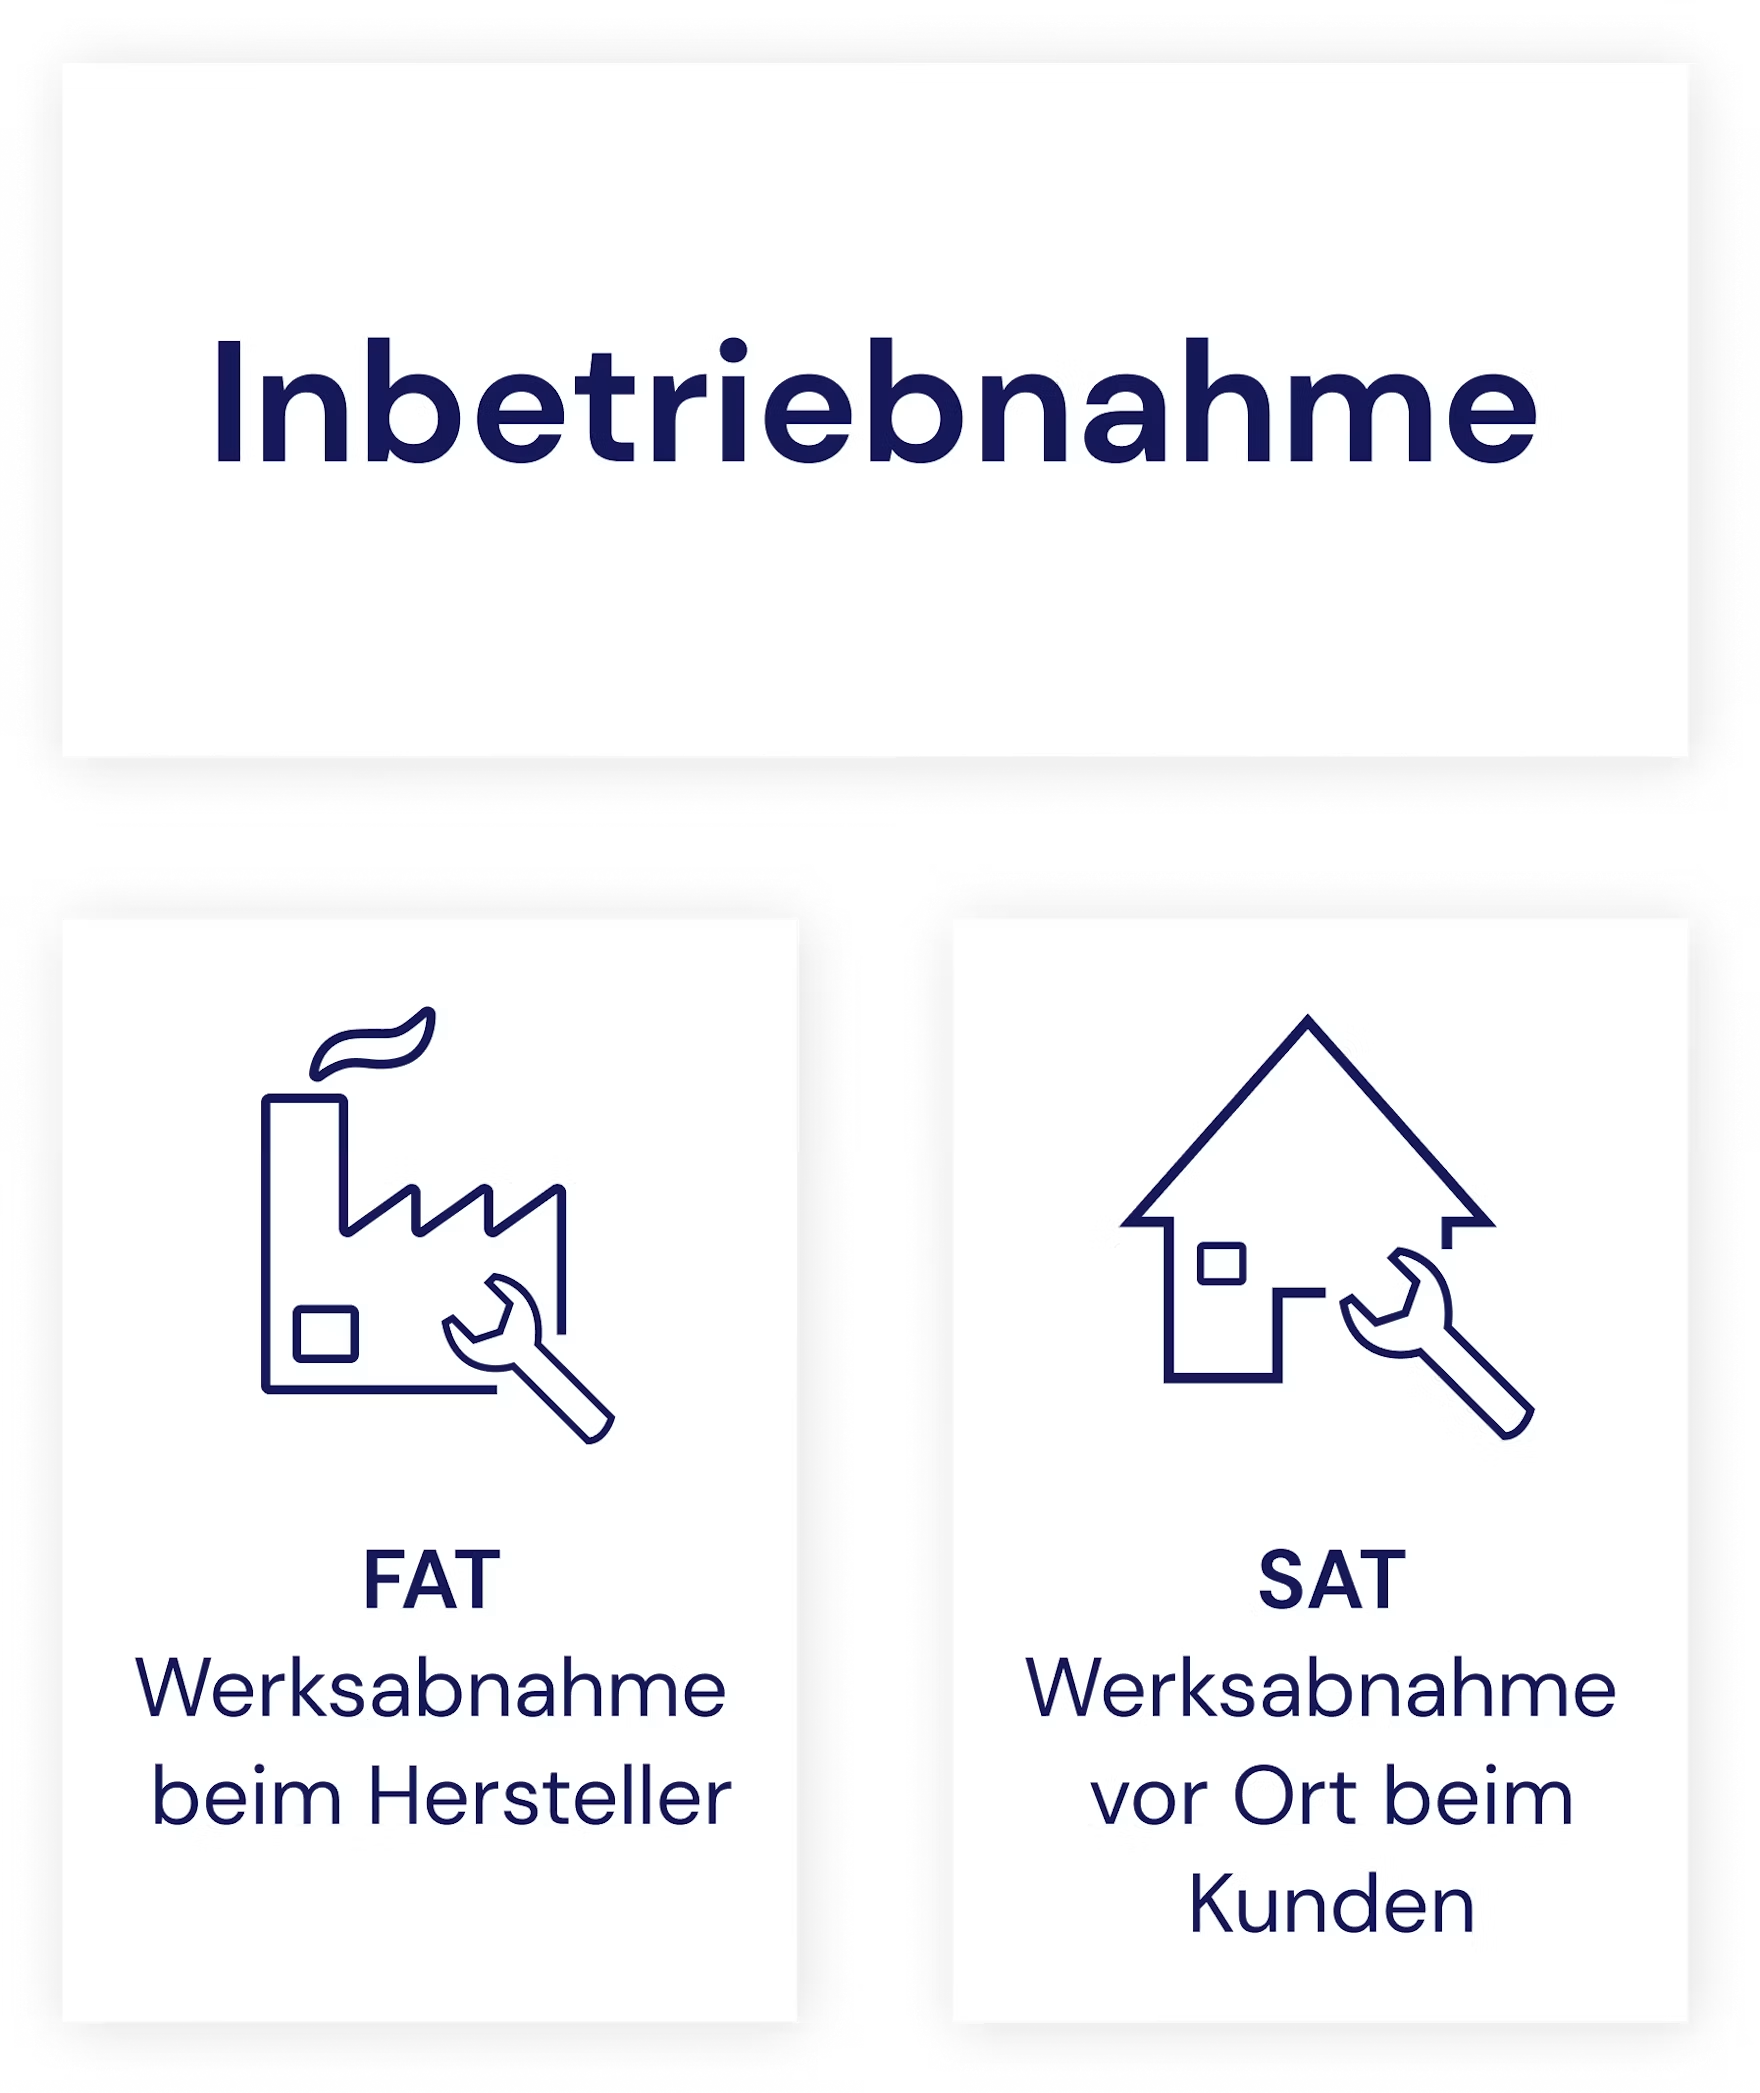
Beim Factory Acceptance Test kontrollieren Qualitätsmanagement, Konstruktion, Automatisierung sowie Bedienungs- und Wartungspersonal, ob die Maschine die Bestellspezifikation und Konstruktionsvorgaben erfüllt. Zum FAT gehören je nach Anlage Funktionsabläufe, Sicherheitsfunktionen, Softwarestände, Schnittstellen, Taktzeiten und eine Kontrolle der Dokumentation.
Nach einem erfolgreichen oder unter Auflagen freigegebenen FAT wird die Maschine demontiert, versendet und beim Kunden aufgebaut. Der Site Acceptance Test umfasst anschließend die Vollständigkeit der Maschine und ihrer Dokumentation, die korrekte Installation, Sicherheitstests, Medienanschlüsse, Schnittstellen sowie den Probelauf unter den Bedingungen am Einsatzort.
FAT und SAT sind keine austauschbaren Prüfungen. Der FAT erkennt konstruktive und funktionale Fehler vor dem kostenintensiven Versand. Der SAT weist nach, dass die Maschine nach Transport, Montage und Integration in die reale Produktionsumgebung ordnungsgemäß arbeitet. Bei großen Anlagen sind Teilabnahmen je Subsystem sinnvoll, bevor die Gesamtanlage in Betrieb geht.
Wie läuft der Inbetriebnahmeprozess Schritt für Schritt ab?
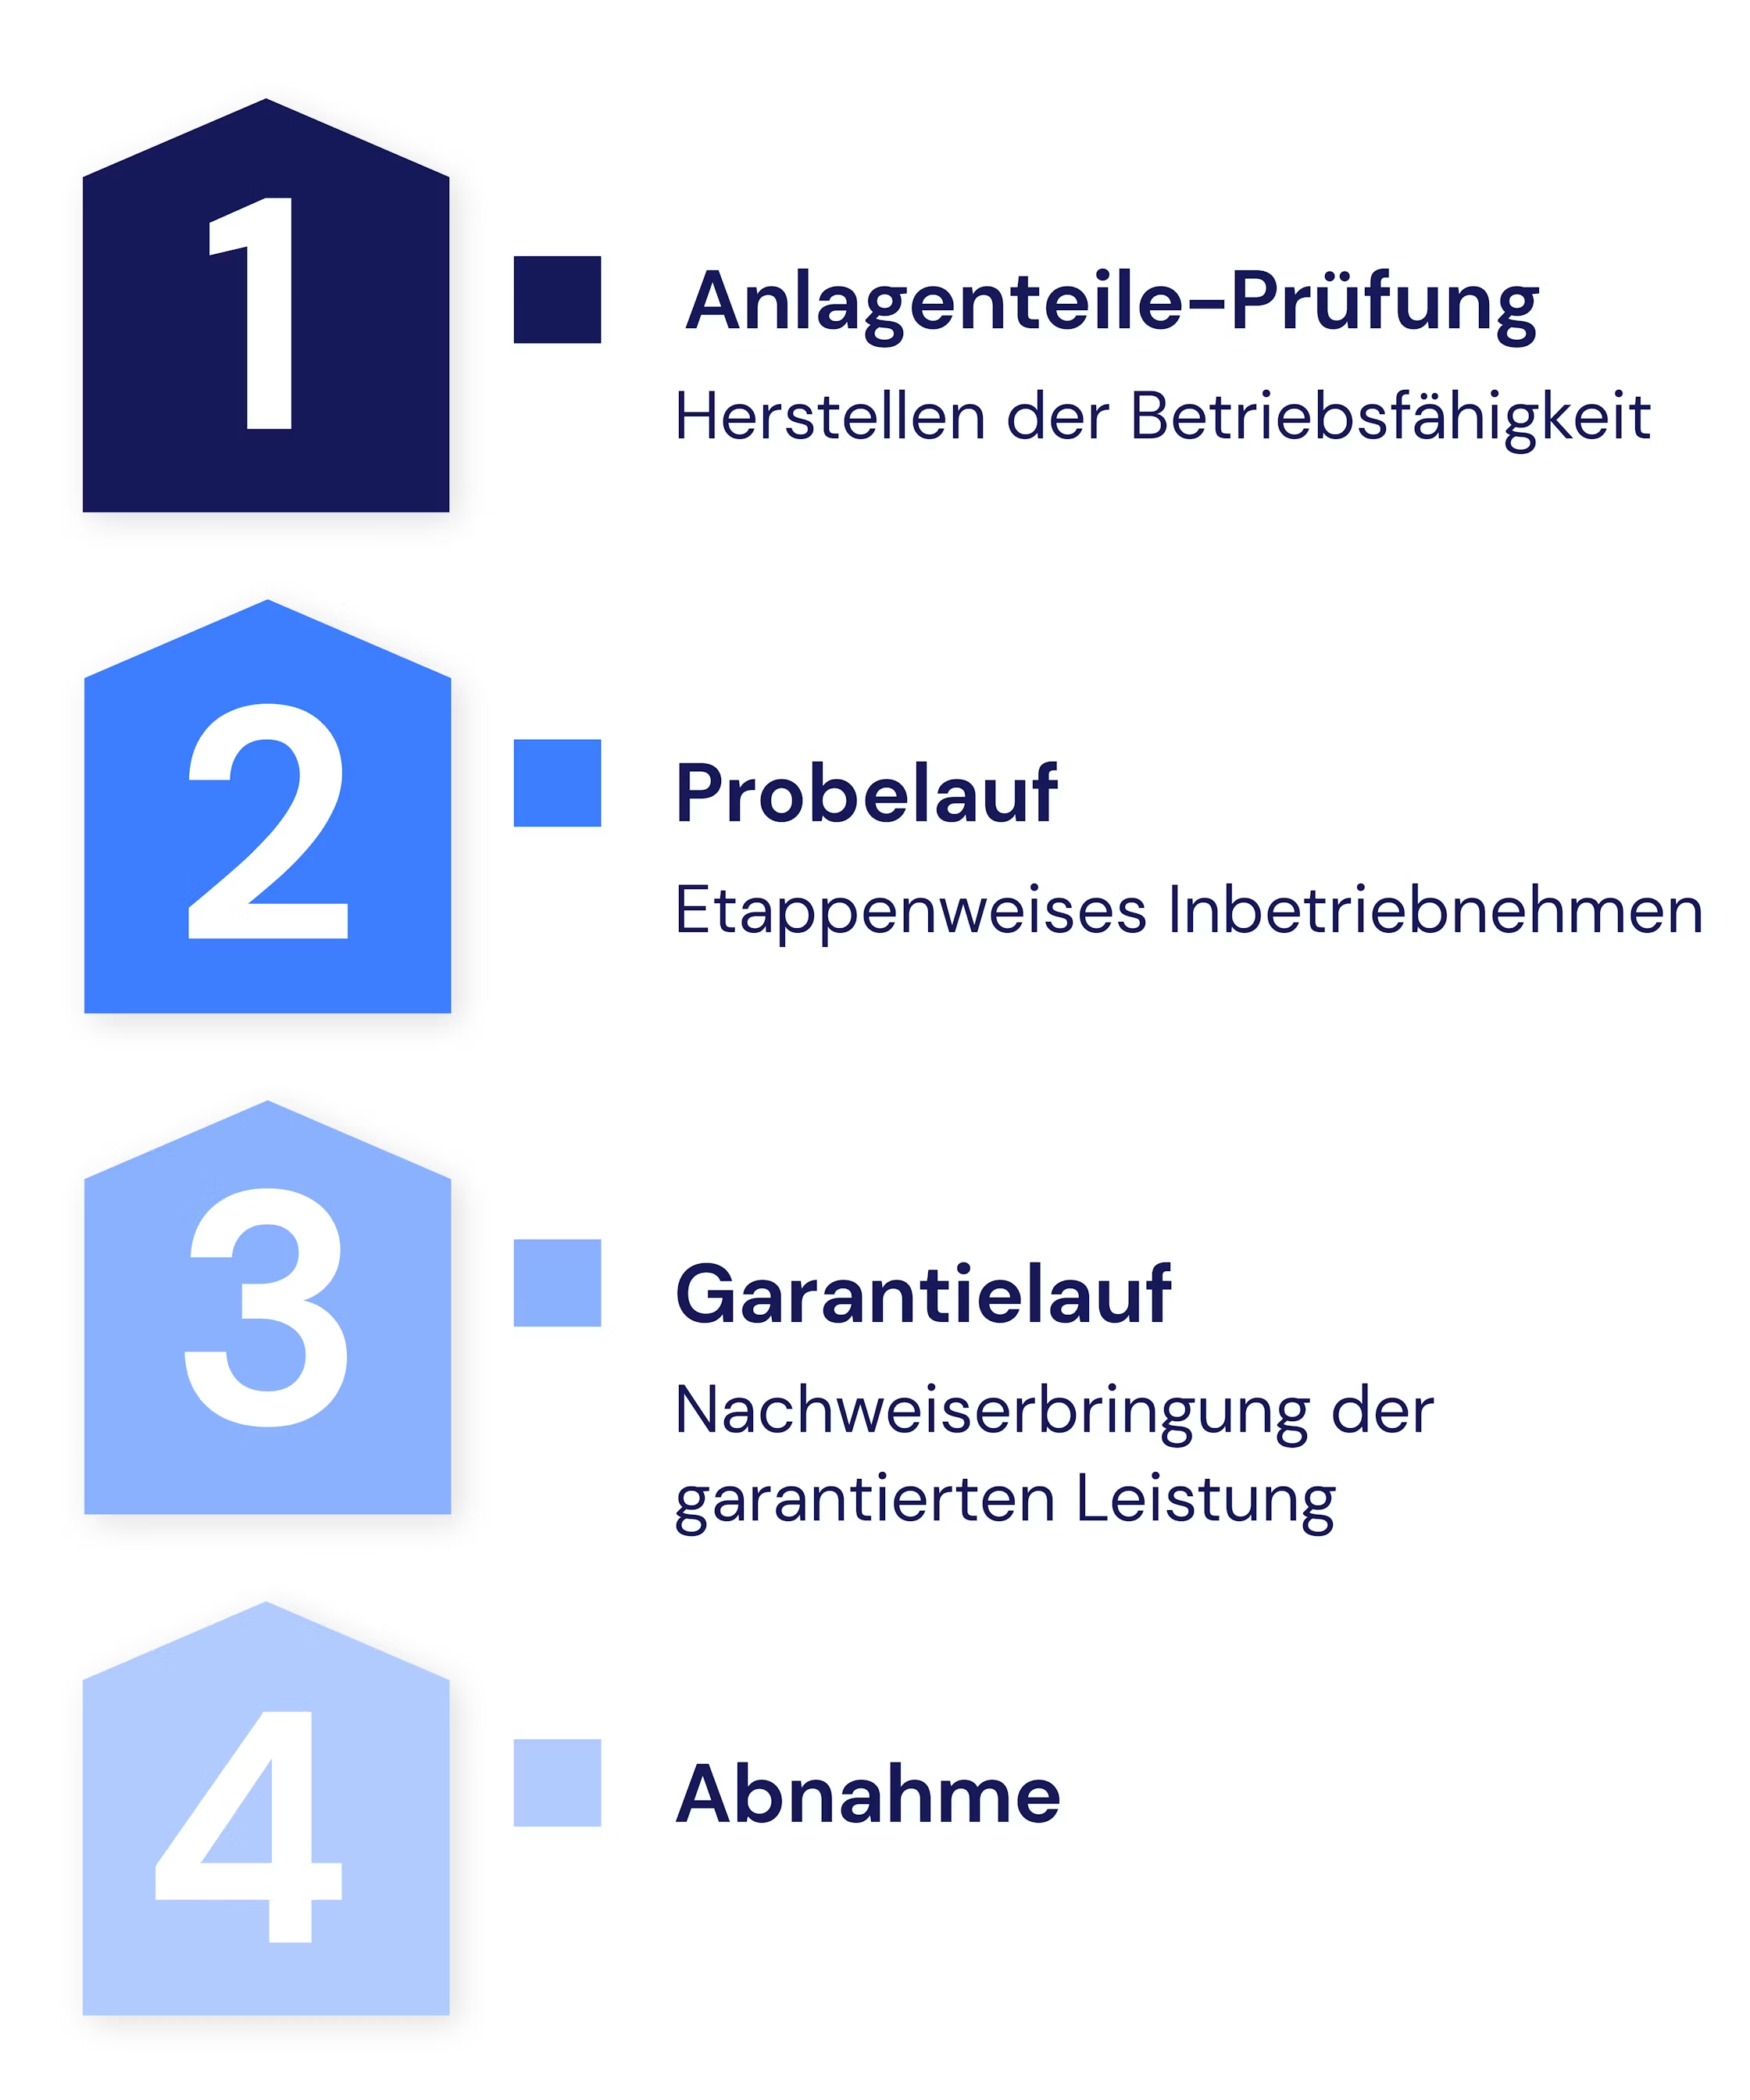
Ein belastbarer Inbetriebnahmeprozess führt in sieben aufeinander aufbauenden Schritten von der Montagekontrolle bis zum vertraglichen Leistungsnachweis. Jeder Schritt benötigt definierte Eingangsvoraussetzungen, Prüfkriterien, Verantwortliche und eine dokumentierte Freigabe.
Inbetriebnahmevorbereitung: Planungsunterlagen, Montagezustand, Restarbeiten und Voraussetzungen prüfen.
Reinigung: Anlage innen und außen reinigen und gefährliche Rückstände entfernen.
Sicherheits-, Funktions- und Abnahmeprüfung: Schutzfunktionen, Anlagenfunktionen und vereinbarte Leistungsmerkmale prüfen.
Gesamtdichtigkeitsprüfung: Verbindungen und druckführende Systeme auf Leckagen untersuchen.
Inertisieren: Sauerstoff oder reaktive Medien durch ein geeignetes Inertgas verdrängen, sofern das Verfahren dies verlangt.
Anfahren: Anlage stufenweise stabilisieren, belasten, optimieren und wiederholt starten beziehungsweise abfahren.
Garantieversuch: Vertraglich zugesicherte Leistung unter vereinbarten Bedingungen nachweisen.
Empfehlung: Verknüpfen Sie jeden Schritt mit einem formalen Freigabepunkt. Der nächste Prozessschritt darf erst beginnen, wenn Pflichtprüfungen abgeschlossen, kritische Abweichungen geschlossen und die verantwortlichen Rollen benannt sind.
Die folgenden Abschnitte gehen die sieben Schritte in der Reihenfolge durch, in der Sie sie im Projekt abarbeiten.
Schritt 1 und 2: Vorbereitung und Reinigung
Die Vorbereitung bestätigt, dass die Anlage mechanisch fertiggestellt und für die folgenden Prüfungen bereit ist. Die Reinigung entfernt Fremdkörper und Rückstände, die Menschen gefährden, Komponenten beschädigen oder Messergebnisse verfälschen würden.
Bei der Vorbereitung gleicht das Team den realen Aufbau mit Zeichnungen, R&I-Fließbildern, Stromlaufplänen, Stücklisten und Aufstellungsplänen ab. Es erfasst Montageabweichungen, fehlende Bauteile, offene Kabel, falsche Drehrichtungen, unvollständige Kennzeichnungen und Restarbeiten. Änderungen müssen in den Bestandsunterlagen nachvollziehbar sein.
Eine belastbare Prüfung betrachtet nicht nur die Maschine selbst. Auch Fundamente, Medienversorgung, Netzwerkverbindungen, Absaugung, Beleuchtung, Zugänge und Fluchtwege gehören zu den Voraussetzungen. Messmittel müssen für den vorgesehenen Einsatz geeignet und, soweit erforderlich, kalibriert sein.
Die Innen- und Außenreinigung erfolgt passend zur Anlage durch Wischen, Bürsten, Strahlen, Schleifen oder kontrolliertes Ausblasen mit Luft, Dampf oder Stickstoff. Das Verfahren richtet sich nach Werkstoff, Verschmutzung und Gefährdungsbeurteilung. Bei Stickstoff sind Sauerstoffverdrängung und Erstickungsgefahr ausdrücklich zu berücksichtigen.
Der häufigste Fehler an dieser Stelle ist ein zu früher Übergang in den Testbetrieb. Offene Montagearbeiten erhöhen das Unfallrisiko und erschweren später die Ursachenanalyse, weil Montagefehler, Einstellfehler und Steuerungsfehler gleichzeitig auftreten.
Schritt 3: Sicherheits-, Funktions- und Abnahmeprüfung
Die Sicherheitsprüfung bestätigt die Wirksamkeit der Schutzmaßnahmen, die Funktionsprüfung kontrolliert den vorgesehenen Ablauf und die Abnahmeprüfung bewertet die vereinbarten Vertragsmerkmale. Diese Prüfungen verfolgen unterschiedliche Ziele und benötigen deshalb getrennte Kriterien und Freigaben.
Sicherheitsprüfung
Die Sicherheitsprüfung umfasst unter anderem Schutzeinrichtungen, Verriegelungen, Not-Halt- und Notabschaltfunktionen, Sicherheitssteuerungen, Entspannungs- und Entleerungssysteme sowie sichere Betriebsarten. Prüfer kontrollieren nicht nur, ob ein Signal ausgelöst wird. Sie prüfen auch, ob die Anlage den definierten sicheren Zustand erreicht und ein unerwarteter Wiederanlauf verhindert wird.
Grundlage bildet die Risikobeurteilung nach EN ISO 12100. Für sicherheitsbezogene Teile von Steuerungen sind je nach Ausführung EN ISO 13849-1 oder IEC 62061 relevant. Die elektrische Ausrüstung von Maschinen wird häufig anhand der EN 60204-1 bewertet. Welche Normen anzuwenden sind, ergibt sich aus Maschine, Gefährdungen und geltendem Konformitätsverfahren.
Funktionsprüfung
Die Funktionsprüfung untersucht Abläufe, Sensoren, Aktoren, Betriebsarten, Rezepturen, Alarmmeldungen und Schnittstellen. Eine strukturierte Prüfung deckt Normalbetrieb, Grenzfälle und Fehlerreaktionen ab. Überführen Sie Fehlerfälle aus FMEA oder Risikobeurteilung gezielt in Testfälle, sonst prüfen Sie nur den Gutfall.
Abnahmeprüfung
Die Abnahmeprüfung bewertet vertraglich zugesicherte Merkmale wie Durchsatz, Wirkungsgrad, Verfügbarkeit, Genauigkeit oder Produktqualität. Entscheidend ist dabei eine vorher vereinbarte Messmethode. Ohne definierte Ausgangsbedingungen, Messpunkte und Toleranzen entstehen Diskussionen, obwohl beide Seiten dieselbe Anlage bewerten.
Schritt 4 und 5: Dichtigkeitsprüfung und Inertisieren
Die Dichtigkeitsprüfung sucht Leckagen an Verbindungen und druckführenden Komponenten, das Inertisieren stellt anschließend eine ungefährliche oder prozessgeeignete Atmosphäre her. Prüfmedium, Prüfdruck und Ablauf müssen aus der technischen Auslegung und der freigegebenen Prüfanweisung hervorgehen.
Für die Gesamtdichtigkeitsprüfung verschließt das Team die vorgesehenen Entlüftungs- und Entleerungsstellen und beaufschlagt den Prüfbereich mit einem zugelassenen Medium. Manometer, Druckverlauf, Haltezeit und Lecksuchverfahren liefern den dokumentierten Nachweis. Pauschale Druckwerte sind ungeeignet, weil zulässiger Druck, Werkstoff, Volumen und Gefährdung anlagenspezifisch sind.
Sauerstoff darf nicht unkritisch als Prüfmedium verwendet werden. In Verbindung mit Ölen, Fetten oder brennbaren Stoffen entsteht eine erhebliche Brand- und Explosionsgefahr. Das freigegebene Prüfverfahren bestimmt das Medium und die erforderlichen Schutzmaßnahmen.
Beim Inertisieren verdrängt meist Stickstoff den vorhandenen Sauerstoff oder andere reaktive Gase. Das schützt je nach Prozess vor Oxidation, Korrosion oder explosionsfähiger Atmosphäre. Die Wirksamkeit wird über geeignete Messungen, beispielsweise die Sauerstoffkonzentration an definierten Punkten, bestätigt.
Stickstoff ist nicht toxisch, verdrängt aber Atemluft. Deshalb gehören Lüftung, Bereichsabsperrung, Freigabeverfahren und gegebenenfalls Gasmesstechnik zwingend zur Arbeitsvorbereitung.
Schritt 6 und 7: Anfahren und Garantieversuch
Beim Anfahren wird die Anlage kontrolliert vom Stillstand bis zum stabilen Betrieb unter Nennbedingungen geführt. Der anschließende Garantieversuch weist nachvollziehbar nach, ob sie die vertraglich zugesicherte Leistung erreicht.
Das Anfahren beginnt mit einzelnen Aggregaten und Hilfssystemen. Danach folgen Stabilisierung, schrittweise Belastung, Einfahren, kontrolliertes Abfahren und Wiederanfahren. Erst wenn die Anlage bei den vorgesehenen Laststufen stabil arbeitet, folgt der Betrieb mit voller Kapazität.
Abweichungen werden in einer Mängelliste erfasst. Jeder Eintrag benötigt eine eindeutige Anlagenreferenz, Fehlerbeschreibung, Kritikalität, verantwortliche Person, Frist und einen Nachweis der Behebung. Fotos und Videos unterstützen die Ursachenanalyse, ersetzen aber keine Messwerte oder formale Funktionsprüfung.
Für den Garantieversuch müssen Einsatzstoffe, Umgebungsbedingungen, Produktvariante, Messverfahren und zulässige Unterbrechungen vorab feststehen. Andernfalls lässt sich nicht belastbar beurteilen, ob eine Abweichung aus der Maschine, dem Material oder den Standortbedingungen stammt.
In der Praxis bewährt sich ein abgestuftes Vorgehen: zuerst technische Stabilität, danach Qualitätsfähigkeit und erst anschließend der vertragliche Leistungslauf. Wenn Sie den Garantieversuch zu früh ansetzen, produzieren Sie meist zusätzliche Wiederholungen statt eines schnelleren Abschlusses.
Wann gilt eine Inbetriebnahme als erfolgreich abgeschlossen?
Eine Inbetriebnahme ist abgeschlossen, wenn die Anlage sicher und bestimmungsgemäß betrieben wird, die vereinbarten Qualitäts- und Leistungsziele erreicht und alle erforderlichen Nachweise freigegeben sind. Ein erfolgreiches Hochfahren allein reicht dafür nicht aus.
Zu den Abschlusskriterien gehören:
wirksame Schutzmaßnahmen und abgeschlossene sicherheitsrelevante Prüfungen
erfüllte gesetzliche, normative und betriebliche Anforderungen
nachgewiesene Funktion unter den vereinbarten Betriebsbedingungen
Produkte in geforderter Qualität und Menge
abgeschlossene FAT-, SAT- oder Leistungsnachweise gemäß Vertrag
freigegebene Betriebs-, Wartungs- und Sicherheitsdokumentation
geschultes Bedienungs- und Instandhaltungspersonal
geschlossene kritische Mängel und schriftlich akzeptierte Restpunkte
dokumentierte Übergabe an Produktion und Instandhaltung
Die Störfall-Verordnung ist nur relevant, wenn der Betriebsbereich aufgrund vorhandener gefährlicher Stoffe in ihren Anwendungsbereich fällt. In diesem Fall müssen die zugehörigen Sicherheits- und Organisationsanforderungen vor dem Betrieb erfüllt sein.
Die technische Fertigstellung, die vertragliche Abnahme und der Gefahrübergang sind nicht automatisch derselbe Zeitpunkt. Entscheidend sind die vertraglichen Regelungen und die dokumentierten Freigaben. Eine digitale Statusführung macht diese Unterschiede für Projektleitung, Betreiber und Lieferanten sichtbar.
Warum dauern Inbetriebnahmen von Großanlagen oft Monate?
Großanlagen benötigen lange Inbetriebnahmezeiten, weil zahlreiche Subsysteme, Sicherheitsnachweise und technische Abhängigkeiten in einer festen Reihenfolge geprüft werden müssen. Digitale Prozesse verkürzen vor allem Warte-, Such- und Abstimmungszeiten, nicht die physikalisch erforderlichen Test- und Stabilisierungsphasen.
Zu den typischen Zeittreibern gehören:
unvollständige Montage oder verspätete Medienversorgung
komplexe Ablauf- und Ressourcenplanung
Sicherheitsbetrachtungen für unterschiedliche Betriebszustände
fehlende oder nicht freigegebene Dokumentation
Abhängigkeiten zwischen Mechanik, Elektrik, Automatisierung und Verfahrenstechnik
wiederholte Tests nach Software- oder Konstruktionsänderungen
lange Reaktionszeiten bei Mängeln und Ersatzteilen
unklare Akzeptanzkriterien zwischen Hersteller und Kunde
Eine belastbare Planung zerlegt die Gesamtanlage in prüfbare Systeme und Teilanlagen. Für jedes System definiert das Projektteam Voraussetzungen, Testpakete, Verantwortliche und Freigabepunkte. Diese Systemisierung verhindert, dass eine einzelne offene Baugruppe den Fortschritt der gesamten Anlage verdeckt.
Digitale Checklisten stellen am Einsatzort nur die auftragsspezifischen Prüfungen bereit. Pflichtfelder und Schwellenwerte verhindern unvollständige Datensätze. Abweichungen werden sofort einer Rolle zugewiesen, während Projektleitung und Fachabteilungen den Status parallel verfolgen.
Eine ERP-Anbindung reduziert zusätzliche Arbeit, wenn Auftragsdaten, Materialnummern, Seriennummern und Maschinenvarianten automatisch in den Prüfauftrag einfließen. Nach Abschluss lassen sich Ergebnisse und Statusinformationen an SAP oder ein anderes führendes System zurückgeben.
In der Praxis bewährt sich eine Kombination aus technischer Ablaufplanung und digitalem Abweichungsmanagement. Software kompensiert jedoch weder fehlende Ressourcen noch instabile Maschinen. Der größte Zeitgewinn entsteht dort, wo Ihre Teams bisher auf Informationen, Entscheidungen oder vollständige Nachweise warten.
Welche rechtlichen Rahmenbedingungen gelten bei der Inbetriebnahme?
Hersteller müssen die Anforderungen des europäischen Maschinenrechts erfüllen, Betreiber zusätzlich die sichere Verwendung nach der Betriebssicherheitsverordnung gewährleisten. CE-Kennzeichnung, Konformitätserklärung und Gefährdungsbeurteilung erfüllen dabei unterschiedliche Aufgaben.
Bis zum 19. Januar 2027 bildet die Maschinenrichtlinie 2006/42/EG den zentralen europäischen Rechtsrahmen für Maschinen. Ab dem 20. Januar 2027 ersetzt die EU-Maschinenverordnung 2023/1230 die Richtlinie. Wenn Ihre Projekte über diesen Stichtag hinauslaufen, legen Sie früh fest, welches Regelwerk zum Zeitpunkt des Inverkehrbringens oder der Inbetriebnahme gilt.
Pflichten des Herstellers: Konformitätsbewertung und CE-Kennzeichnung
Vor dem Inverkehrbringen beziehungsweise der Inbetriebnahme muss der Hersteller das vorgeschriebene Konformitätsbewertungsverfahren durchführen. Dazu gehören die Risikobeurteilung, technische Unterlagen, Betriebsanleitung und die EG-Konformitätserklärung. Nach der neuen Maschinenverordnung tritt an deren Stelle die EU-Konformitätserklärung.
Die CE-Kennzeichnung signalisiert, dass der Hersteller die einschlägigen europäischen Anforderungen berücksichtigt und das vorgeschriebene Konformitätsbewertungsverfahren durchgeführt hat. Sie ist weder ein unabhängiges Qualitätssiegel noch eine behördliche Abnahme. Bei einer unvollständigen Maschine gelten besondere Anforderungen, darunter Einbauerklärung und Montageanleitung. Sie darf erst als Bestandteil einer konformen Gesamtmaschine bestimmungsgemäß betrieben werden.
Pflichten des Betreibers: Betriebssicherheitsverordnung und TRBS
Für Arbeitgeber konkretisiert die Betriebssicherheitsverordnung die sichere Verwendung von Arbeitsmitteln:
§ 4 BetrSichV: Der Arbeitgeber darf Arbeitsmittel erst verwenden lassen, nachdem er die Gefährdungsbeurteilung durchgeführt, notwendige Schutzmaßnahmen umgesetzt und die sichere Verwendung festgestellt hat.
§ 6 BetrSichV: Arbeitsmittel und Arbeitsabläufe müssen unter den vorgesehenen Einsatzbedingungen sicher gestaltet und verwendet werden.
§ 14 BetrSichV: Bestimmte Arbeitsmittel müssen vor der erstmaligen Verwendung oder nach prüfpflichtigen Änderungen durch eine zur Prüfung befähigte Person kontrolliert werden.
Wichtige Technische Regeln für Betriebssicherheit sind TRBS 1111 zur Gefährdungsbeurteilung, TRBS 2111 zu mechanischen Gefährdungen und TRBS 2141 zu Gefährdungen durch Dampf und Druck. Sie konkretisieren die BetrSichV und helfen dem Arbeitgeber, den Stand der Technik umzusetzen.
Neben dem Maschinenrecht gelten je nach Anlage weitere Vorschriften, etwa für Druckgeräte, Explosionsschutz, elektrische Betriebsmittel, Gefahrstoffe oder überwachungsbedürftige Anlagen. Auch ISO 45001 für Arbeitsschutzmanagement und ISO 9001 für dokumentierte Qualitätsprozesse liefern einen organisatorischen Rahmen, ersetzen aber keine gesetzlich vorgeschriebene Einzelprüfung.
Warum stößt papierbasierte Inbetriebnahmedokumentation an ihre Grenzen?
Papierbasierte Dokumentation trennt Prüfung, Datenerfassung, Mängelbearbeitung und Archivierung in mehrere Arbeitsschritte. Mit wachsendem Anlagenumfang steigen dadurch Suchaufwand, Übertragungsfehler und Abstimmungsbedarf überproportional.
Viele Unternehmen erstellen mehrsprachige Maximallisten in Word oder Excel. Mitarbeitende drucken sie aus, legen sie in Auftragsordnern bereit und bearbeiten sie am Einsatzort handschriftlich. Anschließend werden mehrere hundert Seiten gescannt, benannt und einem Auftrag in SAP oder einem Dokumentenmanagementsystem zugeordnet. Vermutlich kommt Ihnen dieser Ablauf bekannt vor.
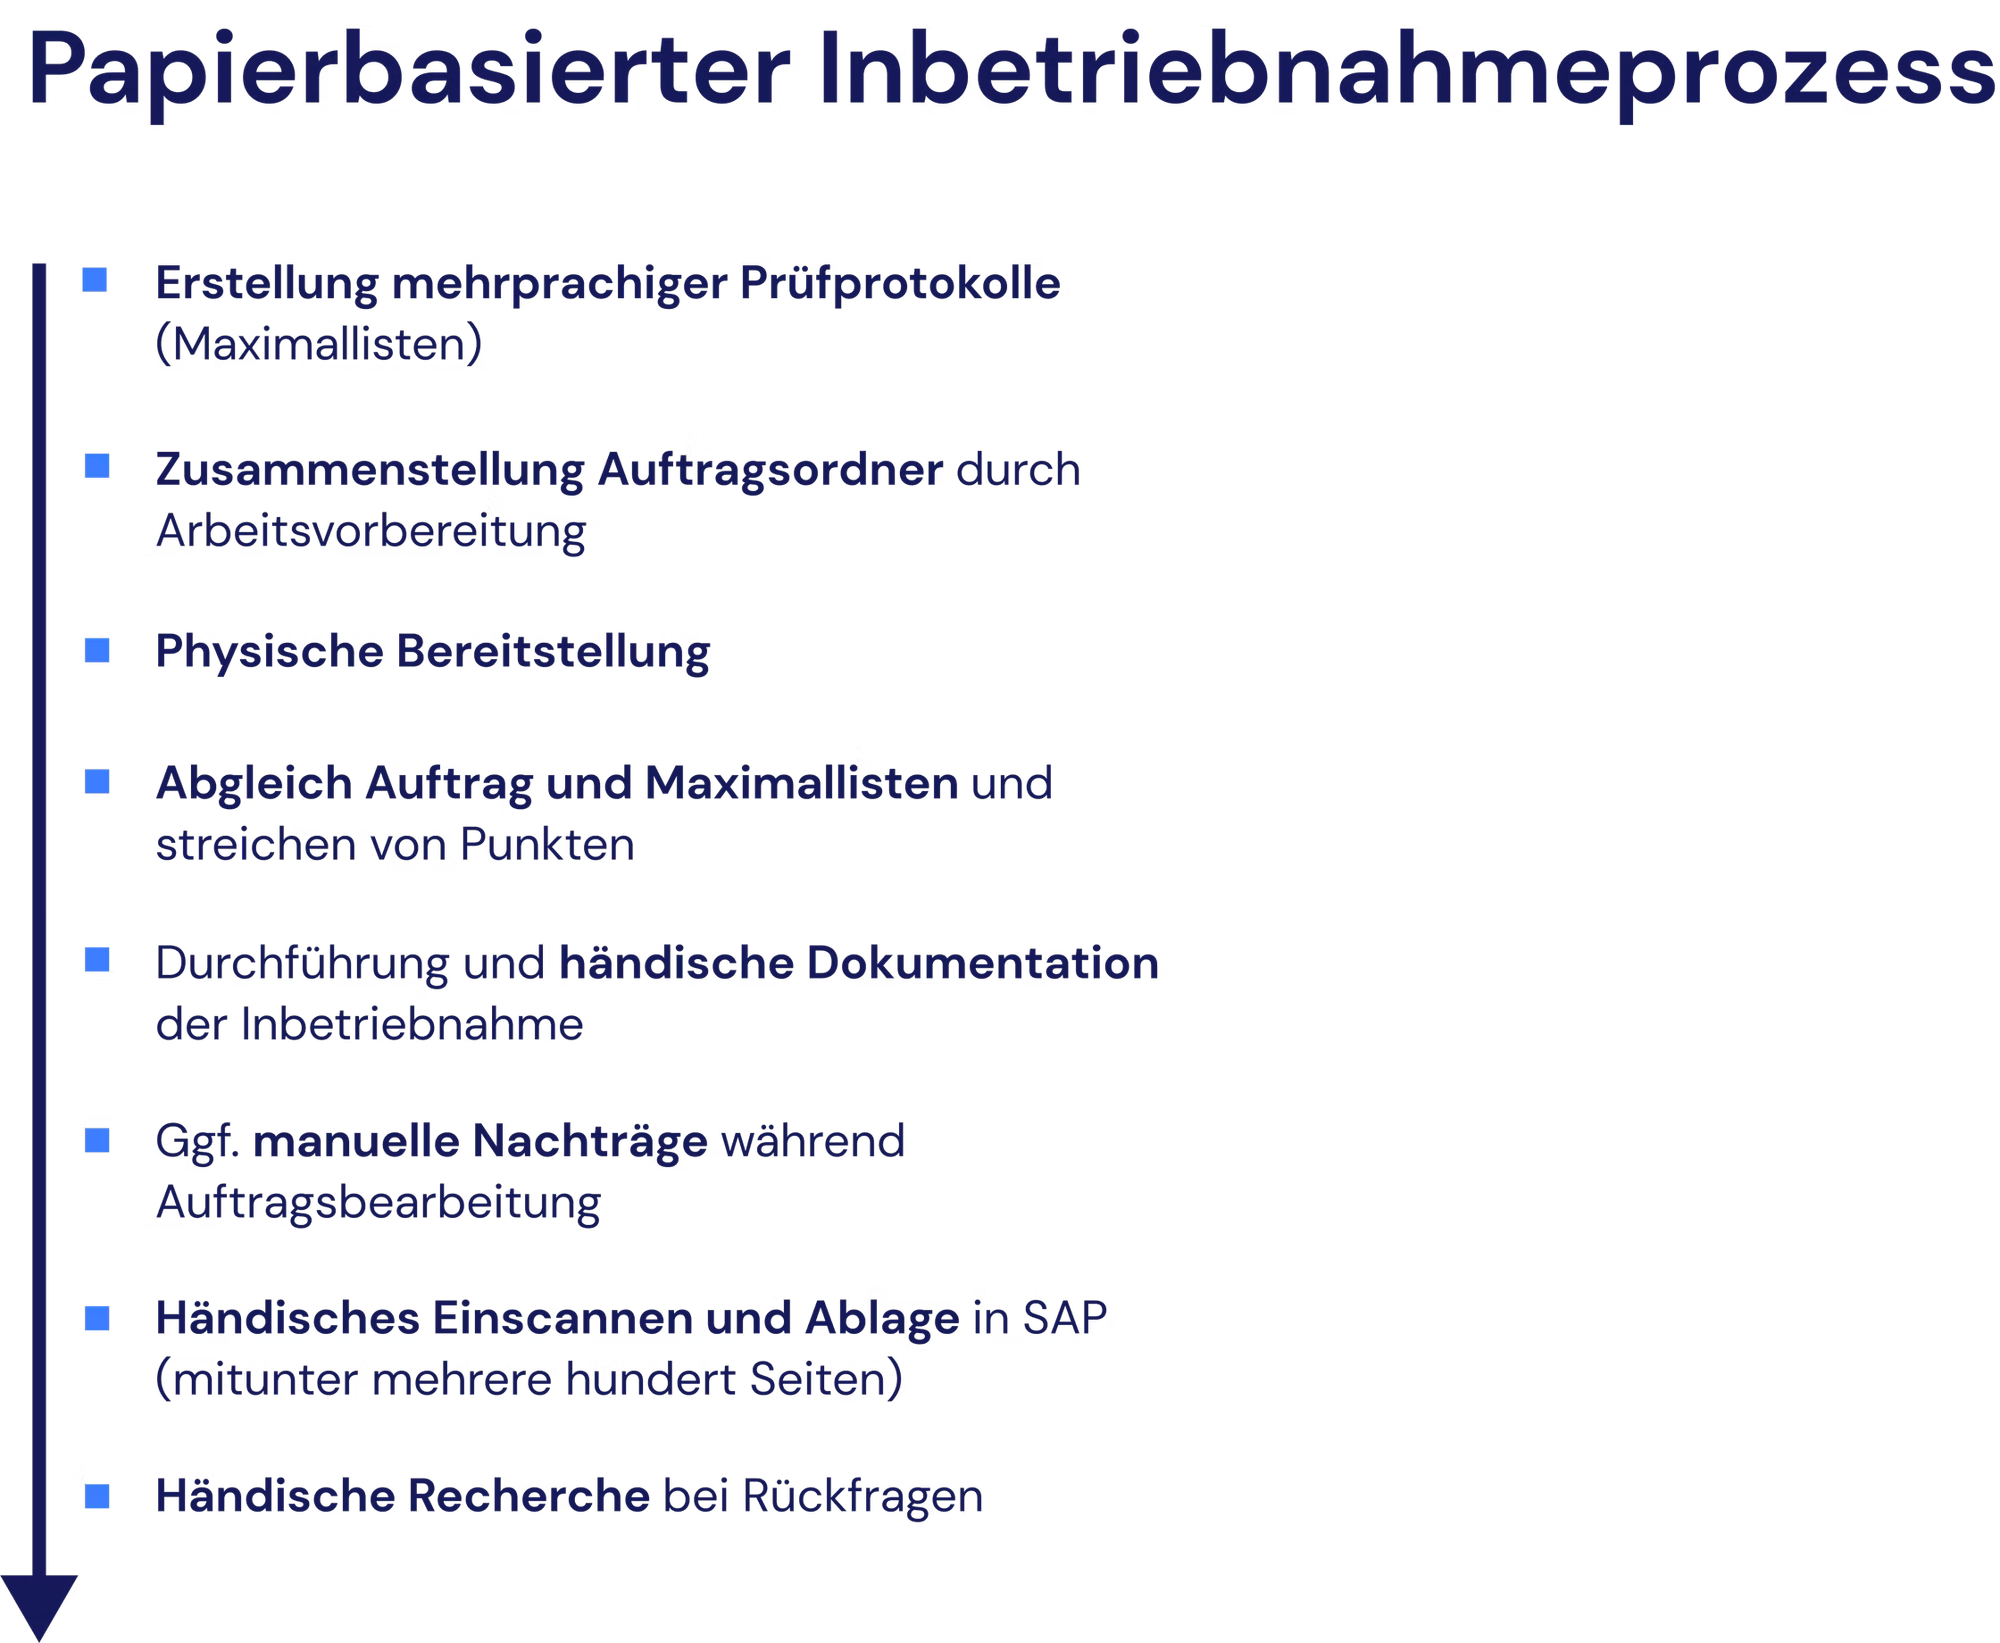
Er erzeugt Medienbrüche. Messwerte lassen sich schlecht lesen, Pflichtfelder bleiben leer und Fotos liegen getrennt vom Prüfpunkt auf Mobiltelefonen oder Netzlaufwerken. Nachträgliche Änderungen an Formularen führen außerdem zu parallelen Versionen, deren Gültigkeit sich nur mit hohem Aufwand prüfen lässt.
Maximallisten verschärfen das Problem. Sie enthalten sämtliche Varianten und Sprachen, obwohl ein konkreter Auftrag nur einen Teil davon benötigt. Prüfer müssen irrelevante Punkte überspringen und erkennen nicht immer, welche Prüfungen für die konfigurierte Maschine tatsächlich verpflichtend sind.
Papier bleibt für einfache, seltene Prüfungen oder als definierter Notfallprozess brauchbar. Bei variantenreichen Maschinen, internationalen Projekten und umfangreichen SAT-Protokollen reicht es als führendes System jedoch nicht aus.
Typische Folgen im Arbeitsalltag
Papierbasierte Prüfprozesse verlängern die Durchlaufzeit und erschweren die Rückverfolgbarkeit bei Qualitätsmängeln. Besonders kritisch sind unvollständige Nachweise, verzögerte Rückfragen und die Abhängigkeit vom Kopfwissen erfahrener Mitarbeiter.
Typische Folgen sind:
Hoher Zeitaufwand: Prüfer übertragen Werte, sortieren Seiten und suchen Dokumente manuell.
Fehleranfällige Datenerfassung: Unleserliche Einträge, Zahlendreher und fehlende Pflichtfelder fallen oft erst nach dem Einsatz auf.
Verzögerte Mängelbearbeitung: Informationen erreichen Konstruktion oder Montage erst nach Rückkehr und Digitalisierung der Unterlagen.
Geringe Transparenz: Projektleitung und Kunde sehen den aktuellen Prüfstatus nicht ohne Rückfrage beim Team vor Ort.
Schwache Rückverfolgbarkeit: Bei Reklamationen müssen Mitarbeitende Papierordner, Scans, E-Mails und separate Bilddateien zusammenführen.
Abhängigkeit von Schlüsselpersonen: Erfahrene Inbetriebnehmer kennen Prüfreihenfolge, Grenzwerte und typische Fehler, ohne dass dieses Wissen vollständig dokumentiert ist.
Begrenzte Auswertbarkeit: Handschriftliche Befunde lassen sich nicht ohne erneute Erfassung nach Fehlerart, Baugruppe, Lieferant oder Standort analysieren.
Entscheidend ist nicht allein die eingesparte Schreibarbeit. Fehlende oder verspätete Informationen verlängern die gesamte Fehlerbehebung. Ein technisches Problem bleibt länger offen, wenn Konstruktion, Qualität und Montage erst Tage später einen belastbaren Befund erhalten.
Welche Vorteile bietet die digitale gegenüber der papierbasierten Inbetriebnahme?
Die digitale Inbetriebnahme verbessert Prozessführung, Datenqualität und Rückverfolgbarkeit, wenn sie Prüfungen verbindlich steuert und Ergebnisse ohne Medienbruch weiterverarbeitet. Papier bleibt bei sehr einfachen Einzelprüfungen ausreichend, erreicht bei komplexen Maschinenprojekten aber schnell seine organisatorischen Grenzen.
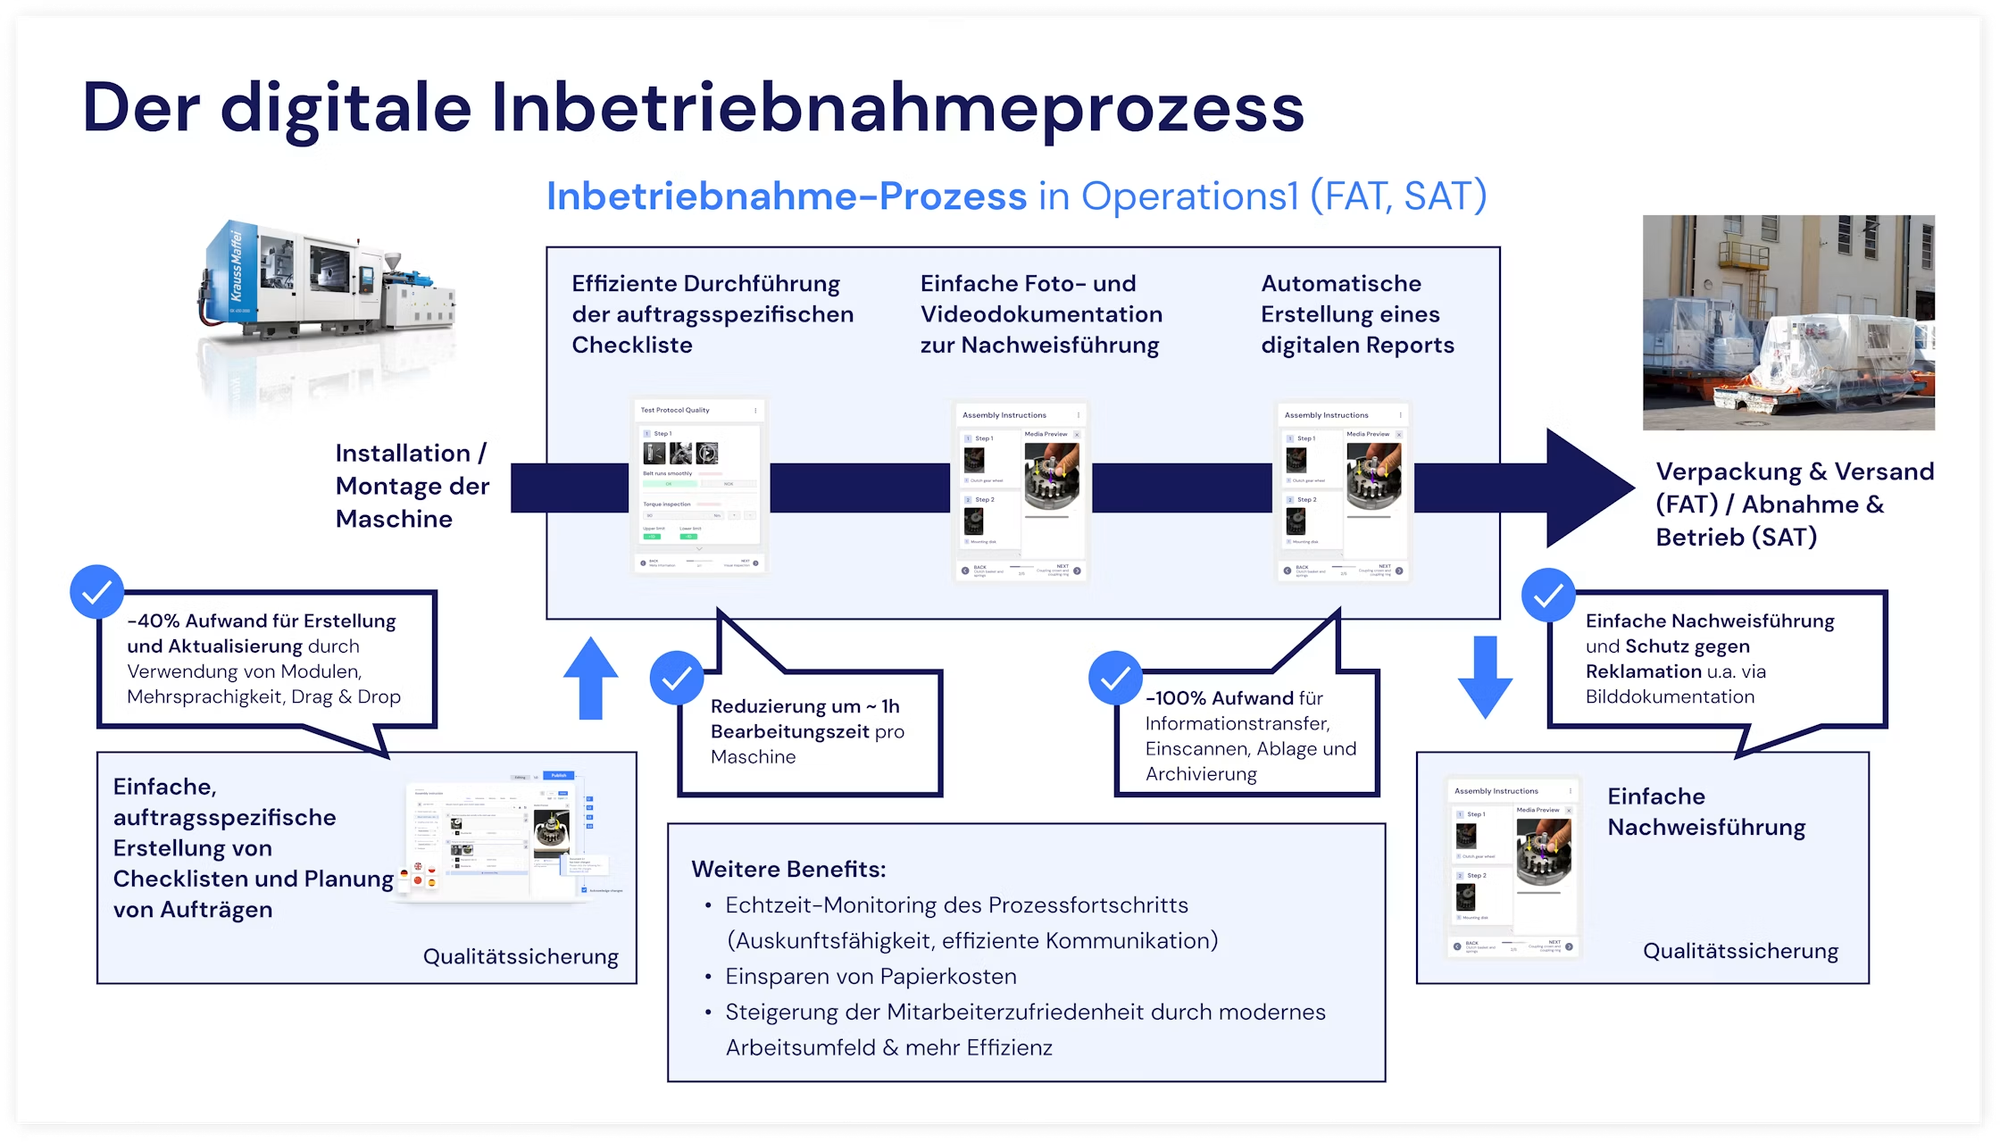
Empfehlung: Nutzen Sie für wiederkehrende, variantenreiche oder nachweispflichtige Inbetriebnahmen ein digitales System als führende Dokumentationsquelle. Einen kontrollierten Papierprozess sollten Sie nur als Rückfallebene für technische Ausfälle vorsehen.
Mobile Checklisten ohne Medienbruch
Mobile Checklisten erfassen Prüfergebnisse direkt an der Maschine und ordnen Messwerte, Bilder und Videos dem richtigen Prüfschritt zu. Dadurch entfallen handschriftliche Zwischenschritte und nachträgliche Übertragungen.
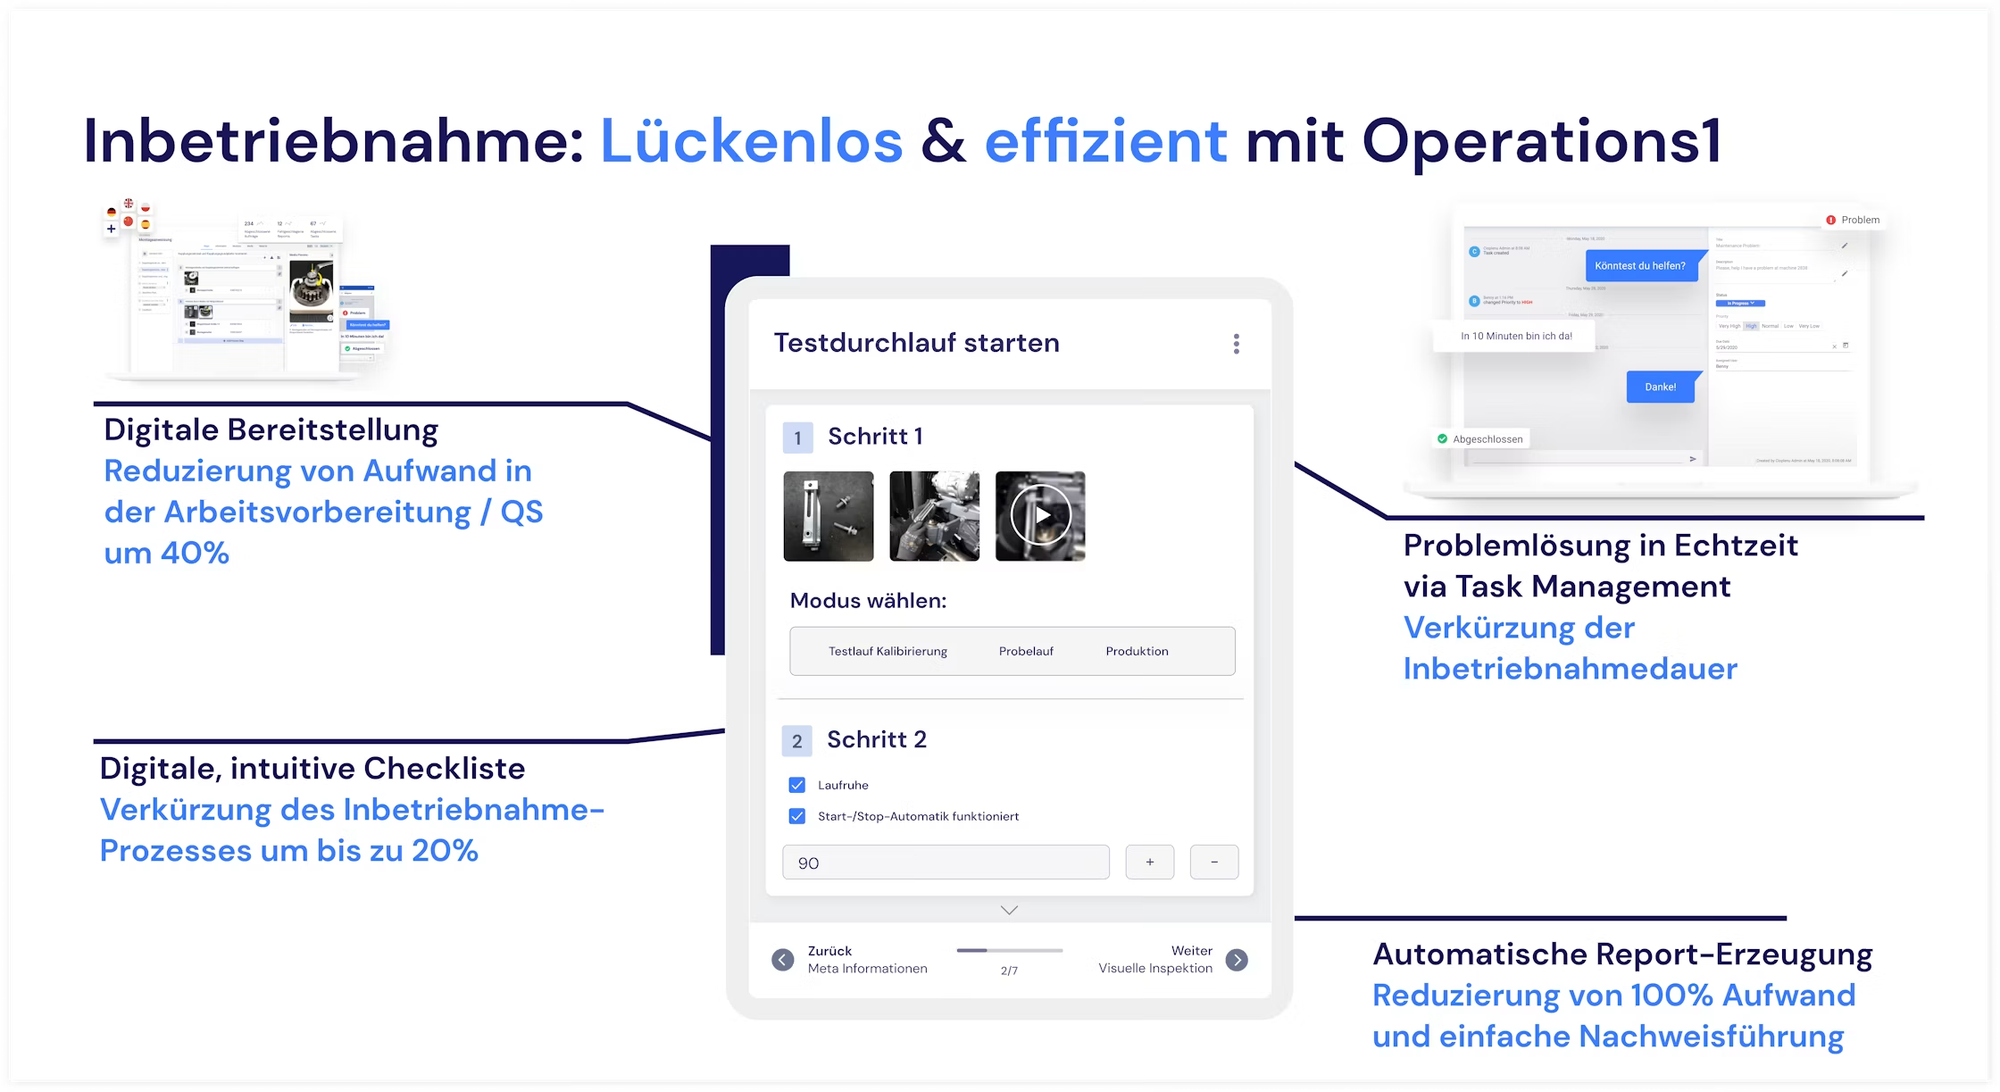
Digitale Checklisten Software ermöglicht es, Prüfergebnisse direkt an der Maschine zu erfassen. Eine geeignete Checkliste verarbeitet Zahlenwerte, Texte, Auswahllisten, Barcodes, Seriennummern, Unterschriften und Mediennachweise. Hinterlegte Schwellenwerte prüfen Messwerte unmittelbar. Bei einer Abweichung öffnet das System einen definierten Folgeprozess, etwa eine Wiederholungsprüfung, Freigabe durch die Qualitätssicherung oder einen Mängelauftrag.
Offlinefähigkeit ist bei Baustellen, abgeschirmten Produktionsbereichen und internationalen Kundeneinsätzen ein Pflichtkriterium. Die Anwendung muss relevante Arbeitsanweisungen und Prüfaufträge lokal bereitstellen und Daten nach Wiederherstellung der Verbindung kontrolliert synchronisieren. Dazu gehören Regeln für Versionskonflikte und doppelte Bearbeitung.
Fotos und Videos liefern wertvollen Kontext, etwa bei Leckagen, ungewöhnlichen Geräuschen oder fehlerhaften Bewegungsabläufen. Sie ersetzen jedoch keine kalibrierten Messmittel und keine eindeutigen Messwerte. In der Praxis bewährt sich die Kombination aus strukturiertem Befund, Messwert und visuellem Nachweis.
Lückenlose Prüfnachweise gegenüber dem Kunden
Ein lückenloser Prüfnachweis verbindet jeden Prüfschritt mit Maschine, Auftrag, Dokumentversion, Bearbeiter, Zeitpunkt und Ergebnis. Automatisch erzeugte Berichte sind belastbar, wenn die zugrunde liegenden Daten vollständig, unveränderbar nachvollziehbar und eindeutig freigegeben sind.
Für eine nachvollziehbare Prüfakte benötigt das System mindestens:
eindeutige Auftrags-, Anlagen- und Seriennummern
gültige Version des Prüfplans
Identität und Rolle des Prüfers
Datum und Zeitstempel
Messwert, Einheit, Sollwert und Toleranz
dokumentierte Abweichungen und Korrekturmaßnahmen
Wiederholungsprüfungen mit Bezug zum ursprünglichen Fehler
Freigaben und Genehmigungen gemäß Rollenmodell
nachvollziehbare Änderungshistorie
archivierte Berichte und zugehörige Mediennachweise
Ein automatisch erzeugtes PDF allein garantiert noch keine Lückenlosigkeit. Entscheidend sind Pflichtlogiken, Änderungshistorie, Versionskontrolle und eine klare Zuordnung der Freigaben. Wenn Mitarbeitende Prüfungen außerhalb des Systems durchführen und nur ein Endergebnis nachtragen, bleibt der Medienbruch bestehen.
Gegenüber dem Kunden schaffen strukturierte Nachweise eine gemeinsame Faktenbasis. Rückfragen lassen sich direkt am betreffenden Prüfschritt beantworten. Bei Reklamationen zeigt die Historie, welche Konfiguration geprüft wurde, welche Werte vorlagen und wie das Team Abweichungen bearbeitet hat.
Lückenlose Prüfnachweise scheitern in der Praxis oft nicht an der Prüftiefe, sondern an Medienbrüchen zwischen Checkliste, Foto, Messwert und Freigabe. Operations1 bildet Inbetriebnahmeprüfungen als digitale Dokumente ab, in denen Zahleneingaben mit Grenzwerten und Echtzeit-Fehlererkennung, Fotos, Videos, Unterschriften und tabellarische Messwerterfassungen direkt im jeweiligen Prüfschritt erfasst werden.
Jeder Durchlauf erzeugt einen Report mit eindeutiger Report-ID, der fest mit Auftrag und Dokumentversion verknüpft ist. Wiedereröffnete Reports verlangen eine Pflichtbegründung und einen Zeitstempel und werden als Revision gekennzeichnet, sodass die Nachweiskette auch bei nachträglichen Korrekturen vollständig bleibt.
Über das Task-Modul lassen sich Abweichungen direkt aus einem Report heraus einer verantwortlichen Person zuweisen, terminieren und im Status nachverfolgen, bis die Behebung dokumentiert ist.
Für die Anbindung an vorhandene Systeme stehen ein Order-Connector zur automatischen Übernahme von Aufträgen aus ERP- oder MES-Systemen sowie ein SharePoint-Connector für die automatische Ablage von Report-PDFs zur Verfügung.
Wenn Sie prüfen möchten, ob sich ein konkreter Inbetriebnahme-Prüfablauf als Pilotprozess digital abbilden lässt, besprechen Sie diesen Anwendungsfall mit unserem Operations1-Team.
Welchen Nutzen bringen Inbetriebnahmedaten über die Abnahme hinaus?
Strukturierte Inbetriebnahmedaten unterstützen nicht nur die Abnahme, sondern auch Montagequalität, Wissensmanagement, internationale Standardisierung und kontinuierliche Verbesserung. Der zusätzliche Nutzen entsteht, wenn Sie Daten systematisch auswerten und Erkenntnisse in vorgelagerte Prozesse zurückführen.
Fehler aus vorgelagerten Montageprozessen früh erkennen
Wiederkehrende Inbetriebnahmefehler zeigen Schwächen in Konstruktion, Lieferkette, Montage oder Softwareentwicklung. Eine systematische Auswertung macht diese Muster sichtbar und ermöglicht gezielte Korrekturmaßnahmen vor dem nächsten Auftrag.
Sinnvolle Auswertungskriterien sind Baugruppe, Fehlertyp, Lieferant, Maschinenvariante, Standort, Ursache und Prozessschritt. Kennzahlen wie Erstprüfquote (First Pass Yield), Anzahl offener Mängel, Nacharbeitszeit und Dauer bis zur Fehlerbehebung zeigen, wo der größte Handlungsbedarf liegt.
Ein Pareto-Diagramm priorisiert häufige Fehlerbilder. Ishikawa und 5-Why unterstützen die Ursachenanalyse. Bei komplexen oder kundenrelevanten Problemen strukturiert ein 8D-Prozess Sofortmaßnahmen, Ursachenprüfung und nachhaltige Abstellung.
Erkenntnisse gehören anschließend in Konstruktionsstandards, FMEA, Poka-Yoke-Lösungen, Montageanweisungen und Prüfpläne. Entscheidend ist der geschlossene Regelkreis. Eine Fehlerdatenbank ohne Rückführung in den Prozess erzeugt Transparenz, aber keine Verbesserung.
Kommunikation zwischen Team, Kunde und Werk
Kontextbezogene Kommunikation verbindet Rückfragen und Entscheidungen direkt mit dem betroffenen Prüfpunkt. Konstruktion, Qualitätssicherung und Projektleitung erhalten dadurch früh einen belastbaren Befund vom Einsatzort.
Der Inbetriebnehmer dokumentiert das Problem mit Kommentar, Messwert, Foto oder Video. Das System weist die Abweichung der verantwortlichen Rolle zu und verfolgt Status, Frist und Lösung. Damit entfällt die Suche nach Informationen in E-Mails, Chatverläufen und privaten Bildsammlungen.
Für die Zusammenarbeit mit Kunden brauchen Sie abgestufte Zugriffsrechte. Interne Ursachenanalysen, personenbezogene Daten und vertrauliche Konstruktionsdetails dürfen nicht automatisch Bestandteil eines Kundenreports werden. Ein Rollen- und Freigabekonzept trennt interne Bearbeitung von externer Dokumentation.
Erfahrungswissen sichern und Mitarbeiter entlasten
Digitale Prüfabläufe überführen Erfahrungswissen in freigegebene Arbeitsschritte, Entscheidungshilfen und Akzeptanzkriterien. Erfahrene Inbetriebnehmer verbringen dadurch weniger Zeit mit Dokumentensuche und Routineprotokollen und mehr Zeit mit Diagnose und Optimierung an der Maschine.
Wissen lässt sich durch Bilder, kurze Videos, Fehlerbeschreibungen, Grenzwerte und bedingte Folgefragen in den Prozess integrieren. Ein neuer Mitarbeiter sieht damit nicht nur, was zu prüfen ist, sondern auch, woran er einen korrekten Zustand erkennt und welche Maßnahme bei einer Abweichung folgt.
Die Digitalisierung ungeprüfter Altformulare reicht dafür nicht aus. Vor der Überführung müssen Fachverantwortliche redundante Punkte entfernen, Akzeptanzkriterien präzisieren und Verantwortlichkeiten festlegen. Andernfalls wird ein unklarer Papierprozess lediglich auf einem Bildschirm fortgeführt.
In der Praxis bewährt sich ein geregelter Freigabeprozess für digitale Work Instructions und Checklisten. Prozessverantwortliche prüfen Änderungen fachlich, Qualitätssicherung und Arbeitsschutz bewerten relevante Inhalte, danach verteilt das System die neue Version kontrolliert.
Anbindung an ERP-Systeme wie SAP
Eine ERP-Anbindung erzeugt Prüfaufträge aus vorhandenen Auftrags-, Material- und Variantendaten und überträgt den Bearbeitungsstatus zurück. Sie verhindert Mehrfacherfassung und stellt sicher, dass Prüfer die zur konkreten Maschine passende Checkliste erhalten.
Ein typischer Datenfluss beginnt mit Kundenauftrag, Materialnummer, Seriennummer, Stückliste und Konfiguration in SAP. Daraus entsteht ein auftragsspezifischer Prüfplan. Nach der Bearbeitung fließen Status, Abweichungen oder Reportreferenzen an ERP, Qualitätsmanagementsystem oder Dokumentenarchiv zurück.
Entscheidend sind stabile Stammdaten und eindeutige Objektkennungen. Eine Schnittstelle löst keine widersprüchlichen Materialnummern, fehlenden Variantenmerkmale oder ungeklärten Systemverantwortungen. Vor der technischen Integration müssen Datenquelle, führendes System und Änderungsprozess feststehen.
Für eine wartbare Architektur sind dokumentierte APIs oder standardisierte Integrationsmechanismen besser als direkte Datenbankzugriffe. Sie reduzieren Abhängigkeiten bei Aktualisierungen und erleichtern die kontrollierte Überwachung fehlgeschlagener Übertragungen.
Einheitlicher Standard über internationale Standorte hinweg
Ein globaler digitaler Standard definiert gemeinsame Kernprüfungen, Rollen und Nachweisregeln, erlaubt aber kontrollierte lokale Ergänzungen. Diese Kombination schafft Vergleichbarkeit, ohne länderspezifische Vorschriften, Sprachen oder technische Varianten zu ignorieren.
Eine zentrale Vorlage definiert verbindliche Prozessschritte und Qualitätskriterien. Standorte ergänzen lokale Sicherheitsanforderungen, Einheiten, Sprachen und kundenspezifische Prüfungen innerhalb festgelegter Grenzen. Änderungen am globalen Kern benötigen eine zentrale Freigabe.
Mehrsprachigkeit umfasst mehr als übersetzte Überschriften. Fachbegriffe, Warnhinweise, Einheiten, Dezimaltrennzeichen und automatisch erzeugte Berichte müssen konsistent sein. Freitext sollte dort durch strukturierte Auswahlfelder ergänzt werden, wo standortübergreifende Auswertungen erforderlich sind.
Für die Steuerung eignen sich Kennzahlen wie Abschlussquote, Erstprüfquote, Mängelalter und Zeit bis zur Freigabe. Ein Standortvergleich ist jedoch nur belastbar, wenn Definitionen, Prüftiefe und Datenqualität übereinstimmen.
Woran erkennen Sie eine geeignete Software für die digitale Inbetriebnahme?
Eine geeignete Lösung bildet den vollständigen Prüfprozess mobil, offlinefähig, nachvollziehbar und integrierbar ab. Entscheidend sind nicht möglichst viele Funktionen, sondern verlässliche Prozessführung, hohe Akzeptanz am Shopfloor und belastbare Prüfnachweise.
Bei der Auswahl einer Software für digitale Prüfprotokolle sollten Sie folgende Kriterien prüfen:
Mobile Nutzung: Die Anwendung muss auf geeigneten Smartphones, Tablets und Industriegeräten funktionieren und auch mit Handschuhen oder unter beengten Bedingungen bedienbar sein.
Offlinefähigkeit: Prüfpläne, Arbeitsanweisungen und Eingaben müssen ohne Netzwerk verfügbar bleiben und anschließend kontrolliert synchronisieren.
Auftragsspezifische Checklisten: Varianten, Baugruppen und Kundenanforderungen müssen den tatsächlichen Prüfumfang steuern.
Prüflogiken: Pflichtfelder, Grenzwerte, Plausibilitätsprüfungen und bedingte Folgefragen müssen ohne individuelle Softwareentwicklung konfigurierbar sein.
Mängelmanagement: Abweichungen benötigen Verantwortliche, Priorität, Frist, Status und dokumentierte Wirksamkeitskontrolle.
Versions- und Freigabemanagement: Das System muss nachvollziehbar zeigen, welche Version wann freigegeben und bei welchem Auftrag verwendet wurde.
Änderungshistorie und Rückverfolgbarkeit: Änderungen, Wiederholungsprüfungen und Freigaben müssen dauerhaft nachvollziehbar bleiben.
Automatische Berichte: Kundenberichte und interne Berichte sollten aus den strukturierten Daten entstehen und konfigurierbare Inhalte besitzen.
ERP- und Systemanbindung: Dokumentierte Schnittstellen zu SAP, Qualitätsmanagement, Dokumentenarchiv und weiteren führenden Systemen sind wichtiger als isolierte Exportdateien.
Mehrsprachigkeit: Inhalte, Benutzeroberfläche und Berichte müssen internationale Teams konsistent unterstützen.
Rollen und Informationssicherheit: Berechtigungen, Authentifizierung, Verschlüsselung, Aufbewahrung und Mandantentrennung müssen zum Schutzbedarf passen.
Datenexport: Sie müssen strukturierte Daten und Nachweise in einem nutzbaren Format exportieren können, damit keine unkontrollierbare Herstellerabhängigkeit entsteht.
Bedienbarkeit: Inbetriebnehmer müssen häufige Aufgaben mit wenigen Eingaben erledigen. Komplizierte Navigation führt zu Nebenlisten und nachträglichen Sammelbuchungen.
Skalierbare Administration: Fachbereiche sollten Checklisten kontrolliert pflegen können, ohne für jede Textänderung ein IT-Projekt zu starten.
So gehen Sie bei der Auswahl vor
Ist-Prozess aufnehmen: Erfassen Sie Prüfarten, Medienbrüche, Rollen, Varianten und Nachweispflichten.
Ausschlusskriterien definieren: Legen Sie Offlinefähigkeit, Schnittstellen, Sicherheitsanforderungen und Änderungshistorie als verbindliche Kriterien fest.
Realen Pilot durchführen: Testen Sie eine vollständige Inbetriebnahme mit typischen Varianten, Abweichungen und schlechter Netzabdeckung.
Ergebnisse bewerten: Vergleichen Sie Vollständigkeit, Bearbeitungszeit, Nutzerakzeptanz, Berichtsqualität und Integrationsaufwand mit dem bisherigen Prozess.
Governance festlegen: Benennen Sie Verantwortliche für Vorlagen, Freigaben, Stammdaten, Schnittstellen und kontinuierliche Verbesserung.
Eine Präsentation mit idealisierten Beispieldaten reicht für die Entscheidung nicht aus. Die bessere Lösung ist diejenige, die einen realen Inbetriebnahmeauftrag vom ERP-Datensatz über die mobile Prüfung bis zum freigegebenen Kundennachweis ohne unkontrollierten Medienbruch abbildet.
FAQ
Worin unterscheiden sich Inbetriebnahme und Inbetriebsetzen?
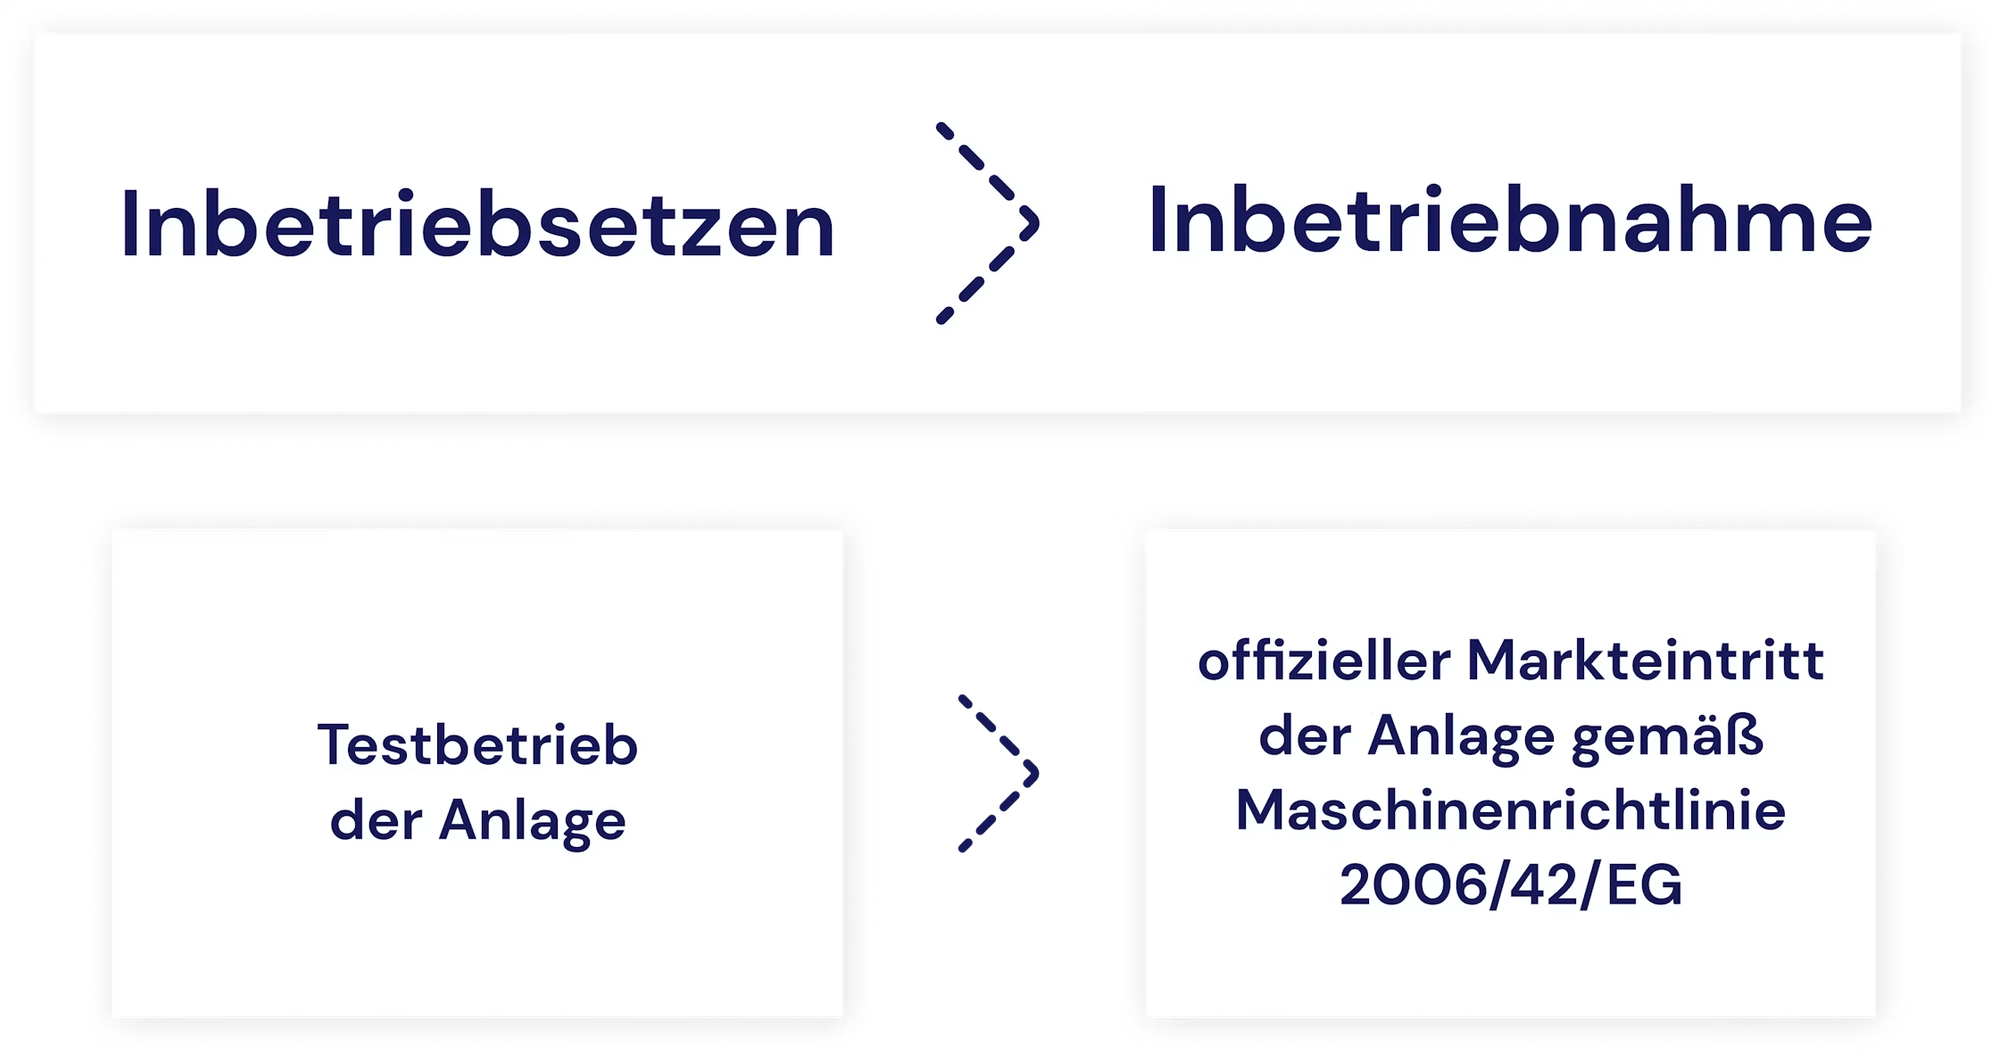
Inbetriebsetzen bezeichnet technisch den Probe- und Testbetrieb vor der endgültigen Nutzung, während die Inbetriebnahme die Überführung in die bestimmungsgemäße Verwendung beschreibt. In der betrieblichen Praxis verwenden Projektteams beide Begriffe häufig synonym, rechtlich ist jedoch der jeweilige Regelungskontext entscheidend.
Zum Inbetriebsetzen gehören typischerweise das Feinjustieren, Parametrieren, Überprüfen und Optimieren. Die Anlage läuft dabei bereits, hat aber noch nicht zwingend alle Abnahme- und Freigabekriterien erfüllt. Dieser Zustand erfordert klare Zugangsregeln, sichere Betriebsarten und festgelegte Verantwortlichkeiten, weil Schutzkonzepte während des Testbetriebs noch nicht vollständig im Serienzustand arbeiten müssen.
Die Maschinenrichtlinie versteht unter Inbetriebnahme die erstmalige bestimmungsgemäße Verwendung einer Maschine innerhalb der Europäischen Union. Technische Testläufe beim Hersteller sind davon zu unterscheiden. Für die Arbeitssicherheit bleiben sie dennoch relevant, sobald Beschäftigte mit oder an der Anlage arbeiten.
In der Praxis bewährt sich deshalb eine eindeutige Statuslogik, etwa mechanisch fertiggestellt, für Tests freigegeben, im Probebetrieb, technisch abgenommen und für den Dauerbetrieb freigegeben. So verhindern Sie, dass ein erfolgreicher Einzeltest irrtümlich als vollständige Inbetriebnahme gilt.
Was ist der Unterschied zwischen digitaler und virtueller Inbetriebnahme?
Die virtuelle Inbetriebnahme testet Steuerungssoftware und Maschinenverhalten an einem Simulationsmodell oder digitalen Zwilling, die digitale Inbetriebnahme unterstützt die reale Prüfung an der physischen Maschine. Beide Ansätze ergänzen sich: Die Simulation beseitigt Fehler vor dem Aufbau, die digitale Dokumentation sichert den Nachweis am realen Objekt.
Wer verantwortet die Inbetriebnahme, Hersteller oder Betreiber?
Der Hersteller verantwortet die Produktkonformität, der Betreiber die sichere Verwendung am konkreten Standort. Der häufigste Fehler ist die Gleichsetzung von CE-Konformität und betrieblicher Freigabe.
Bei verketteten Anlagen, kundenseitigen Umbauten oder neuen Schnittstellen muss eindeutig geklärt sein, wer die Gesamtverantwortung übernimmt. Halten Sie diese Zuordnung schriftlich fest, bevor die erste Prüfung startet.